


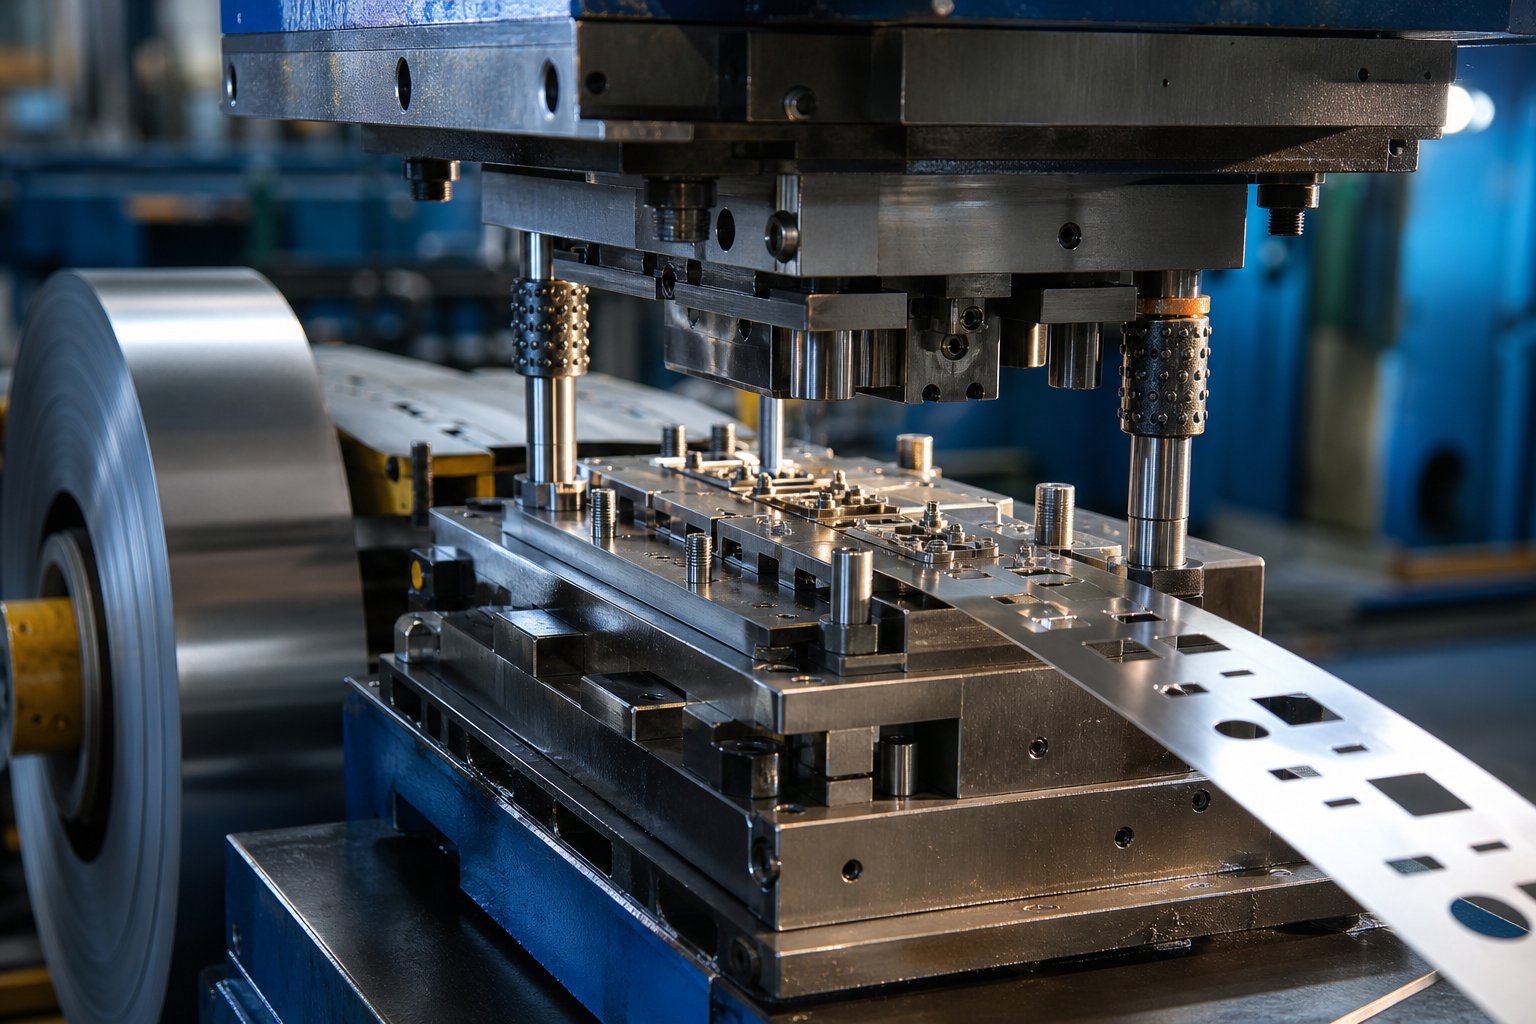
مهر زنی سفارشی واقعاً به چه معناست
هنگامی که "مهر زدن فلز" را می شنوید، ممکن است پرس را تصور کنید که اشکال عمومی را از ورق فلز می کوبید.مهر زنی سفارشیچیزی متفاوت است این کار با ابزارسازی که از ابتدا برای یک قطعه خاص، مواد و نیازهای تولید آن مهندسی شده است، به جای اتکا به قالبهای خاموش--قفسهای که هندسه مورد نیاز شما را تقریبی میکند، شروع میشود.
مهر زنی قالب سفارشی یک فرآیند شکلدهی فلز است که از ابزارهای هدفمند-استفاده میکند، که برای هندسه، مواد و نیازهای تولید قطعه خاص طراحی شده است تا اجزای دقیق در مقیاس را با دقت قابل تکرار تولید کند.
این تمایز بیش از آنچه در نگاه اول به نظر می رسد اهمیت دارد. یک قالب استاندارد می تواند یک واشر یا یک براکت ساده را مهر کند. اما در لحظه ای که قطعه شما دارای ابعاد اختصاصی، تلورانس های محکم یا ویژگی هایی است که با سایر اجزای یک مجموعه در تعامل است، به جای طراحی خمیده برای تطبیق با ابزار موجود، به قالب های فلزی سفارشی که در اطراف طرح شما ساخته شده اند، نیاز دارید.
چه چیزی یک Die را سفارشی می کند
یک قالب زمانی «سفارشی» میشود که هندسه، چیدمان ایستگاه و مشخصات مواد آن منحصراً برای یک قسمت توسعه داده شود. تفاوت بین خرید یک کت و شلوار را با کت و شلوار متناسب با اندازه های شما تصور کنید. قفسه خاموش--برای نیازهای ساده کار میکند. قالب های مهر زنی سفارشی طراحی شده اند: هر پروفیل پانچ، هر فاصله، هر ایستگاه شکل دهی برای ضخامت مواد خاص، شکل پذیری و اهداف ابعادی مورد نیاز قطعه شما محاسبه می شود.
این مهندسی اولیه شامل انتخاب گریدهای فولاد ابزار، طراحی طرحبندی نوار برای عملیات پیشرونده، و جبران رفتارهای مواد مانند برگشت فنری است. نتیجه یک تمبر قالبی است که تقریباً قطعات یکسانی را پس از سکته مغزی تولید می کند، چه ده هزار قطعه یا ده میلیون قطعه را اجرا کنید.
چه کسی از مهر زنی سفارشی سود می برد
مهندسان و تیم های تدارکات به چند دلیل اصلی روی ابزارهای سفارشی سرمایه گذاری می کنند:
- تحمل های سخت تر- قالب های سفارشی طوری طراحی شده اند که نیازهای ابعادی خاص شما را حفظ کنند، نه فقط "به اندازه کافی نزدیک".
- هندسه های منحصر به فردویژگیهای قطعه اختصاصی -، نمایههای چند-خمشی، و برشهای پیچیده که هیچ قالب کاتالوگی نمیتواند ایجاد کند.
- توان عملیاتی بالاتر در مقیاس- مهرهای قالبی که برای قسمت شما بهینه شده است، سریعتر با ضایعات کمتری نسبت به ابزارهای تطبیقی اجرا می شود.
- کیفیت قابل تکرار- هر قسمت از قالب تقریباً یکسان است، زمانی که اجزا باید در مجموعهها با هم تعویض شوند، حیاتی است.
صنایع از خودرو گرفته تا الکترونیک و هوافضا هر زمان که نمیتوان عملکرد، ایمنی یا دقت قطعه را به محدودیتهای ابزارسازی عمومی واگذار کرد، به رویکرد مهر سفارشی متکی هستند. اگر خودتان قطعه را طراحی کرده باشید، احتمال اینکه برای تولید آن به ابزار سفارشی نیاز داشته باشید، زیاد است.
چگونه این فرآیند با چشم انداز گسترده تر شکل دهی فلز مطابقت دارد
قالب بندی قالب سفارشی در خانواده ای از روش های شکل دهی فلز قرار می گیرد که شامل ماشینکاری CNC، برش لیزری، ریخته گری و هیدروفرمینگ می شود. آنچه قالب های مهر زنی را از این جایگزین ها جدا می کند، اقتصاد تکرار است. قالب سفارشی دارای سرمایه گذاری اولیه قابل توجهی است، اما پس از ساخت، قطعاتی را با کسری از هزینه هر واحد ماشینکاری یا برش- تولید می کند. این مزیت هزینه با حجم ترکیب میشود، و آن را به انتخاب غالب برای تولید متوسط-تا{-تقریباً در هر بخش تولیدی تبدیل میکند.
این مقاله بهعنوان یک منبع{0} تصمیمگیری ساخته شده است. خواه شما یک مهندس ارزیابی امکان سنجی باشید یا یک متخصص منابع یابی که روش های ساخت را مقایسه می کند، بخش های پیش رو شامل انواع فرآیندها، عملیات شکل دهی، الزامات صنعت، تحمل ها، محرک های هزینه و انتخاب تامین کننده است، همه چیزهایی که خریداران آرزو می کنند قبل از اولین پروژه ابزارسازی سفارشی خود می فهمیدند.
اولین تصمیمی که اکثر تیم ها با آن روبرو می شوند ساده است: آیا پروژه من واقعاً به ابزار سفارشی نیاز دارد یا قالب های استاندارد می توانند کار را انجام دهند؟
مهر زنی سفارشی در مقابل استاندارد و زمان انتخاب هر کدام
یک قالب استاندارد در یک قفسه وجود دارد که آماده مهر زدن به اشکال رایج است: واشرهای تخت، براکت های ساده، گیره های اصلی. از قبل هزینه کمی دارد یا اصلاً هزینه ندارد زیرا ابزار از قبل وجود دارد. از سوی دیگر، قالب مهر زنی فلزی سفارشی، از ابتدا برای بخش خاص شما طراحی شده است. انتخاب بین این دو مسیر، اقتصاد پروژه، آزادی طراحی و هزینههای تولید بلندمدت-شما را شکل میدهد که همیشه در نگاه اول واضح نیستند.
وقتی استاندارد می میرد کوتاه می آید
قالبهای استاندارد زمانی کار میکنند که قطعه شما با هندسهای مطابقت داشته باشد که کسی قبلاً برای آن ابزار ساخته است. سوراخهای بست عمومی، برشهای مستطیلی، یا براکتهای کاتالوگ{1}}را در نظر بگیرید. در لحظه ای که طراحی شما ابعاد اختصاصی، تعاملات چند ویژگی، یا چالش های شکل دهی خاص مواد- را معرفی می کند، یک قالب استاندارد به جای یک میانبر به یک محدودیت تبدیل می شود.
در اینجا چیزی است که معمولاً تغییر به ابزار سفارشی را مجبور می کند:
- قطعه شما دارای الزامات ابعادی منحصر به فرد یا ویژگی های اختصاصی است که هیچ قالب موجود نمی تواند ایجاد کند.
- تلورانسهای سخت نیازمند ابزارهایی هستند که به طور خاص برای تنوع مجاز شما طراحی شدهاند، نه یک تقریب{0} هدف کلی.
- رفتار مواد، مانند برگشت فنری در فولاد با استحکام بالا- یا ضخیم شدن در آلومینیوم، نیازمند فاصلههای قالب و جبرانهای متناسب با آن آلیاژ است.
- چند{0}}قطعات عملیاتی نیاز به خالی کردن، سوراخ کردن و شکل دهی دارند که در یک توالی کنترل شده در یک چرخه مهر زنی قالب انجام شود.
هنگامی که یک قطعه را به ابزار موجود وادار می کنید، به سمت عقب طراحی می کنید. ابزارسازی به شما دیکته میکند که چه چیزی میتوانید بسازید، و مهندسان شما در نهایت هندسه را به خطر میاندازند، تحملها را کاهش میدهند، یا عملیاتها را در چندین تنظیمات تقسیم میکنند. این از دست دادن انعطاف پذیری اغلب در درازمدت هزینه بیشتری نسبت به قالب مهر زنی سفارشی دارد.
آزادی طراحی با ابزار سفارشی
با رویکرد تمبر فلزی سفارشی، رابطه تغییر می کند. طراحی قطعه شما ابزار را هدایت می کند، نه برعکس. طراح قالب هر ایستگاه، هر فاصله و هر نمایه شکل دهی را حول هندسه CAD و مشخصات مواد شما می سازد. شما دقیقاً قطعه مورد نیاز خود را بدون مصالحه به دلیل آنچه اتفاق می افتد در قفسه وجود دارد، دریافت می کنید.
این برای اجزایی که باید دقیقاً در مجموعهها جفت شوند، معیارهای عملکرد سختگیرانه را رعایت کنند یا ویژگیهای اختصاصیای داشته باشند که محصول شما را متمایز میکند، اهمیت بیشتری دارد.قالب سفارشی مهر زنیهمچنین امکان بهینهسازی چیدمان نوار و توالی شکلدهی را فراهم میکند که باعث کاهش ضایعات و افزایش سرعت فشار میشود، مزایایی که هرگز با ابزار استاندارد سازگار باز نخواهید شد.
سؤال انفصال-یکنواخت بین استاندارد و سفارشی
متداوم ترین تصور غلط در مورد ابزار سفارشی این است که همیشه گران است. در واقع، سرمایه گذاری اولیه در تمام قسمت هایی که قالب تولید می کند مستهلک می شود. طبق دادههای{2}}واقعی پروژه جهانی از شرکت جنیسون، یک قالب سفارشی 12,000 دلاری که 20,000 قطعه تولید میکند، تنها 0.60 دلار به ازای هر قطعه به هزینه ابزار اضافه میکند، در حالی که همان طرحی که بدون ابزارکاری ماشینکاری شده ممکن است 3.50 دلار یا بیشتر برای هر قطعه باشد.
ریاضی شکست{0}}یکنواخت ساده است: هزینه قالب را بر-صرفه جویی در هر قطعه در مقابل فرآیند جایگزین خود تقسیم کنید. بالاتر از این آستانه حجم، هر قطعه اضافی به طور چشمگیری ارزان تر است. در زیر آن، رویکردهای استاندارد یا ماشینکاری CNC ممکن است هزینه کلی کمتری داشته باشند.
| بعد | قالب استاندارد | مرگ سفارشی |
|---|---|---|
| انعطاف پذیری طراحی | محدود به هندسه های موجود | مطابق با مشخصات دقیق قطعه شما طراحی شده است |
| هزینه اولیه | کم یا صفر | 8 دلار،000 - 50 دلار،000+ بسته به پیچیدگی |
| هزینه هر- واحد در حجم | بالاتر (فرایند محدود) | به طور قابل توجهی در مقیاس پایین تر است |
| پیچیدگی هندسی | فقط اشکال ساده | قطعات تحمل چند ویژگی- محکم- |
| زمان سرب | فوری (ابزار وجود دارد) | 8 - 14 هفته برای طراحی و ساخت |
| مالکیت | فروشنده ابزار را حفظ می کند | خریدار معمولا مالک قالب است |
سوال واقعی این نیست که آیا می توانید ابزار سفارشی را بپردازید یا خیر. این به این بستگی دارد که حجم کل طول عمر شما، در تمام سفارشهای مجدد طی سه تا پنج سال آینده، از خط زوج- عبور کند. اگر این کار را کرد، قالب به دارایی تبدیل میشود که مدتها پس از پرداخت هزینه به تولید ارزش ادامه میدهد. اگر اینطور نباشد، فرآیندهای استاندارد یا جایگزین سرمایه گذاری هوشمندانه تر باقی می مانند.
اقتصاد حجم، با این حال، تنها بخشی از معادله است. نوع قالبی که انتخاب میکنید، اعم از پیشرونده، انتقالی، مرکب یا چهار لغزنده، تعیین میکند که این حجم چقدر کارآمد اجرا میشود و هندسههای کدام بخش ممکن میشود.
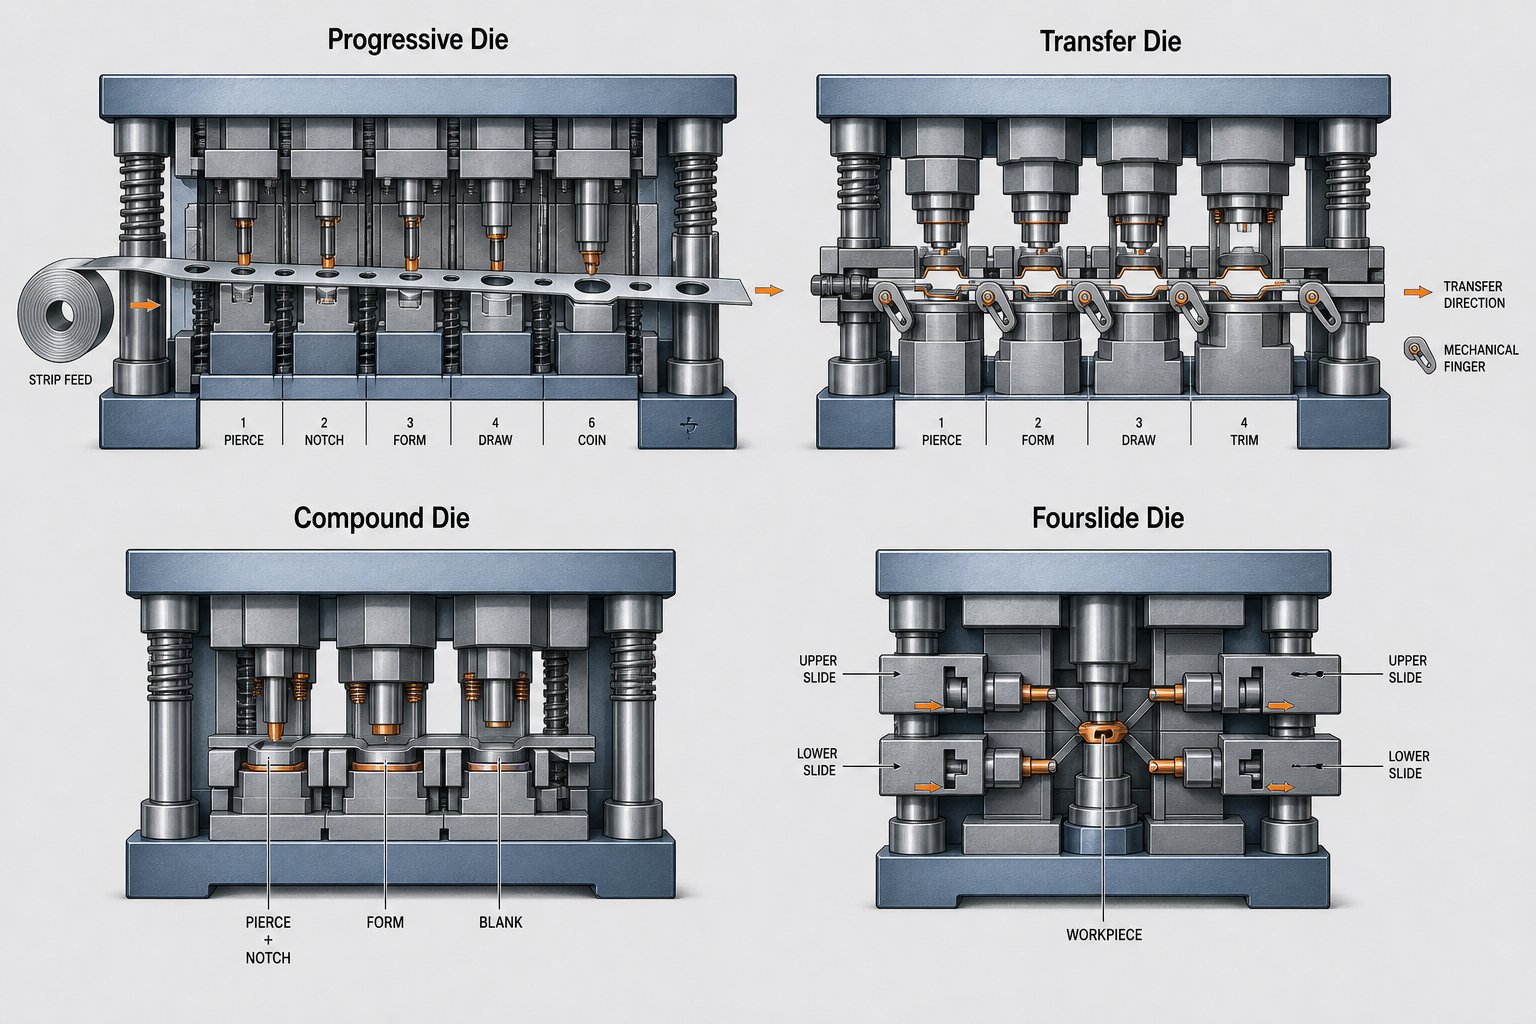
انواع فرآیندهای مهر زنی قالب سفارشی توضیح داده شده است
انتخاب نوع قالب مناسب جزییات جزئی نیست. سرعت تولید، پیچیدگی قطعات قابل دستیابی، نرخ ضایعات و اقتصاد هر واحد را تعیین می کند. چهار نوع اصلی از قالبهای مهر زنی بر کارهای سفارشی غالب هستند و هر کدام جایگاه مشخصی را ارائه میکنند. درک اینکه کجا برتر هستند و کجا کوتاه می آیند به شما کمک می کند از عدم تطابق گران قیمت بین نیازهای قطعه و سرمایه گذاری ابزار خود جلوگیری کنید.
قالب های پیشرونده برای قطعات پیچیده-حجمی بالا
قالبهای پیشرونده ابزار کار قالبهای مهر زنی فلزی با حجم بالا- هستند. یک سیم پیچ از ورق فلز به طور مداوم از طریق یک سری ایستگاه در داخل یک مجموعه قالب تغذیه می کند، که هر ایستگاه یک عملیات خاص را انجام می دهد: سوراخ کردن، بریدگی یک لبه، تشکیل یک خم. نوار قطعه را از ایستگاهی به ایستگاه دیگر حمل می کند تا زمانی که عملیات نهایی قطعه تمام شده را جدا کند.
یک خط مونتاژ را تصور کنید که در یک ابزار فشرده شده است. این اساساً همان چیزی است که پیشرونده و مهر زنی به آن دست می یابند. از آنجایی که تا زمانی که قطعه کامل نشود، ماده هرگز قالب را ترک نمی کند، زمان چرخه بسیار سریع است و اغلب صدها قطعه در دقیقه تولید می کند. این امر ابزار پیشرفته را برای اجزای-کوچک تا{4}متوسط- مانند اتصالات الکتریکی، براکتها، قابهای سربی و قوطیهای محافظ ایدهآل میکند.
مبادله؟ قالب های پیشرونده نیاز به سرمایه گذاری بیشتر در ابزارآلات اولیه دارند و مقداری قراضه ذاتی از نوار حامل تولید می کنند. آنها همچنین برای قسمت هایی که نسبتاً مسطح باقی می مانند یا فرم های کم عمق دارند بهترین کار را دارند. هندسههای عمیق-یا قسمتهای بسیار بزرگ فراتر از آن چیزی است که یک نوار پیشرونده میتواند تحمل کند.
قالبهای انتقال برای اجزای بزرگ و عمیق-کشیده شده
وقتی قطعات خیلی بزرگ، خیلی عمیق یا خیلی پیچیده هستند که نمی توانند به یک نوار متصل بمانند، قالب های انتقال کار را به دست می گیرند. در این فرآیند، قسمت خالی زودتر از مواد خام جدا می شود و سپس به صورت مکانیکی بین ایستگاه ها توسط انگشتان یا سیستم های شاتل منتقل می شود. هر ایستگاه یک مرحله شکلدهی را انجام میدهد، مانند ترسیم عمیق، فلنج کردن، یا پیرایش، روی خالی گسسته.
قالبهای انتقال در پانلهای بدنه خودرو، اجزای ساختاری و محفظههای دستگاه رایج است که ابعاد قطعات از آنچه تغذیه نواری پیشرونده اجازه میدهد بیشتر باشد. آنها نقشههای عمیقتر و توالیهای شکلدهی تهاجمیتری را انجام میدهند، زیرا فضای خالی آزادانه بین ایستگاهها حرکت میکند، بدون اینکه محدودیتهای هندسی متصل به یک نوار حامل باقی بماند. هزینه ابزار در محدوده متوسط-تا-بالا است، و سرعت تولید کندتر از قالب های پیشرونده است، اما قابلیت هندسی به طور قابل ملاحظه ای بیشتر است.
قالب های ترکیبی و چهار لغزشی برای هندسه های تخصصی
قالب های ترکیبی کاملاً رویکرد متفاوتی دارند. آنها به جای ترتیب دادن عملیات در چندین ایستگاه، چندین عملیات برش را به طور همزمان در یک ضربه فشار انجام می دهند. یک قالب ترکیبی ممکن است نمایه بیرونی را خالی کند و سوراخ های داخلی را همزمان ایجاد کند و قطعات قالب های مهر زنی ورق فلزی مسطح مانند واشر، واشر و لایه های الکتریکی را با دقت و صافی استثنایی تولید کند. آنها زمان تولید را 25-30٪ در مقایسه با عملیات متوالی کاهش می دهند، اگرچه آنها معمولاً به قطعات بدون نیاز به شکل دهی یا خمش محدود می شوند.
قالبهای چهار لغزی، که گاهی قالبهای چندلاغهای نامیده میشوند، به جای تکیه بر نیروی فشار عمودی، از اسلایدهای نصبشده بهصورت افقی که در اطراف ناحیه شکلدهی مرکزی چیده شدهاند، استفاده میکنند. این قالبهای پرس فلزی از جهات مختلف حرکت میکنند، و این باعث میشود که بتوانند خمهای پیچیده بیش از ۹۰ درجه، گیرههای محکم و شکلهای سیم پیچیدهای ایجاد کنند که پرسهای عمودی معمولی نمیتوانند به آن دست یابند. طبق دادههای تولیدی از تولید کیتس، ماشینهای چهارسرلاید تا 375 قطعه در دقیقه تولید میکنند در حالی که 31 درصد ضایعات کمتری نسبت به مهر زنی مترقی تولید میکنند، زیرا نیاز به سوراخهای پیلوت و نوارهای حامل را از بین میبرند.
ابزار چهار لغزشی برای قطعات کوچک و نازک با خمهای چند جهته پیچیده، مانند گیرهها، گیرهها، رابطها و کنتاکتهای فنری، بهترین کار را انجام میدهد. محدودیت در اندازه است: مواد بزرگتر یا ضخیم تر معمولاً به قالب های پرس فلزی معمولی در پیکربندی های مترقی یا انتقالی نیاز دارند.
انتخاب از بین این نوع قالب های مهر زنی به معیارهای قابل اندازه گیری محدود می شود. این سوالات را به ترتیب از خود بپرسید:
- حجم تولید سالانه شما چقدر است؟حجم بالا به نفع قالب های مترقی است. حجم کم-تا-متوسط ممکن است رویکردهای انتقالی یا ترکیبی را توجیه کند.
- ابعاد و عمق قطعه چقدر است؟قطعات بزرگ یا عمیق کشیده شده{0} نیاز به قالب های انتقال دارند. قطعات مسطح و کوچک کت و شلوار ترکیب می میرد. قطعات کوچک با خمیدگی های پیچیده به چهار لغزش اشاره می کنند.
- هندسه چقدر پیچیده است؟انحناهای چند جهته و شعاع های تنگ به نفع چهار لغزش است. قطعات مسطح چند ویژگی- با قالب های ترکیبی مناسب برش و سوراخ. قطعاتی که نیاز به شکلدهی متوالی و برش در بسیاری از ویژگیها دارند، با ابزارهای پیشرونده هماهنگ هستند.
- چه جنس و ضخامتی را میزنید؟مواد نازک و انعطاف پذیر در همه انواع کار می کنند. مواد ضخیم تر یا سخت تر ممکن است چهار لغزش را رد کنند و به نفع پیکربندی های مترقی یا انتقالی با تناژ پرس بالاتر باشند.
- چه الزامات تحمل و صافی اعمال می شود؟قالب های مرکب بر روی قطعات بریده شده صافی فوق العاده ای ایجاد می کنند. قالبهای انتقال کنترل ابعادی دقیقتری را روی هندسههای ترسیم شده عمیق- ارائه میکنند.
| نوع مرگ | محدوده حجم | محدودیت های اندازه قطعه | قابلیت پیچیدگی | زمان سرب معمولی |
|---|---|---|---|---|
| مترقی | بالا (100 هزار - میلیون) | کوچک تا متوسط | عملیات متوالی چند-ویژگی؛ عمق کشش محدود | 10 - 16 هفته |
| انتقال | متوسط به بالا (50K+) | متوسط تا بزرگ | نقشه های عمیق، فرم های سه بعدی پیچیده، هندسه های بزرگ | 12 - 20 هفته |
| مرکب | متوسط به بالا (50K+) | کوچک تا متوسط (معمولاً کمتر از 150 میلی متر) | عملیات برش همزمان؛ فقط قطعات تخت | 6 - 10 هفته |
| چهار لغزش | بالا (100 هزار - میلیون) | کوچک (سنج نازک) | خم های چند جهته بیش از 90 درجه؛ فرم های پیچیده | 8 - 14 هفته |
هیچ نوع قالبی در سطح جهانی برتر نیست. انتخاب درست از تطبیق هندسه قطعه، پیشبینی حجم و نیازهای مواد در برابر آنچه که هر پیکربندی به بهترین شکل انجام میدهد، پدید میآید. یک-نوع قالب خوب انتخاب شده هزینه هر قطعه را به حداقل میرساند و زمان کار را به حداکثر میرساند، در حالی که انتخاب اشتباه منجر به ضایعات بیش از حد، زمانهای چرخه کند یا قطعاتی میشود که به سادگی نمیتوانند به درستی شکل بگیرند.
البته نوع قالب فقط کانتینری است. آنچه در داخل آن ظرف اتفاق می افتد، عملیات شکل دهی خاصی که هر ایستگاه انجام می دهد، جایی است که دقت ابعادی و کیفیت قطعه در واقع ایجاد می شود.
عملیات تشکیل هسته در داخل قالب سفارشی
هر قالب فلزی، صرف نظر از نوع، کار خود را از طریق مجموعه خاصی از عملیات شکل دهی انجام می دهد. به این عملیات ها به عنوان واژگانی که دای صحبت می کند فکر کنید. یک قالب پیشرونده ممکن است از پنج یا شش مورد از آنها به ترتیب استفاده کند. یک قالب ترکیبی ممکن است دو را به طور همزمان اجرا کند. پیچیدگی یک قالب فلزی سفارشی ناشی از نحوه ترکیب، سفارش و تنظیم این عملیات بدون ایجاد نقص است.
درک اینکه هر عملیات به طور مکانیکی چه کاری انجام می دهد به شما کمک می کند با طراحان قالب ارتباط برقرار کنید، مشکلات احتمالی را پیش بینی کنید، و ارزیابی کنید که آیا هندسه قطعه شما واقعاً به شکل مهر شده امکان پذیر است یا خیر.
مبانی خالی کردن و سوراخ کردن
خالی کردن و سوراخ کردن، عملیات برش، پایه و اساس تقریبا هر بخش مهر و موم شده است. آنها به نظر شبیه هستند و از نظر مکانیکی شبیه هم هستند. تفاوت این است که شما نگه دارید.
در بلانکینگ، پانچ مواد را از طریق دهانه قالب فشار میدهد و قطعه بریده شده{0} به قسمت شما تبدیل میشود (یا قسمت خالی که بیشتر شکل میگیرد). در سوراخ کردن، که پانچ نیز نامیده می شود، پانچ یک سوراخ ایجاد می کند و بریده شده- ضایعات است. هر دو به برش کنترل شده متکی هستند: لبه های پانچ و قالب دقیقاً به هم نمی رسند. در عوض، فاصله عمدی بین آنها، معمولاً 5-10٪ ضخامت ماده در هر طرف، به مواد اجازه می دهد تا به جای تغییر شکل یا کشیدن، به طور تمیز شکسته شوند.
این مجوز را اشتباه بگیرید و بلافاصله مشکلات را مشاهده خواهید کرد. خیلی سفت است و پانچ زودرس میخورد. بیش از حد شل، و بر روی قطعات قالب مهر زنی بیش از حد سوراخها، لبههای ناهموار، و رانش ابعادی شما ایجاد میشود. فاصله بهینه نیز با مواد تغییر میکند: مس نرم کمتر از فولاد با استحکام بالا-و ضدزنگ نیاز به نیروی بیشتر و کنترل دقیقتری نسبت به گریدهای کربن ملایم دارد.
- حداقل قطر سوراخبرای جلوگیری از شکستن پانچ باید حداقل برابر با ضخامت مواد برای سوراخ های گرد یا 80٪ ضخامت برای سوراخ های شکل باشد.
- فاصله لبه-تا-حفرهباید حداقل 1.0 تا 2.0 برابر ضخامت مواد باشد تا یکپارچگی ساختاری شبکه اطراف حفظ شود.
- جهت سوراخ کردنهمیشه در سمت بلوک- شکل می گیرد. مشخص کنید کدام چهره برای تناسب و عملکرد مونتاژ شما اهمیت دارد.
- با مشت-به-ترخیص مرگ بریدباید برای هر آلیاژ و ضخامت خاص محاسبه شود، نه از جداول عمومی.
خم شدن، کشیدن، و جبران خمشی
خم شدن، با اعمال نیرو در امتداد یک خط مستقیم، تا زمانی که ماده به صورت پلاستیکی تغییر شکل دهد، یک صفحه خالی به شکل سه بعدی تبدیل میشود. ساده به نظر می رسد، اما هر خمشی باعث بازگشت فنر می شود: تمایل الاستیک ماده برای بازگشت جزئی به شکل اولیه خود پس از حذف نیروی شکل دهنده. یک مهره قالب طراحی شده برای یک خم 90 درجه ممکن است در واقع در 92 یا 93 درجه تشکیل شود، با دانستن اینکه ماده به زاویه هدف بازمی گردد.
شدت برگشت فنری به استحکام تسلیم مواد، ضخامت و شعاع خمش بستگی دارد. فولادهای با استحکام-بالا و فنر ضد زنگ با شدت بیشتری نسبت به فولاد ملایم یا مس. همانطور که توسطفابریکاتورجهت دانه نسبت به خط خم نیز نقش مهمی ایفا می کند: خم شدن عمود بر دانه خم های قوی تری ایجاد می کند که به مراتب کمتر مستعد ترک خوردن هستند، در حالی که خم شدن موازی با دانه به شعاع های بزرگتری برای جلوگیری از شکستگی در سطح بیرونی نیاز دارد.
طراحی عمیق تر شکل می گیرد. یک پانچ قسمت خالی را به داخل حفره قالب فشار می دهد و اشکال توخالی مانند فنجان، پوسته یا محفظه ایجاد می کند. مواد به جای اینکه صرفاً در یک خط خم شوند، از ناحیه فلنج به سمت داخل جریان می یابد. هنگامی که عمق از قطر بیشتر می شود، فرآیند به سمت کشیدن عمیق تبدیل می شود و اغلب به چندین مرحله نیاز دارد تا از پارگی یا چروک شدن مواد جلوگیری شود.
- شعاع خمش داخلیباید حداقل 1.0 تا 1.5 برابر ضخامت مواد باشد. رفتن به زیر 1.0T خطر ترک خوردگی دارد، به خصوص به موازات جهت دانه.
- جهت گیری دانهباید در طرح نوار مشخص شود. در صورت امکان، خم های بحرانی باید عمود بر دانه باشند.
- جبران خسارت بهاردر خود هندسه قالب تعبیه شده است. قالب روی -عمداً خم میشود تا قسمت تا زاویه هدف شل شود.
- عمق را بکشیددر هر مرحله نباید تقریباً از 40-60٪ قطر خالی تجاوز کند. در صورت سخت شدن مواد، قطعات عمیقتر به چندین ایستگاه کشش با بازپخت بین مراحل نیاز دارند.
- فشار صاحب بلانکدر عملیات ترسیم جریان مواد را کنترل می کند. خیلی کم باعث ایجاد چین و چروک می شود. بیش از حد باعث پارگی می شود.
سکه و منبت برای ویژگی های دقیق
سکهزنی و برجستهسازی هر دو شامل فشردهسازی یا جابجایی مواد برای ایجاد ویژگیهای سطحی است، اما اهداف متفاوتی دارند و در سطوح مختلف نیرو عمل میکنند.
کوینینگ فشار بسیار بالایی را برای تغییر شکل پلاستیکی مواد به حفره های قالب دقیق اعمال می کند. این نیرو به حدی زیاد است که مواد دقیقاً با سطح قالب مطابقت میکنند و به طور کامل برگشت فنر را در ناحیه کوبیده شده از بین میبرد. این باعث می شود که سکه برای تنظیم ابعاد بحرانی، مسطح کردن مناطق خاص، یا ایجاد ویژگی هایی که تلورانس هایی فراتر از آن چیزی که خمش استاندارد می تواند به دست آورد، ایده آل باشد. موازنه تناژ پرس است: ضرب سکه به طور قابل توجهی به نیروی بیشتری نسبت به سایر عملیات ها نیاز دارد که بر انتخاب پرس و دوام قالب تأثیر می گذارد.
نقش برجسته با کشش مواد به داخل یک حفره قالب بدون برش، الگوهای برجسته یا فرورفته ایجاد می کند. بر خلاف سکه، منبت به جای فشرده کردن مواد جابجا می شود و ویژگی مربوطه را در طرف مقابل ایجاد می کند. کاربردهای کاربردی شامل دنده های سفت کننده، مکان یابی ویژگی های مونتاژ، و نشانه هایی مانند شماره قطعه یا کد تاریخ است. کاربردهای زیبایی شناسی به سطوح قابل مشاهده بافت یا برند می بخشد.
- نیروی سکهمی تواند 3-5 برابر بیشتر از شکل دهی استاندارد باشد. اگر ایستگاه های سکه در قالب مهر زنی فلزی شما وجود داشته باشد، باید تناژ پرس را در نظر بگیرد.
- عمق منبتبرای جلوگیری از نازک شدن بیش از حد یا شکستگی، معمولاً نباید ضخامت ماده 2-3 برابر باشد.
- فاصله ویژگی هابرای جزئیات برجسته نیاز به مواد اطراف کافی برای جلوگیری از اعوجاج مناطق مجاور دارد.
- شکل پذیری موادهر دو عملیات را محدود می کند. مواد شکننده یا سخت کاری شده{1}}ممکن است به جای ریختن در حفره های سکه ای یا برجسته، ترک بخورند.
چیزی که یک قالب سفارشی را واقعاً پیچیده میکند، هیچ عملیات واحدی به تنهایی نیست. این تعامل بین عملیات انجام شده به ترتیب یا ترکیبی است. سوراخ سوراخ شده در نزدیکی یک خم بعدی می تواند در صورت ناکافی بودن فاصله ایجاد شود. یک ویژگی ترسیم شده در مجاورت یک منطقه ساخته شده ممکن است به طور غیرقابل پیش بینی نازک شود. طراح قالب باید نحوه تأثیر کار هر ایستگاه را بر شرایط مواد برای هر ایستگاه بعدی توضیح دهد و چگونه خواص مواد مانند شکل پذیری، سختی و ضخامت آنچه را که از نظر فیزیکی بدون نقص قابل دستیابی است محدود می کند.
این محدودیت ها در خلاء وجود ندارند. آنها بسته به صنعتی که قطعات شما در آن خدمت می کنند، آلیاژهایی که آن صنایع به آن نیاز دارند و استانداردهای کیفیتی که اعمال می کنند، به طرز چشمگیری تغییر می کنند.
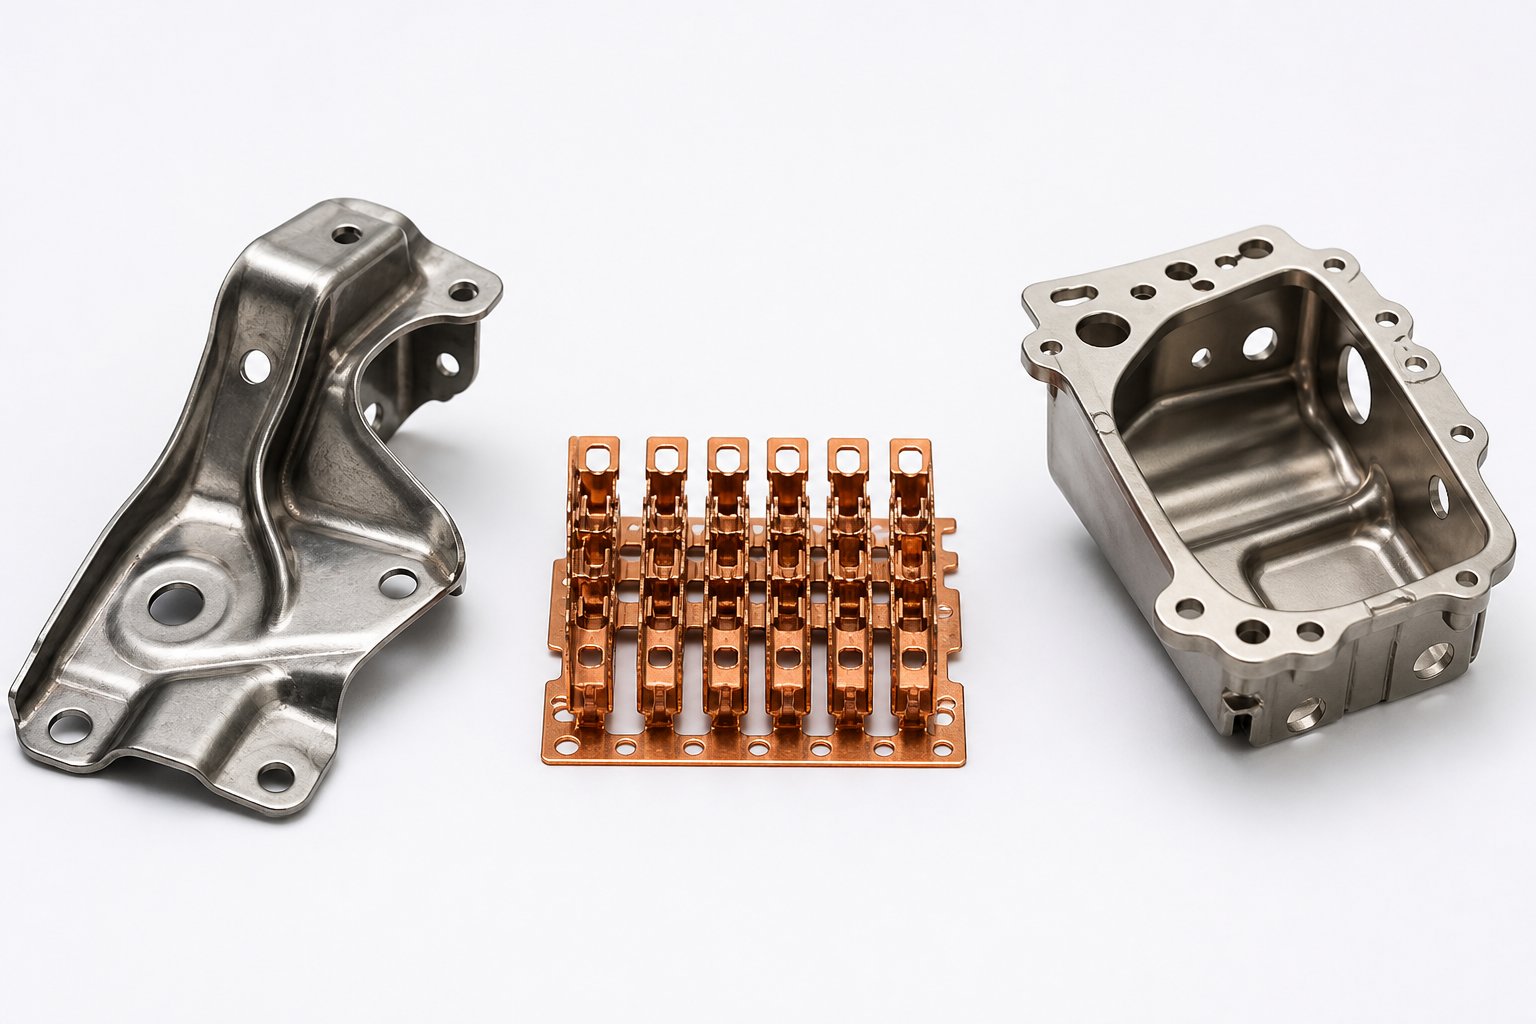
صنعت-ملاحظات خاص مهر زنی سفارشی
یک قالب مهر زنی که عملکرد بی عیب و نقصی برای براکت خودرو دارد ممکن است برای محفظه حسگر هوافضا یا یک پین اتصال مینیاتوری کاملاً اشتباه باشد. عملیات شکلدهی به خودی خود جهانی هستند، اما مواد، حجمها، سیستمهای کیفیت و تحملهای هر صنعت نیازمند تغییر شکل نحوه اعمال آن عملیات است. دانستن محل قرارگیری قطعات شما در این طیف به شما کمک می کند تا الزامات را به طور دقیق مشخص کنید و ارزیابی کنید که آیا تامین کننده واقعاً انتظارات بخش شما را درک می کند یا خیر.
الزامات قالب مهر زنی خودرو
خودرو سلطان حجم است. تقویتکنندههای ساختاری، پانلهای بدنه، اجزای گیربکس و مجموعههای ترمز صدها هزار تا میلیونها واحد در سال کار میکنند. این مقیاس همه چیز را در مورد قالبهای مهر زنی خودرو هدایت میکند: ابزار باید در دهها میلیون چرخه پرس دوام بیاورد، فرآیند باید در طول دورههای تولید چند-ساله ثبات داشته باشد، و سیستمهای کیفیت باید گواهینامه IATF 16949 را برآورده کنند.
IATF 16949 یک تمرین کاغذی نیست. تأمینکنندگان را ملزم میکند که برنامهریزی کیفیت محصول پیشرفته (APQP)، ارسالهای فرآیند تأیید بخش تولید (PPAP) را انجام دهند و سیستمهای اقدام اصلاحی مستند را حفظ کنند. برای مهندسان و تیمهای تدارکاتی که مهرهای فلزی سفارشی را در فضای خودرو تامین میکنند، این بدان معناست که تامینکننده شما به مستندات فرآیند زنده،-پایش SPC زمان واقعی، و مقادیر Cpk نشاندادهشده 1.33 یا بالاتر در ابعاد بحرانی نیاز دارد.
تقاضای مواد بر فولادهای-با استحکام کم{1}}آلیاژی بالا، فولادهای دو فاز-و به طور فزاینده ای آلیاژهای آلومینیوم برای کاهش وزن متمرکز است. قالب های مهر زنی فولادی برای قطعات ساختاری خودرو باید در فولادهای پیشرفته-با استحکام بالا، دارای فنر تهاجمی باشد که گاهی برای جبران هندسه قالب نیاز به شبیه سازی چند-فیزیکی دارد. قالب های مهر زنی آلومینیومی با چالش های مختلفی روبرو هستند: گالشدن، محدودیت های شکل پذیری کمتر و حساسیت سطحی که استراتژی های روان کننده تهاجمی رایج در فولاد را رد می کند.
یک قالب مهر زنی خودرو نیز برای بهینه سازی زمان چرخه تحت فشار ثابت زندگی می کند. هر ثانیه تراشیده شده از چرخه پرس در میلیون ها قسمت چند برابر می شود. قالبهای پیشرونده بر این بخش برای اجزای کوچکتر غالب هستند، در حالی که قالبهای انتقالی قطعات ساختاری بزرگتر و عناصر بدنه عمیق-کشیده شده را کنترل میکنند.
تقاضاهای صنعت الکترونیک و اتصالات
مهر زنی فلزی الکتریکی نقطه مقابل طیف اندازه را اشغال می کند. پینهای رابط، قوطیهای محافظ، قابهای سربی و فنرهای تماسی شامل ویژگیهایی هستند که بر حسب دهم میلیمتر اندازهگیری میشوند و از موادی به ضخامت 0.1 میلیمتر مهر شدهاند. تلورانس ها در اینجا معمولاً در ابعاد تماس بحرانی به ± 0.025 میلی متر می رسد و مواد، برنز فسفر، مس بریلیم و آلیاژهای نازک مس، رفتار بسیار متفاوتی با فولادها و آلومینیوم های کار خودرو دارند.
دقت در این مقیاس مستلزم-میکرون پانچ-به-ترخیصهای قالب، پرسهای سروو{3}}با قابلیت تکرار در سطح میکرون-و سیستمهای بازرسی بینایی 100% است که هر قسمت را در برابر هندسه CAD تأیید میکند. قالبهای پیشرونده غالب هستند زیرا اجزای رابط در حجم میلیونها تا دهها میلیون در سال کار میکنند و قطعات به اندازهای کوچک هستند که در تمام ایستگاههای شکلدهی روی نوار حامل باقی بمانند.
چالش با مهر زنی فلزات الکتریکی، نیروی بی رحمانه نیست، بلکه کنترل است. مس بریلیم، یک ماده معمول برای تماس های فنر به دلیل رسانایی و مقاومت در برابر خستگی، بدون شک{1}}شکل دادن آن بسیار دشوار است. برنز فسفر، در حالی که بخشنده تر است، هنوز مدیریت دقیق جهت دانه و شعاع خمش را می طلبد. این مواد همچنین تمایل دارند{4}}به سرعت کار کنند و تعداد عملیات شکلدهی را بدون بازپخت میانی محدود میکنند.
طراحان قالب برای بخش الکترونیک نیز با فشار کوچک سازی مواجه هستند. همانطور که دستگاهها کوچک میشوند، گامهای رابط سفت میشوند و ویژگیهایی که در قابهای سرب و آرایههای تماس مهر میشوند ظریفتر میشوند. با توجه به دادههای صنعت از تولیدکنندگان مهر زنی دقیق، اجزای میکرو{2}}به ضخامت کمتر از 0.1 میلیمتر نیاز به روشهای EDM سیم و میکرو{4}سابزنی دارند که به فاصلههای پانچ و قالب در سطوح میکرون تک رقمی- دست مییابند که مرزهای ساخت ابزارهای معمولی را فرا میگیرد.
کاربردهای هوافضا و{0}}قابلیت اطمینان بالا
هوافضا معادله حجم را تغییر می دهد. دورههای تولید ممکن است از 500 تا 50000 دستگاه متغیر باشد، اما هر قطعه از مقدار مواد خام تا بازرسی نهایی قابلیت ردیابی کامل را دارد. گواهینامه AS9100 کهبر اساس ISO 9001 با الزامات دقیق تر ساخته شده است، نیاز به روش های مستند برای ذخیره سازی مواد، سوابق عملیات حرارتی، تجزیه و تحلیل ترکیبات شیمیایی و حفظ سوابق کیفیت برای هفت سال یا بیشتر دارد.
مواد در مهر زنی هوافضا اغلب عجیب و غریب هستند: آلیاژهای تیتانیوم، Inconel، بارندگی-فولادهای زنگ نزن سخت شده، و نمرات آلومینیوم تخصصی مانند 6061 و 7075. این آلیاژها در برابر شکلگیری مقاومت میکنند، ابزارها را سریعتر میپوشند، و به کنترل دقیق پارامترهای فرآیندی نیاز دارند تا از تنشهای مجدد چربی جلوگیری شود{3} پرواز{4}}برنامه های حیاتی. طراحان قالب باید پنجرههای شکلپذیری محدود را در نظر بگیرند، که اغلب به شعاع خمش سخاوتمندانهتر، مراحل شکلدهی اضافی، و{6}}عملیات کاهش تنش پس از شکلگیری نیاز دارند.
مهر زنی فلزی سفارشی 316/316L همچنین در محفظه های حسگر هوافضا و اجزای جابجایی سیال که مقاومت در برابر خوردگی ضروری است ظاهر می شود. نمرات ضد زنگ آستنیتی در حین شکلگیری بهطور قابلتوجهی-سخت میشوند و به قالبهایی با فاصلههای بهینه و توجه دقیق به عملیات ترتیبدهی برای جلوگیری از شکست زودرس مواد نیاز دارند.
پروتکل های بازرسی فراتر از نمونه برداری SPC هستند. اولین-بازرسی مقاله با گزارش کامل CMM، آزمایش عملکردی تحت شرایط عملیاتی شبیهسازیشده، و تأیید ابعاد در هر لات، انتظارات استاندارد است. هزینه -هر-قطع ثانویه نسبت به اثبات مستندی است که هر جزء مطابق با مشخصات است.
محصولات مصرفی منطقه دیگری را اشغال می کنند: حجم متوسط، الزامات پرداخت سطحی لوازم آرایشی، مواد متنوع از ضد زنگ گرفته تا آلومینیوم تا{0}}فلزات از قبل روکش شده، و زمان شدید{1}}تا فشار بازار. طراحی قالب در اینجا، چرخش سریع، روشهای ابزار انعطافپذیر، و استراتژیهای محافظت از سطح را در اولویت قرار میدهد که از ایجاد خط و خش روی چهرههای قابل مشاهده جلوگیری میکند. سیستمهای کیفیت معمولاً به جای گواهینامههای{6}بخشی، ISO 9001 هستند، اما استانداردهای پایان میتوانند از نظر بصری بیشتر از هر چیزی که هوافضا نیاز دارد، درخواست کند.
| صنعت | مواد معمولی | محدوده حجم | گواهینامه های کلیدی | تحمل های انتقادی |
|---|---|---|---|---|
| خودرو | فولاد HSLA، فولاد دو فاز-، آلومینیوم سری 5000/6000 | 100 هزار - میلیون در سال | IATF 16949، ISO 9001 | 0.05 ± میلی متر تا 0.1 ± میلی متر در ویژگی های ساختاری |
| الکترونیک | برنز فسفر، مس بریلیم، آلیاژهای نازک مس | میلیونها - دهها میلیون در سال | ISO 9001، استانداردهای IPC | 0.025 ± میلی متر در ابعاد تماس |
| هوافضا | تیتانیوم، اینکونل، 316/316L SS، 6061/7075 آلومینیوم | 500 - 50000/سال | AS9100، NADCAP | 0.025 ± میلی متر تا 0.05 ± میلی متر با قابلیت ردیابی کامل |
| محصولات مصرفی | فولاد ضد زنگ، آلومینیوم، 304 پیش{1} روکش شده | 10 هزار - 500K/سال | ISO 9001 | ± 0.1 میلی متر ابعاد. پایان آرایشی حیاتی است |
این تفاوت ها آکادمیک نیست. آنها مستقیماً تعیین می کنند که کدام تأمین کنندگان برای کار شما واجد شرایط هستند، چه اسناد بازرسی را باید در مورد تحویل انتظار داشته باشید، و چگونه طراحی قالب شما باید برای ارائه مواد و استانداردهای خاص بخش شما تطبیق داده شود. یک تامین کننده قالب مهر زنی خودرو بدون IATF 16949 یک غیر{3}}راه اندازی برای برنامه های سطح 1 است. یک سازنده قالب الکترونیکی بدون قابلیت مهر زنی میکرو-و بازرسی بینایی نمی تواند اجزای اتصال دقیق مورد نیاز را ارائه دهد.
صرف نظر از صنعت، یک سوال همه خریداران را متحد میکند: تلورانسها واقعاً چقدر میتوانند تنگ باشند، و چه سیستمهای کیفیتی تضمین میکنند که این تلورانسها در کل حجم تولید باقی میمانند؟
تلورانس ها و استانداردهای کیفیت در مهر زنی دقیق قالب
اعداد تلورانس در چاپ هیچ معنایی ندارند، اگر فرآیند پشت آنها نتواند آن مقادیر را قسمت به قسمت، تغییر پس از تغییر نگه دارد. مهر زنی با قالب دقیق قادر به کنترل ابعادی بسیار دقیق است، اما آنچه در واقع می توانید به دست آورید به زنجیره ای از متغیرها بستگی دارد: خواص مواد، وضعیت قالب، مکانیک پرس، و زیرساخت کیفی که همه آن را پشتیبانی می کند. دانستن این که آن مرزها در کجا قرار دارند به شما کمک می کند تا تلورانس هایی را مشخص کنید که بدون پرداخت هزینه برای دقتی که نیاز ندارید قابل دستیابی هستند.
تحمل های قابل دستیابی در مهر زنی سفارشی
آنچه قبلاً تلورانس استاندارد 0.005± اینچ (±0.127 میلی متر) در صنعت مهر زنی بود، به تدریج سفت شده است. امروزه، عملیات قالببندی دقیق و مهر زنی به طور معمول انجام میشود0.002 ± اینچ (0.05 ± میلی متر) در ویژگی های حیاتی، با برخی از برنامه ها به 0.001 ± اینچ (0.025 ± میلی متر) می رسد.. کانکتورهای الکترونیکی و قابهای سربی میکرو-مهردار حتی جلوتر میروند و در محدوده زیر-0.025 میلیمتری کار میکنند که در آن فاصله پانچ-تا-به میکرون تک رقمی کاهش مییابد.
این اعداد واقعی هستند، اما با شرایطی همراه هستند. نگه داشتن ± 0.001 اینچ نیاز به یک قالب دقیق دارد که با قاب ابزار محکم، سیستمهای راهنمای بزرگ، و فاصلههای خلبانی محکم ساخته شده است. هنگامی که یک استامپر از فاصله خلبانی 0.0005 اینچ استفاده می کند، کل تغییرات در ابعاد قطعه در همان پنجره 0.0005 اینچ باقی می ماند، به همین دلیل است که ابزار مهر زنی دقیق سفارشی باید با در نظر گرفتن قابلیت تکرار از اولین طرح CAD مهندسی شود.
دقت قابل دستیابی به نوع ویژگی نیز بستگی دارد. نگه داشتن ابعاد صاف و سوراخدار آسانتر از زوایای خمشی یا اعماق کشیده شده است، جایی که برگشت فنری و جریان مواد متغیرهای بیشتری را معرفی میکنند. خریداران باید محدودترین تلورانسهای خود را فقط در مورد ویژگیهای حیاتی عملکردی مشخص کنند و به تلورانسهای استاندارد تولید در جاهای دیگر اجازه دهند تا هزینه ابزارآلات معقول باقی بماند.
معنی ISO 9001 و IATF 16949 برای قطعات شما چیست؟
گواهیها در وبسایتهای تامینکننده فهرست میشوند، اما واقعاً در پشت صحنه به چه چیزی نیاز دارند؟
ISO 9001خط مبنا است. این برای هر صنعتی اعمال می شود و یک سیستم مدیریت کیفیت را ایجاد می کند که بر اساس فرآیندهای مستند، ممیزی های داخلی، بررسی مدیریت و سیستم های اقدام اصلاحی ساخته شده است. برای خریداران مهر زنی دقیق، ISO 9001 به این معنی است که تامین کننده شما کنترل های فرآیند خود را رسمی کرده است و می تواند بهبود مستمر را نشان دهد. با این حال، فرکانسهای بازرسی خاص، شاخصهای قابلیت یا عمق ردیابی را الزامی نمیکند.
IATF 16949مستقیماً بر اساس ISO 9001 ساخته شده و اضافه می کندالزامات خاص-خودرو برای پیشگیری از نقص، کیفیت زنجیره تامین، و قابلیت ردیابی کامل قطعات. در عمل، این به معنای برنامهریزی کیفیت محصول پیشرفته (APQP)، ارسالهای فرآیند تأیید بخش تولید (PPAP)، مقادیر Cpk اجباری 1.33 یا بالاتر در ابعاد بحرانی، و ردیابی رسمی ضمانت است. Cpk 1.33 به طور موثر باند تلورانس شما را از نقطه نظر عملی به نصف کاهش می دهد، زیرا مستلزم آن است که فرآیند در مرکز و توانایی به خوبی در محدوده مشخصات باشد.
AS9100با مستندات دقیق تر به هوافضا خدمت می کند. این نیاز به قابلیت ردیابی کامل مواد، حفظ سوابق کیفیت برای هفت سال یا بیشتر، و رویههای مستند برای رسیدگی به عدم انطباق دارد. هر قطعه باید به منبع مواد خام، سوابق عملیات حرارتی و نتایج بازرسی قابل ردیابی باشد.
پیشنهاد عملی: الزامات گواهینامه خود را با صنعت خود مطابقت دهید. ISO 9001 برای کاربردهای عمومی صنعتی و مصرفی کافی است. IATF 16949 برای زنجیره های تامین خودرو غیرقابل مذاکره-است. AS9100 برای اجزای حیاتی-پرواز اجباری است. درخواست بیشتر از آنچه نیاز دارید، هزینه را بدون ارزش افزودن به قطعات شما افزایش می دهد.
روشهای بازرسی و کنترل فرآیندهای آماری
حتی یک قالب دقیق طراحی شده نیز در طول زمان جابجا می شود. لبه های پانچ فرسوده می شوند، پین های راهنما باعث ایجاد بازی می شوند، و مقدار زیادی مواد به طور ظریفی از نظر ضخامت یا سختی متفاوت است. زیرساخت های بازرسی اطراف مطبوعات چیزی است که قبل از تبدیل شدن به محصول معیوب دچار انحراف می شود.
استمپرهای{0}با عملکرد بالا از رویکرد بازرسی لایه ای استفاده می کنند:
- اولین-بازرسی مقاله (FAI)قبل از شروع تولید، یک تنظیم جدید را در برابر نقشه تأیید می کند. هر بعد بحرانی اندازه گیری و مستندسازی می شود.
- در-نمونهگیری فرآیندقطعات را در فواصل مشخص در طول اجرا می کشد. بسته به نیازهای تحمل، ویژگیهای مهم با کولیس، میکرومتر یا سیستمهای نوری اندازهگیری میشوند.
- دستگاه های اندازه گیری مختصات (CMM)هندسههای سه بعدی پیچیده را که اندازهگیری دستی نمیتواند به آنها برسد، مدیریت کنید. CMM ها ابعاد کلی، محل سوراخ ها، زوایای خمش و صافی قطعات نمونه برداری شده را تأیید می کنند.
- سیستم های اندازه گیری نوری و بیناییبرای مهرهای نازک یا ظریف، تأیید صحت بدون تماس را ارائه دهید. سیستمهای دوربین با سرعت بالا-میتوانند 100% قطعات مهر شده میکرو را با سرعت تولید بازرسی کنند.
- کنترل فرآیند آماری (SPC)اندازهگیریهای ابعادی را در طول زمان ردیابی میکند، روندها را ترسیم میکند و پیش از اینکه قطعات از تحمل خارج شوند، انحراف فرآیند را تشخیص میدهد. نمودارهای SPC نشان میدهند که آیا یک فرآیند پایدار و توانا است، نه صرفاً اینکه آیا بخشهای جداگانه میگذرند یا از کار میافتند.
SPC سزاوار توجه ویژه است. یک اندازه گیری واحد یک بخش را تایید می کند. SPC تأیید می کند که فرآیند مهر زنی با قالب دقیق شما ذاتاً قادر به تولید قطعات منطبق در طول دوره های طولانی است. کیفیت را از تشخیص به پیشگیری تغییر میدهد، که دقیقاً همان چیزی است که خریداران با حجم بالا-به آن نیاز دارند.
حتی با وجود این زیرساخت، در صورت عدم مدیریت علل ریشه ای، تحمل ها در طول تولید کاهش می یابد. رایج ترین عواملی که دقت را در طول زمان از بین می برند عبارتند از:
- ساییدگی لبه های پانچ و قالب، که به تدریج فاصله ها و ارتفاع سوراخ ها را افزایش می دهد
- سایش پین و بوش راهنما، اجازه می دهد تا در بالا-به-ناهمترازی قالب پایین ایجاد شود
- خم شدن کفش تحت تناژ مکرر، به خصوص در طرح های کفش کم اندازه یا نازک
- تنوع مواد در ضخامت، سختی، یا وضعیت سطح بین تغییرات سیم پیچ
- انحراف قوچ فشاری یا سایش غبغب که باعث رانش موقعیتی می شود
- شکست روانکاری، افزایش اصطکاک و تغییر جریان مواد در طول شکلگیری
- انبساط حرارتی در طول کارهای طولانی-سرعت بالا، جابجایی جابهجاییها با گرم شدن اجزای قالب
یک برنامه تعمیر و نگهداری پیشگیرانه، تیز کردن لبه های برش طبق برنامه، تأیید هم ترازی به صورت دوره ای، و نظارت بر روندهای SPC برای علائم هشدار اولیه، چیزی است که تامین کنندگانی را که در میلیون ها چرخه دقت را حفظ می کنند، از کسانی که با قدرت شروع می کنند و به تدریج از مدارا خارج می شوند، جدا می کند.
قابلیت تحمل و سیستم های کیفیت به شما می گوید که آیا تامین کننده می تواند قسمت شما را به درستی بسازد یا خیر. سوال بعدی به همان اندازه عملی است: هزینه آن چقدر خواهد بود و حجم چگونه اقتصاد را تغییر می دهد؟
محرک های هزینه و اقتصاد حجم برای مهر زنی سفارشی
در اینجا سؤالی وجود دارد که هر تصمیم ابزارسازی را شکل میدهد: سرمایهگذاری اولیه در قالب سفارشی در چه مرحلهای برای خود هزینه میکند؟ جواب یک عدد نیست. این به مجموعه ای از متغیرها بستگی دارد، از پیچیدگی قالب شما گرفته تا تعداد قطعاتی که قصد دارید در طول عمر آن اجرا کنید. درک هر یک از اهرمهای هزینه به شما چارچوبی را میدهد تا مهر و موم را با گزینههای جایگزین مقایسه کنید و با تامینکنندگان از موقعیت دانش به جای حدس و گمان مذاکره کنید.
محرک های هزینه اولیه در پروژه های قالب سفارشی
برچسب قیمت در قالب سفارشی دلخواه نیست. این نشان دهنده ورودی های مهندسی و تولید قابل اندازه گیری است. در اینجا عواملی هستند که سوزن را بیشتر حرکت می دهند:
- پیچیدگی مرگ- تعداد ایستگاهها در قالب پیشرونده، تنگ بودن تلورانسها و تعداد عملیات شکلدهی متمایز، همه ساعتهای طراحی درایو و زمان ماشینکاری. یک قالب چهار{2}}ایستگاهی بسیار کمتر از یک قالب شانزده-ایستگاهی است که در حالت خالی کردن، سوراخ کردن، خم شدن چندگانه و در{4}}ضربه زدن قالب قرار میگیرد.
- مهر زنی فولاد قالب و درج- درجه فولاد ابزار اهمیت دارد. یک قالب ساخته شده از فولاد ابزار D2 یا A2 برای دویدن متوسط هزینه کمتری دارد که با استفاده از فولاد سریع-S7 یا M2 برای عمر طولانیتر استفاده شود. قالبهای کاربید، که از درجهای کاربید تنگستن در بخشهای پانچ و قالب بالا استفاده میکنند، بهطور قابلتوجهی دوام بیشتری دارند اما هزینه ابزارآلات را 30 تا 50 درصد افزایش میدهند. انتخاب بستگی به حجم کل تولید شما دارد: کاربید در میلیونها چرخه هزینه خود را پرداخت میکند که در آن فولاد ابزار استاندارد به چندین بار تیز کردن یا تعویض نیاز دارد.
- هزینه مواد قطعه- مواد خام معمولاً 60 تا 70 درصد از هزینه کل قطعه مهر شده را نشان می دهد. آلیاژهای عجیب و غریب مانند مس بریلیوم یا اینکونل چندین برابر بیشتر از فولاد نرم در هر کیلوگرم قیمت دارند و ابزارها را سریعتر می پوشند و هزینه را ترکیب می کنند.
- الزامات تناژ پرس- قطعات بزرگتر یا ضخیم تر به پرس های بزرگتر با هزینه عملیاتی بالاتر در ساعت نیاز دارند. یک دای ماشینی با وزن 200 تن در هر ضربه ارزانتر از دستگاهی است که به 600 تن نیرو نیاز دارد.
- عملیات ثانویه- مراحل عملیات حرارتی، آبکاری، سوراخزدایی، ضربه زدن یا مونتاژ انجام شده پس از مهر زنی به ازای هر-هزینه قطعه اضافه میشود. ادغام برخی از اینها در خود قالب (مثلاً در{3}}در ضربه زدن به قالب) هزینه ابزارآلات را افزایش میدهد اما اغلب با حذف کنترل و تنظیم برای عملیات جداگانه، هزینه کل قطعه را کاهش میدهد.
تولید ابزار و قالب اساساً یک تمرین ماشینکاری دقیق است. قالب باید CNC-آسیاب شده، سیم-برش EDM، زمین، و با دست نصب شود، همه از فولاد سخت شده یا کاربید. هر ساعت از آن کار ماهر در نقل قول ابزارسازی نشان داده می شود. اما این هزینه ثابت است. فرقی نمیکند 10000 قطعه مهر کنید یا 10 میلیون.
آستانه های حجمی که در آن ابزار سفارشی سود می کند
قطعات مهر زنی سفارشی دارای دو لایه هزینه هستند: یک-سرمایه گذاری ابزار یکباره و هزینه تولید هر{1} قطعه. در حجم های کم، هزینه ابزار بر اقتصاد هر- واحد شما غالب است. در حجمهای بالا، برای هر قطعه ناچیز میشود و هزینه پایین - مهر زنی به ازای هر قطعه تمام میشود.
یک مثال عملی را در نظر بگیرید. یک قالب سفارشی پیشرونده با قیمت 25000 دلار که قطعه ای را با قیمت 0.12 دلار تولید می کند، اگر فقط به 1000 قطعه (25.12 دلار در هر واحد با ابزار مستهلک شده) نیاز داشته باشید، گران به نظر می رسد. با 100000 قطعه، ابزارسازی تنها 0.25 دلار به ازای هر واحد اضافه می کند و هزینه کل را به 0.37 دلار می رساند. در 1,000,000 قطعه، سهم ابزار به 0.025 دلار در هر واحد کاهش می یابد و هزینه کل شما تقریباً 0.145 دلار برای هر قطعه است. ماشینکاری CNC با همان هندسه ممکن است 3.00 تا 5.00 دلار در هر قطعه بدون توجه به حجم کار کند، زیرا هر قطعه به زمان ماشین جداگانه نیاز دارد.
بر اساس دادههای اقتصاد تولید از مقایسههای ساخت فلز، نقطه متقاطع که در آن مهر زنی ارزانتر از ماشینکاری CNC میشود، بسته به پیچیدگی قطعه و هزینه قالب، معمولاً بین 5000 تا 20000 قطعه است. برای هندسههای سادهتر با سرمایهگذاری ابزار کمتر، زمان استراحت-حتی زودتر میرسد. برای مجموعههای قالب مهر زنی فلزی بسیار پیچیده با ایستگاههای متعدد، ممکن است برای جبران هزینههای ابزارآلات حجم بیشتری لازم باشد.
چارچوب حجم کلی از راهنماهای ابزارسازی صنعت به شرح زیر است:
| ردیف حجمی | مهر زنی سفارشی | ماشینکاری CNC | برش لیزری | ریخته گری |
|---|---|---|---|---|
| زیر 1000 قطعه | غیر اقتصادی (هزینه ابزار غالب است) | مقرون به صرفه- بدون نیاز به ابزار | برای نمایههای دو بعدی مسطح-مقرون به صرفه است | متوسط (سرمایه گذاری الگو/قالب مورد نیاز است) |
| 1,000 - 10,000 قسمت | قابل اجرا با ابزارهای نرم ساده شده | هنوز رقابتی است اما هزینه هر{0}}واحد بدون تغییر است | رقابت فقط برای هندسه های ساده | مقرون به صرفه شدن{0}}برای اشکال سه بعدی |
| 10,000 - 100,000 قسمت | مزیت هزینه روشن؛ ابزار فولاد سخت شده قابل توجیه است | گران قیمت (زمان ماشین تجمعی بالا) | برای قطعات تشکیل شده در این حجم غیر عملی است | رقابت برای هندسه های سه بعدی پیچیده |
| بیش از 100000 قطعه | انتخاب غالب؛ کمترین هزینه به ازای هر-واحد با حاشیه وسیع | قیمت بسیار بالا برای هر قطعه | مقیاس پذیر نیست | فقط برای اشکال بسیار پیچیده ریخته گری قابل رقابت است |
بینش کلیدی: هزینه ابزارآلات را جداگانه ارزیابی نکنید. کل هزینه برنامه را در طول عمر پیشبینیشده خود، از جمله سفارشهای مجدد، ارزیابی کنید. مجموعه قالب های مهر و موم فلزی در سال اول بازدهی خود را به دست آوردند تا سال ها پس از آن فقط با هزینه های تعمیر و نگهداری ارزش تولید کنند و به جای هزینه های زمانی-، ارزش دارایی ها را افزایش دهند.
انتظارات زمان سرب و آنچه بر چرخش تأثیر می گذارد
هزینه فقط نیمی از معادله است. نیمه دیگر زمان است. پروژه های مهر زنی سفارشی از یک مسیر توسعه متوالی پیروی می کنند و هر مرحله دارای محدوده مدت زمانی است که به پیچیدگی بستگی دارد:
- اعتبار سنجی طراحی و شبیه سازی CAE- 1 تا 3 هفته. شامل بررسی امکان سنجی، شبیه سازی شکل دهی و بهینه سازی طرح بندی نوار می باشد.
- طراحی دقیق قالب- 2 تا 4 هفته. مدلسازی کامل CAD تمام اجزای قالب، صورتحساب مواد و بررسی طراحی با مشتری.
- تولید قالب- 4 تا 10 هفته. ماشینکاری CNC، سیم EDM، سنگ زنی، عملیات حرارتی اجزای فولاد ابزار، و ساخت درج کاربید. این طولانی ترین فاز است و به طور مستقیم با پیچیدگی قالب مقیاس می شود.
- مونتاژ و نصب- 1 تا ۲ هفته. دستی-براساس قطعات، تأیید ترازها، و مونتاژ مجموعه کامل قالب.
- دورههای آزمایشی (نمونهگیری T1)- 1 تا ۲ هفته. اولین نمونه ها مهر زنی، اندازه گیری و با مشخصات مقایسه می شوند. برخی از تولیدکنندگان با همپوشانی مراحل طراحی و ماشینکاری، T1 را در مدت 4-5 هفته برای قالب های نسبتاً پیچیده به دست می آورند.
- بازبینیها و آزمایشهای مجدد-- 1 تا 3 هفته در صورت نیاز به تنظیمات. اکثر قالبها حداقل به یک مرحله تنظیم دقیق-پس از آزمایشهای اولیه نیاز دارند.
مدت زمان کل برای یک قالب سفارشی پیشرونده معمولی بین 10 تا 20 هفته است، با قالب های ساده تر که سریعتر می رسند (6-10 هفته) و قالب های انتقال پیچیده بیشتر (12-20+ هفته) طول می کشد.
چه چیزی این جدول زمانی را تسریع یا به تاخیر می اندازد؟ چند عامل برجسته است. طراحی قطعات کامل و منجمد از حلقه های تجدید نظر جلوگیری می کند. مشخصات اولیه مواد به طراح قالب اجازه می دهد تا بدون انتظار برای تصمیم گیری، مجوزها و استراتژی های جبران خسارت را نهایی کند. تامین کنندگان دارای سیم{3} EDM، CNC و سنگ زنی داخلی، تاخیر در قراردادهای فرعی را حذف می کنند. و مشخصات تلورانس واقع بینانه از دقت غیر ضروری جلوگیری می کند که زمان ماشینکاری را به هر جزء قالب اضافه می کند.
رایج ترین اشتباه خریدار دست کم گرفتن چرخه های تجدید نظر است. قالبی که به سه بار آزمایش-و-تعدیل تکرار نیاز دارد، میتواند چهار تا شش هفته فراتر از تخمین اولیه اضافه کند. تلاش مهندسی بارگذاری اولیه از طریق شبیهسازی و بررسی DFM مطمئنترین راه برای فشردهسازی زمان انجام بدون کاهش کیفیت است.
درک این اقتصاد به شما کمک می کند بودجه و برنامه ریزی کنید. اما چارچوب هزینه فقط به شما می گوید که انتظار چه چیزی را داشته باشید. جریان کاری که در واقع قالب شما را تحویل می دهد، از اولین بررسی امکان سنجی تا تأیید تولید، تعیین می کند که آیا این انتظارات به واقعیت تبدیل می شوند یا خیر.
گردش کار مهر زنی سفارشی از طراحی تا تحویل
دانستن اقتصاد یک چیز است. تماشای یک قالب واقعی، از یک مدل سه بعدی روی صفحه گرفته تا فولاد سخت شده که قطعات نهایی را با سرعت تولید می کند، جایی است که اکثر خریداران با شگفتی مواجه می شوند. گردش کار متوالی است-و دروازهای است: هر مرحله باید قبل از شروع مرحله بعدی بگذرد، و پرش از مراحل تقریباً همیشه زمان بیشتری نسبت به صرفهجویی دارد. چه پروژه شما شامل یک قالب ترکیبی ساده باشد یا یک ابزار پیچیده پیشرفته با بیست ایستگاه، قوس توسعه از همان ساختار اساسی پیروی می کند.
در اینجا دنباله کاملی است که اکثر پروژه های ابزار مهر زنی فلزی را دنبال می کنند:
- ارزیابی امکان سنجی- آیا اصلاً می توان این قسمت را مهر کرد؟
- شبیه سازی CAE- رفتار شکلگیری را پیشبینی کنید، خطرات را شناسایی کنید، هندسه را بهصورت دیجیتالی بهینه کنید.
- طراحی دقیق قالب- مدلسازی کامل CAD هر مؤلفه، طرحبندی ایستگاه، و پیشرفت نوار.
- تولید قالب- ماشینکاری CNC، سیم EDM، سنگ زنی و عملیات حرارتی اجزای فولاد ابزار.
- مونتاژ و نصب- نصب دستی-، تأیید تراز، و مجموعه قالب کامل.
- دورههای آزمایشی (نمونهگیری T1)- قطعات اول مهر، اندازهگیری و با مشخصات مقایسه شدند.
- تنظیمات و آزمایشهای مجدد-- تنظیم دقیق-بر اساس داده های ابعادی نمونه های اولیه.
- تایید تولید- علامت رسمی-این است که قالب تمام الزامات تولید حجم را برآورده میکند.
- تعمیر و نگهداری مداوم- مراقبت های پیشگیرانه برنامه ریزی شده و تعمیر ابزار مهر زنی برای حفظ دقت در میلیون ها چرخه.
هر دروازه حاوی تحویل و نقاط تصمیم خاصی است. درک اینکه در هر مرحله چه اتفاقی میافتد، و چه سؤالاتی باید پرسید، از شگفتیهایی که جدولهای زمانی و بودجهها را از مسیر خارج میکنند، جلوگیری میکند.
ارزیابی امکان سنجی و شبیه سازی CAE
گردش کار قبل از برش فولاد یا باز شدن هر فایل CAD برای طراحی قالب آغاز می شود. ارزیابی امکانسنجی به یک سوال ساده و فریبنده پاسخ میدهد: آیا با توجه به مواد، ضخامت و تلرانسهای مشخص شده، میتوان این هندسه قطعه را از طریق مهر زنی تولید کرد؟
یک تیم مهندسی ابزار مهر زنی و قالب، قسمت شما را از نظر محدودیتهای شکلپذیری، چالشهای جریان مواد و خطرات احتمالی نقص ارزیابی میکند. آنها به نسبت های عمق کشش، شعاع خمش نسبت به ضخامت مواد، فاصله ویژگی ها و اینکه آیا قطعه می تواند در یک قالب تولید شود یا نیاز به چند مرحله دارد، نگاه می کنند. اینجاست که هندسه های غیرعملی زود علامت گذاری می شوند. ویژگیای که در ماشینکاری CNC کاملاً کار میکند ممکن است بدون شکستگی غیرممکن باشد یا ممکن است به یک ایستگاه شکلدهی اضافی نیاز داشته باشد که اقتصاد پروژه را کاملاً تغییر دهد.
سوالاتی که در این مرحله باید پرسید: آیا تامین کننده ویژگی هایی را شناسایی کرده است که فراتر از محدودیت های شکل پذیری استاندارد باشد؟ آیا هندسه های جایگزینی وجود دارد که عملکرد مشابهی را با قابلیت ساخت بهتر انجام دهد؟ چه نوع قالبی را توصیه می کنند و چرا؟
هنگامی که امکان سنجی تایید کرد که قطعه قابل مهر است، شبیه سازی CAE کار را آغاز می کند. مهندسان با استفاده از نرمافزارهای تحلیل المان محدود مانند AutoForm یا DEFORM، کل فرآیند شکلدهی را قبل از انجام ابزارهای فیزیکی به صورت دیجیتالی تکرار میکنند. با توجه بهمتخصصان شبیه سازی CAE در مهندسی قالب مهر زنیاین مرحله امکان پیشبینی رفتار جریان مواد، توزیع تنش و کرنش، تغییرات ضخامت، تمایلات چروکیدگی و تغییر شکل برگشتی فنری را فراهم میکند، همه اینها قبل از صرف یک دلار برای ساخت قالب.
مرحله شبیهسازی جایی است که چرخه سنتی «طراحی، ساخت، آزمایش، اصلاح، تکرار» به «طراحی، شبیهسازی، بهینهسازی، ساخت، حداقل آزمایش» فشرده میشود. تولیدکنندگانی که از CAE استفاده میکنند، معمولاً تکرارهای آزمایشی را تا 30-50% کاهش میدهند که مستقیماً به هفتههای صرفهجویی و اصلاحات کم هزینهتر ترجمه میشود. نمودارهای حد شکل دهی (FLDs) مناطق در معرض خطر ترک را شناسایی می کنند، نقشه های نازک نشان می دهند که مواد ممکن است از کار بیفتند، و جبران برگشت فنری به جای کشف از طریق آزمون و خطا فیزیکی، به صورت ریاضی محاسبه می شود.
برای خریداران، سود عملی ساده است: تامینکنندهای که قبل از ماشینکاری شبیهسازی میکند، قالبهایی را تحویل میدهد که در اولین بار به درستی نزدیکتر هستند. نادیده گرفتن شبیهسازی برای صرفهجویی در یک هفته از قبل، اغلب سه تا شش هفته به صورت آزمایشی هزینه دارد-و{2}}چرخههای پایین دست را تنظیم میکند.
طراحی قالب، ماشینکاری و مونتاژ
با داده های شبیه سازی اعتبار رویکرد شکل دهی، طراحی قالب دقیق آغاز می شود. این مدلسازی در مقیاس کامل-CAD از هر جزء است: پروفیلهای پانچ، بلوکهای قالب، رقصندهها، پیلوتها، سیستمهای راهنما، عناصر فنری، و ساختار کفشک قالبی که همه چیز را تحت تناژ در یک راستا نگه میدارد. برای قالبهای پیشرونده، طرح نوار در اینجا نهایی میشود و گام (پیشرفت در هر ضربه)، ترتیب ایستگاه و طراحی پل ضایعاتی را مشخص میکند.
یک ابزار مهر زنی فلزی سفارشی در این مرحله یک قطعه واحد نیست، بلکه مجموعه ای از ده ها تا صدها جزء دقیق است که هر یک از آنها برای کار با هم تحت بار دینامیکی تحمل می شود. مرحله طراحی معمولاً دو تا چهار هفته طول می کشد و باید شامل یک بررسی رسمی طراحی باشد که در آن خریدار ابعاد بحرانی، محتویات مواد و هر گونه تغییر از هندسه اصلی قطعه را تأیید می کند.
تولید قالب طولانیترین مرحله در جریان کار است که بسته به پیچیدگی، چهار تا ده هفته طول میکشد. فرآیندهای اصلی عبارتند از:
- فرز CNC- بلوک های قالب زبر و نیمه تکمیل-، نگهدارنده پانچ و اجزای ساختاری از شمش های فولادی ابزار.
- سیم EDM- برش پروفیلهای پانچ و قالب دقیق، بهویژه برای خطوط پیچیده و گوشههای داخلی محکم که فرزکاری نمیتواند به آنها برسد.
- سنگ زنی سطحی- دستیابی به صافی و موازی روی سطوح جفتگیری، که برای همترازی قالب و ارتفاع بسته ثابت ضروری است.
- عملیات حرارتی- سخت شدن قطعات فولادی ابزار به سختی کار آنها (معمولاً 58-62 HRC برای پانچ های برش)، سپس برای متعادل کردن سختی و چقرمگی تلطیف می شود.
- سنگ زنی و پرداخت را تمام کنید- ابعاد نهایی اجزای سخت شده و آماده سازی سطح برای تشکیل مناطقی که جریان مواد باید صاف باشد.
مونتاژ و نصب به دنبال ماشین کاری است. حتی با دقت CNC، اجزای ابزار مهر زنی نیازمند نصب دستی-توسط قالبسازان ماهری هستند که پانچ-برای{3}}فاصلههای قالب را تأیید میکنند، تراز بودن را در شرایط پرس شبیهسازی شده بررسی میکنند و اطمینان میدهند که همه عناصر متحرک (برهزنها، پینهای ضربهای، پیلوتها) آزادانه و بدون اتصال کار میکنند. این مرحله معمولاً یک تا دو هفته طول میکشد و با آزمایش روی نیمکت برای تأیید عملکرد مکانیکی قبل از فشار دادن قالب به پایان میرسد.
اجرای آزمایشی، بازرسی و تأیید تولید
اولین آزمایش مطبوعاتی که اغلب نمونه گیری T1 نامیده می شود، لحظه حقیقت است. قالب در یک پرس مطابق با مشخصات تناژ و ارتفاع بسته از مرحله طراحی نصب می شود و اولین قسمت ها مهر و موم می شوند. مهندسان هر بعد مهمی را در این نمونه ها با چاپ قطعه اندازه گیری می کنند، انحرافات را مستند می کنند و تشخیص می دهند که کدام ایستگاه های قالب نیاز به تنظیم دارند.
به ندرت آزمایش T1 قطعات کاملی را در اولین ضربه تولید می کند. تنظیمات معمولی عبارتند از-تنظیم عمق نفوذ پانچ، اصلاح جبران برگشت فنری در ایستگاههای خمشی، تنظیم فشار نگهدارنده خالی، و ایستگاههای شیمینگ که در آن ابعاد کمی از هدف خارج میشوند.قالب سازان با تجربهبرای این تکرار برنامه ریزی کنید و T1 را به عنوان یک مرحله اعتبار سنجی تلقی کنید نه اینکه فوراً نتایج آماده تولید{1}} را انتظار داشته باشید.
آزمایش دوم (T2) تأیید می کند که تنظیمات انحرافات موجود در T1 را برطرف می کند. برای قالب های پیچیده، ممکن است به یک T3 نیاز باشد. هر دور فاصله بین قطعات واقعی و مشخصات هدف را کم می کند تا زمانی که همه ابعاد در محدوده تحمل قرار گیرند. کار شبیهسازی CAE بارگذاریشده جلویی که قبلاً توضیح داده شد چیزی است که این حلقه تکرار را کوتاه نگه میدارد. بدون شبیه سازی، سه تا پنج تکرار فیزیکی رایج است. با آن، اکثر قالب ها در یک یا دو دور به تایید می رسند.
تایید تولید دروازه رسمی است که در آن قطعات اندازه گیری شده، داده های آماری و پارامترهای فرآیند مستند و امضا می شوند. برای برنامه های خودرو، این به شکل ارسال PPAP است. برای هوافضا، به معنای گزارش کامل بازرسی اولین مقاله با سوابق قابل ردیابی است. برای قطعات صنعتی عمومی، تایید ممکن است به سادگی یک گزارش ابعادی باشد که تایید همه ویژگی ها را تایید می کند.
فراتر از تایید، قالب وارد عمر تولید خود می شود و تعمیر و نگهداری به عامل حیاتی در حفظ کیفیت تبدیل می شود. نگهداری پیشگیرانه در یک برنامه زمانبندی مشخص، بازرسی لبه های پانچ برای سایش، تأیید تراز راهنما، جایگزینی عناصر الاستیک، و{1}استفاده مجدد پوشش های PVD بر روی سطوح شکل دهی، تحمل ها را در صدها هزار یا میلیون ها چرخه ثابت نگه می دارد. تعمیر ابزار مهر زنی زمانی ضروری می شود که اقدامات پیشگیرانه اجزایی را که در حال نزدیک شدن به پایان عمر-- هستند، نشان دهند: منگنه های فرسوده مجدداً آسیاب شده یا تعویض می شوند، بوش های راهنما تجدید می شوند، و سطوح فعال دوباره پوشش داده می شوند. یک برنامه تعمیر و نگهداری ساختاریافته، چه پیشگیرانه و چه فوقالعاده، نرخ ضایعات را کاهش میدهد، از خرابی برنامهریزی نشده جلوگیری میکند و عمر قالب را بسیار فراتر از پیشبینیهای اولیه افزایش میدهد.
تأمینکنندگانی که این هدف را ارائه میدهند-برای-پایان دادن به گردش کار در زیر یک سقف، خطر هماهنگی ناشی از تقسیم امکانسنجی، طراحی، ماشینکاری و آزمایش در چندین فروشنده را از بین میبرند.محلول های قالب مهر زنی YICHENاین مدل فرآیند کامل-را در عمل نشان دهید: تجزیه و تحلیل امکانسنجی و شبیهسازی CAE مستقیماً به-ماشینکاری قالب خانگی، آزمایشهای آزمایشی و بازرسی ابعادی وارد میشود، که به تولیدکنندگان یک نقطه پاسخگویی واحد از مفهوم اولیه تا تولید-ابزار آماده میدهد. برای تیم هایی که از تحقیقات اولیه به سمت RFQ حرکت می کنند، این رویکرد یکپارچه حلقه های ارتباطی را فشرده می کند و جدول زمانی را قابل پیش بینی نگه می دارد.
یک گردش کار خوب-اجرا شده، قالبی را ارائه می دهد که به طور قابل اعتماد اجرا می شود. اما جریان کار تنها به اندازه شریکی که آن را اجرا میکند قوی است، که یک سوال عملی نهایی را ایجاد میکند: چگونه ارزیابی میکنید که آیا یک تامینکننده واقعاً میتواند فرآیندی را که توصیف میکند انجام دهد؟
نحوه انتخاب شریک مهر زنی سفارشی مناسب
هر سازنده قالب مهر زنی می تواند لیستی از ماشین ها را به شما نشان دهد. تعداد کمتری میتواند شما را راهنمایی کند که چگونه چالش شکلدهی خاص شما را قبل از اعلام قیمت حل میکند. این تفاوت، بین فروشندهای که سفارشها را تکمیل میکند و شریکی که راهحلها را مهندسی میکند، تعیین میکند که آیا پروژه شما طبق برنامه به تولید برسد یا در چرخههای تجدیدنظر متوقف شود. در اینجا نحوه تفکیک این دو آمده است.
معیارهای توانایی فنی برای ارزیابی
هنگام بررسی تولید کنندگان قالب های مهر زنی فلزی، به جای آنچه وب سایت آنها ادعا می کند، با آنچه که واقعاً می توانند انجام دهند، شروع کنید. مروری بر شرکت قالب های مهر زنی فلزی داستان آنها را به شما می گوید. لیست تجهیزات، تیم مهندسی و سابقه پروژه به شما می گوید که آیا آنها می توانند از عهده بخش شما برآیند یا خیر.
از این چک لیست برای ساختار ارزیابی خود استفاده کنید:
- محدوده تناژ پرس- آیا تجهیزات آنها با اندازه قطعه و ضخامت مواد شما مطابقت دارد؟ تامینکنندهای که فقط با پرسهای کوچک کار میکند، نمیتواند قطعات خودرو را با کشش عمیق- تولید کند.
- طراحی قالب داخلی و شبیه سازی CAE- تأمینکنندگانی که به صورت داخلی طراحی و شبیهسازی میکنند، قبل از شروع ماشینکاری، مشکلات را حل میکنند. طراحی برون سپاری شکاف های ارتباطی و زمان هدایت را اضافه می کند.
- تجربه پیچیدگی- نمونههایی از هندسههای مشابه بخش بخواهید. یک تولید کننده قالب های مهر زنی که با قالب های پیشرونده 20 ایستگاهی تجربه کرده است، در سطح متفاوتی نسبت به یک ساختمان ابزار خالی کردن ساده کار می کند.
- گواهینامه های کیفیت- مطابقت گواهینامه ها با صنعت شما: ISO 9001 برای کاربردهای عمومی، IATF 16949 برای خودرو، AS9100 برای هوافضا. آنها را تأیید کنید نه اینکه حرف یک تامین کننده را قبول کنید.
- قابلیت آزمایش و نمونه سازی- آیا آنها میتوانند نمونههای T1 را در خانه اجرا کنند و گزارشهای تمام بعدی ارائه کنند؟ تأمینکنندگانی که دورههای آزمایشی را به صورت فرعی قرارداد میدهند، کنترل سرعت تکرار را از دست میدهند.
- تخصص مواد- تأیید کنید که آنها تولید را در آلیاژ خاص شما انجام دادهاند. یک تولید کننده قالب که با فولاد ملایم کار می کند ممکن است با گریدهای-دو فاز{3}}فسفر برنز یا با استحکام بالا مشکل داشته باشد.
- تناسب جغرافیایی و لجستیکی- هزینه های حمل و نقل، همپوشانی منطقه زمانی برای ارتباطات و چارچوب های حفاظت IP را در حوزه قضایی تامین کننده در نظر بگیرید.
- نقل قول شفاف- قیمت دقیق ابزار، قیمت قطعه، مواد و عملیات ثانویه را به طور جداگانه تقسیم میکند. قیمتهای مجزای مبهم{2}}مقایسه منصفانه تأمینکنندگان یا شناسایی فرصتهای کاهش هزینه-را غیرممکن میسازد.
اشتباهات رایج خریدار که باید از آنها اجتناب کرد
پس از بررسی صدها RFQ، سازندگان باتجربه قالب های مهر زنی فلزی به طور مداوم همان خطاهای خریدار را که هزینه ها را افزایش می دهد یا پروژه ها را به تاخیر می اندازد، علامت گذاری می کنند:
عدم تعیین میزان تحملعلامتگذاری هر بعد بهعنوان حیاتی، سازنده قالب را مجبور میکند تا ویژگیهایی را که به آن نیازی ندارند، دقت کند. مشخص کنید کدام ویژگی ها از نظر عملکردی حیاتی هستند و تحمل استاندارد را در جاهای دیگر مجاز کنید.
حذف مشخصات موادگفتن "فولاد ضد زنگ" بدون مشخص کردن 304 در مقابل 316 در مقابل 430 باعث می شود که تامین کننده حدس بزند. هر درجه به طور متفاوتی شکل می گیرد و نیاز به ترخیص قالب های متفاوتی دارد. همانطور که بهترین{5}}راهنماهای تمرینی RFQ تأکید میکنند، درجه دقیق مواد یکی از رایجترین جزئیات گمشده است که نقل قول را با چند روز به تأخیر میاندازد.
انتخاب صرفا بر اساس قیمتارزانترین قیمت کارخانه قالبزنی اغلب میانبرهایی را نشان میدهد: کفشهای قالب نازکتر، فولاد ابزار با درجه پایینتر- یا مراحل شبیهسازی نادیده گرفته شده. این صرفهجوییها بهعنوان دورههای آزمایش طولانیتر، سایش زودرس قالب و قطعات ناسازگار پس از افزایش سطح شیبدار دوباره ظاهر میشوند.
دادههای اجرای آزمایشی درخواست نمیشود.از پروژههای مشابه گذشته، گزارشهای بعدی و دادههای قابلیت پردازش نمونه T1 را بخواهید. عرضهکنندهای که نمیتواند این را ارائه دهد، یا به دقت اندازهگیری نمیکند یا سوابق را حفظ نمیکند، هر دو پرچم قرمز برای ثبات تولید.
حرکت از پژوهش به RFQ{0}}درگیری آماده
انواع فرآیندها، عملیات تشکیل، استانداردهای صنعت، محرک های هزینه و مراحل گردش کار را مطالعه کرده اید. شکاف بین تحقیق و اقدام یک پرسش-بهخوبی ساختار یافته است که برای شریک واجد شرایط ارسال میشود. یک بسته کامل آماده کنید: فایل CAD سه بعدی به همراه PDF ابعادی، درجه مواد دقیق، پیشبینی حجم سالانه، پیامهای تلورانس در مورد ویژگیهای حیاتی، پوشش سطح یا الزامات پوشش، و جدول زمانی هدف شما.
برای سازندگان و مدیران منبع یابی که به دنبال شریک سازنده قالب مهر زنی هستند که تجزیه و تحلیل امکان سنجی، شبیه سازی CAE، ماشینکاری قالب، اجراهای آزمایشی و بازرسی نهایی را در زیر یک سقف پوشش می دهد،محلول های قالب مهر زنی YICHENآن قابلیت طیف- کامل را ارائه دهید. مدل یکپارچه آنها به شما امکان میدهد از بحث مفهومی اولیه به یک راهحل آماده مهر زنی سفارشی RFQ-بدون هماهنگی بین چندین فروشنده، فشردهسازی سربار ارتباطات و جدولهای زمانی توسعه حرکت کنید.
بهترین رابطه تامین کننده با وضوح از هر دو طرف شروع می شود. آنچه را که نیاز دارید دقیقاً تعریف کنید، شرکا را بر اساس عمق مهندسی ارزیابی کنید و نه تنها قیمت، و یک تولید کننده قالب مهر زنی فلزی را انتخاب کنید که گردش کار، گواهینامه ها و سبک ارتباطی آن با نحوه عملکرد تیم شما هماهنگ باشد. این همسویی چیزی است که خرید ابزارآلات را به یک مزیت تولید تبدیل می کند.
سوالات متداول مهر زنی سفارشی
1. تفاوت بین مهر زنی قالب سفارشی و مهر زنی استاندارد چیست؟
مهر زنی استاندارد از ابزارهای{0} موجود برای تولید اشکال عمومی مانند واشر یا براکت های ساده استفاده می کند. مهر زنی سفارشی شامل مهندسی ابزارسازی از ابتدا برای هندسه، مواد و شرایط تحمل قطعه خاص است. رویکرد سفارشی به طراحی قطعه شما اجازه میدهد تا ابزارسازی را بهجای اجبار به سازشهای طراحی به تناسب قالبهای موجود هدایت کند. در حالی که قالبهای استاندارد هزینه اولیه صفر دارند، ابزارهای سفارشی در حجم تولید مستهلک میشوند و هزینههای هر{4}واحد بهطور قابلتوجهی پایینتر را در مقیاس ارائه میکنند، که معمولاً بسته به پیچیدگی، بین 5000 تا 20000 قطعه را نیز میشکنند.
2. هزینه ابزار مهر زنی سفارشی چقدر است؟
قالب سفارشی بسته به عوامل پیچیدگی مانند تعداد ایستگاه ها، الزامات تحمل، درجه فولاد ابزار، و اینکه آیا درج های کاربید مورد نیاز است، معمولاً از 8000 تا 50000 دلار یا بیشتر متغیر است. یک قالب پیشرونده چهار ایستگاهی بسیار کمتر از یک قالب شانزده-ایستگاهی است که در حال اجرای خالی کردن، سوراخ کردن، خم شدن چندگانه و ضربه زدن با قالب است. با این حال، این سرمایه گذاری اولیه بیش از هر قطعه تولید شده مستهلک می شود. به عنوان مثال، یک قالب 25000 دلاری که 1000000 قطعه تولید میکند تنها 0.025 دلار به ازای هر واحد به هزینه ابزار اضافه میکند و به طور چشمگیری ارزانتر از ماشینکاری CNC در حجم است.
3. مهر زنی سفارشی به چه تلورانس هایی می تواند دست یابد؟
مهر زنی با قالب دقیق مدرن به طور معمول 0.002 ± اینچ (0.05 ± میلی متر) را در ویژگی های مهم نگه می دارد، با برخی از برنامه ها به 0.001 ± اینچ (0.025 ± میلی متر) می رسد. مهر زنی میکرو-الکترونیکی حتی بیشتر به قلمرو زیر-0.025 میلی متری فشار می آورد. دقت قابل دستیابی به نوع ویژگی، مواد، شرایط قالب و ویژگی های پرس بستگی دارد. نگه داشتن ابعاد صاف و سوراخ دار آسان تر از زوایای خمشی یا عمق های کشیده شده است. تامین کنندگانی مانند YICHEN از شبیه سازی CAE و نظارت بر SPC استفاده می کنند تا این تلورانس ها را به طور مداوم در طول دوره های تولید با حجم بالا حفظ کنند.
4. چقدر طول می کشد تا یک قالب مهر زنی سفارشی ساخته شود؟
زمان کل برای یک قالب سفارشی پیشرونده معمولی از 10 تا 20 هفته متغیر است. این شامل ارزیابی امکانسنجی (1{12}}3 هفته)، طراحی دقیق قالب (2-4 هفته)، ساخت قالب از طریق CNC، سیم EDM و سنگزنی (4-10 هفته)، مونتاژ و نصب (1-2 هفته)، و اجرای آزمایشی با تنظیمات (2-5 هفته) میشود. قالب های مرکب ساده تر در 6-10 هفتگی سریعتر می رسند، در حالی که قالب های انتقال پیچیده ممکن است 12-20 هفته طول بکشد. تلاش مهندسی بارگذاری از جلو از طریق شبیه سازی CAE و مشخصات کامل قطعه، مطمئن ترین راه برای فشرده سازی جدول زمانی است.
5. چه نوع قالب های مهر زنی سفارشی موجود است و چگونه انتخاب کنم؟
چهار نوع اصلی نیازهای مختلف را برآورده می کنند. قالبهای پیشرونده یک نوار را از طریق ایستگاههای متعدد برای قطعات کوچک-تا-متوسط با حجم بالا حمل میکنند. قالبهای انتقال، جاهای خالی مجزا را بین ایستگاهها برای اجزای بزرگ یا عمیق- جابجا میکند. قالب های ترکیبی چندین عملیات برش را به طور همزمان برای قطعات مسطح با دقت بالاتر انجام می دهند. قالب های چهار لغزی از اسلایدهای چند جهته- برای خم های پیچیده روی قطعات کوچک استفاده می کنند. انتخاب بستگی به حجم سالانه، ابعاد و عمق قطعه، پیچیدگی هندسی، ضخامت مواد و الزامات تحمل دارد. شریک واجد شرایطی مانند YICHEN این عوامل را در طول ارزیابی امکان سنجی ارزیابی می کند تا نوع قالب بهینه را برای کاربرد خاص شما توصیه کند.


