


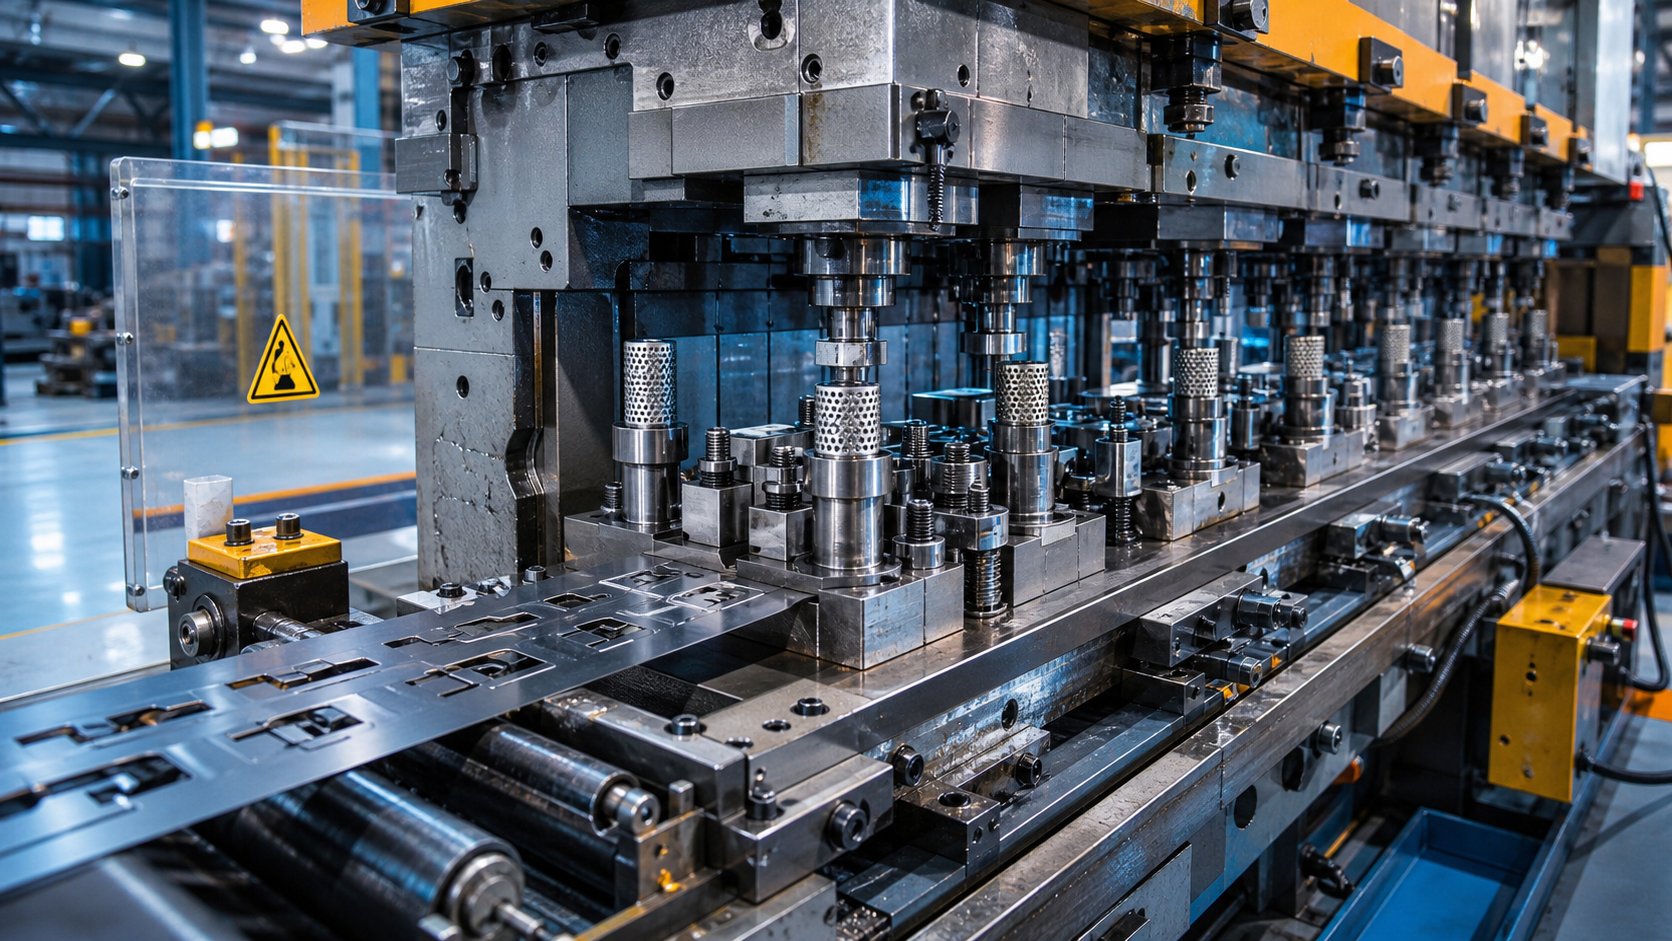
منظور از مهر زنی پیشرونده برای تولید-در حجم بالا
شما در حال تامین قطعات فلزی در مقیاس هستید. شاید هزاران براکت در ماه یا میلیون ها کنتاکت الکتریکی در سال باشد. در نقطه ای، هر مهندس تدارکاتی با یک سوال روبرو می شود: کدامتولید کنندگان مهر زنی مترقیآیا واقعا می تواند آنچه پروژه من نیاز دارد را ارائه دهد؟
قبل از اینکه شروع به درخواست قیمتها کنید، به درک کاملی از این که این فرآیند چیست، چگونه کار میکند و چرا بر تولید قطعات فلزی با حجم بالا-تسلط دارد، نیاز دارید. این پایه هر مکالمهای را که با تامینکنندگان بالقوه انجام میدهید شکل میدهد و به شما کمک میکند شرکای توانمند را از مغازههایی که صرفاً صاحب مطبوعات هستند جدا کنید.
مهر زنی پیشرونده چیست؟
مهر زنی پیشرونده قالب یک فرآیند شکل دهی فلز است که در آن یک نوار پیوسته از مواد از طریق مجموعه ای از ایستگاه های کاری متوالی در یک مجموعه قالب پیش می رود، با هر ضربه پرس عملیات متفاوتی را انجام می دهد تا زمانی که یک قطعه تمام شده تولید و از نوار جدا شود.
تصور کنید یک سیم پیچ فلزی به یک پرس مهر زنی وارد می شود. با هر ضربه، نوار با یک افزایش دقیق به سمت جلو حرکت می کند که به عنوان دای گام شناخته می شود. هر ایستگاهی که از آن عبور میکند، کار خاصی را انجام میدهد: سوراخ کردن، ایجاد یک خم، اضافه کردن یک ویژگی ساخته شده، یا کوتاه کردن مواد اضافی. تا زمانی که نوار به ایستگاه نهایی می رسد، قسمت تکمیل شده آزاد می شود. یک ضربه، یک جزء تمام شده، صدها بار در دقیقه تکرار می شود.
اصطلاح "پیشرو" به این دگرگونی فزاینده اشاره دارد. یک قالب پیشرونده اساساً یک ابزار مهندسی شده سفارشی-است که مواردی را که در غیر این صورت به چندین ماشین، چندین راهاندازی، و چندین مرحله مدیریت نیاز دارد را در یک عملیات خودکار ادغام میکند. نوار فلزی به عنوان نوار نقاله خود عمل می کند و هر قسمت را بدون دخالت انسان-در حال پیشرفت-از یک ایستگاه به ایستگاه بعدی است.
چرا تولیدکنندگان از قالب های پیشرونده برای تولید حجمی استفاده می کنند؟
مهر زنی پیشرو جایگاه خود را در خطوط تولید به دست می آورد زیرا سه مشکل را به طور همزمان حل می کند: سرعت، ثبات و هزینه در هر واحد. پرس هایی که در25 تا 200 ضربه در دقیقه یا بیشترمیتواند قطعات تمامشده را با نرخهایی تولید کند که هیچ روش شکلدهی دیگری برای اجزای کوچک-تا{1}}متوسط- مطابقت ندارد.
هر ضربه نتایج یکسانی را ایجاد می کند زیرا همان مشت ها و سطوح قالب مواد را به ترتیب و در شرایط یکسان شکل می دهند. این تغییرات تجمعی را که هنگام انتقال قطعات بین ماشینهای جداگانه ایجاد میشود، حذف میکند. نتیجه تلرانس های محدود، ویژگی های یکنواخت و حداقل ضایعات در طول دوره های تولید است که میلیون ها چرخه را در بر می گیرد.
صنایعی مانند خودرو، الکترونیک، تهویه مطبوع، روشنایی و کالاهای مصرفی برای براکت ها، اتصال دهنده ها، بست ها، کنتاکت ها و بدنه ها به این فرآیند متکی هستند. این بخشهایی هستند که سازگاری ابعادی اختیاری نیست و اقتصاد هر واحد در مقیاس اهمیت دارد.
درک مهر زنی مترقی در این سطح آکادمیک نیست. این عدسی است که از طریق آن ارزیابی میکنید که آیا عمق مهندسی، قابلیتهای پرس و تخصص ابزارسازی با پیچیدگی بخش شما مطابقت دارد یا خیر. جزئیات فرآیند مستقیماً به سؤالاتی که باید بپرسید و پرچم قرمزهایی که باید مراقب آنها باشید اطلاع می دهد.
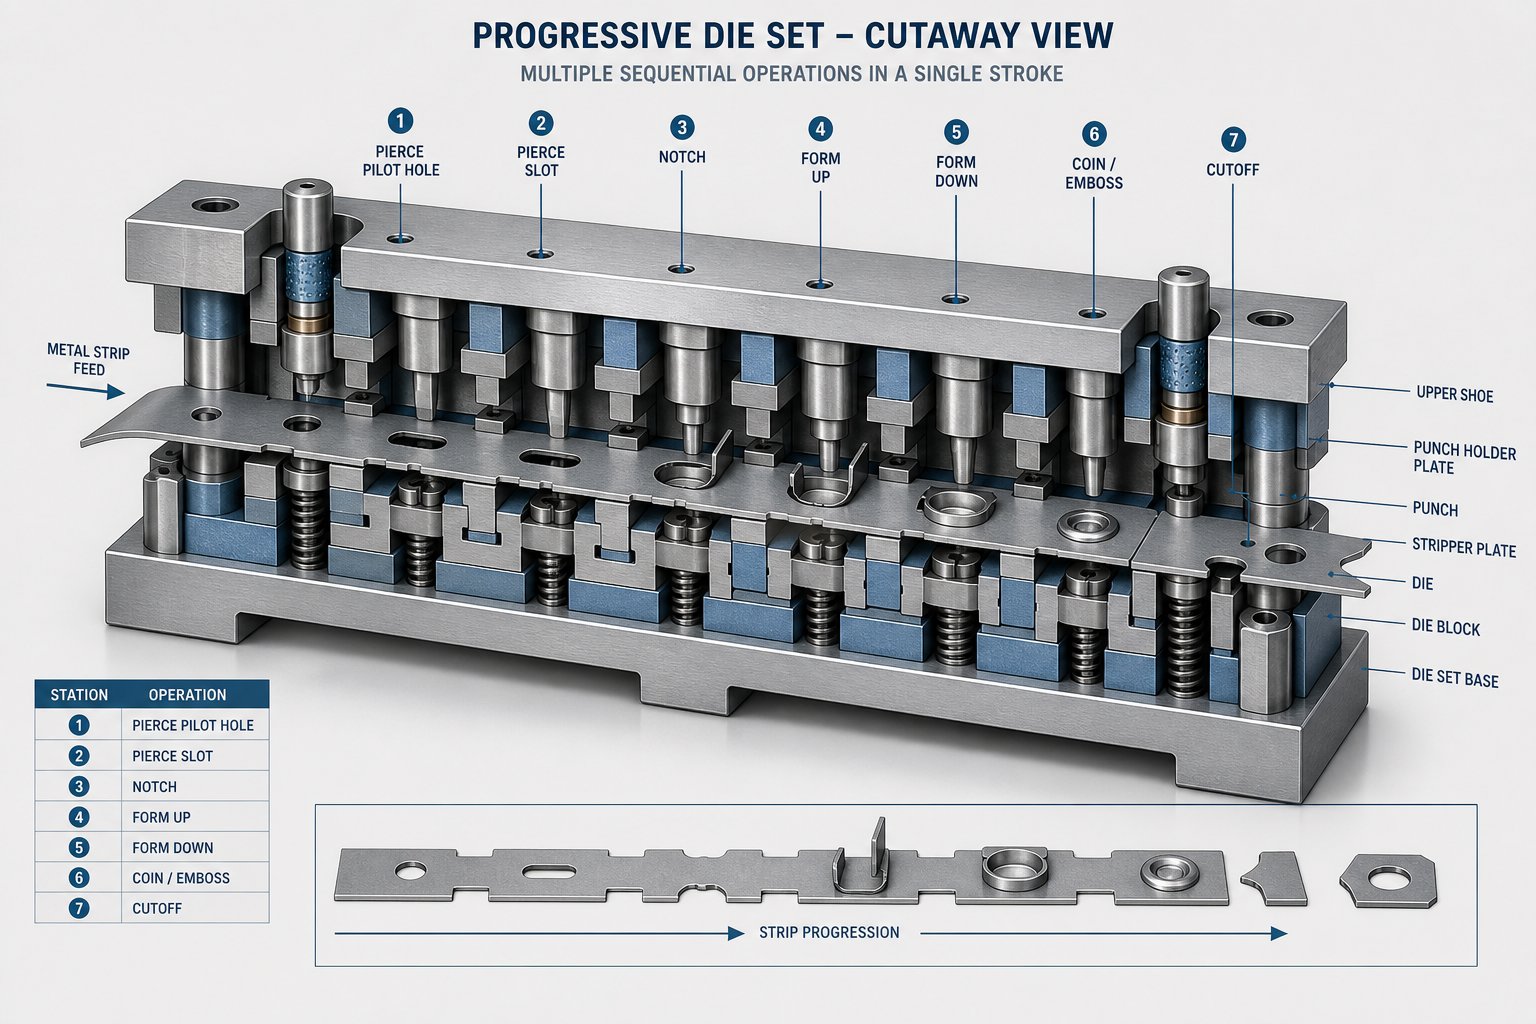
فرآیند مهر زنی پیشرونده گام به گام چگونه کار می کند
دانستن اینکه یک نوار در ایستگاه ها حرکت می کند یک چیز است. درک اینکه واقعاً در هر ایستگاه چه اتفاقی میافتد، و چرا توالی آن اهمیت دارد، به شما لنز واضحتری برای ارزیابی اینکه آیاابزارهای قالب پیشرونده سازندهبا پیچیدگی قسمت شما مطابقت دارد.
مرحله-به-تجزیه مرحله به مرحله عملیات قالب پیشرونده
هر ایستگاه در قالب پیشرونده مهر زنی عملیات خاصی را انجام می دهد که بر اساس کار انجام شده در بالادست است. از یک مرحله بگذرید، ترتیب را دوباره ترتیب دهید، یا فاصله ها را در هر نقطه اشتباه محاسبه کنید، و قسمت تمام شده از کار می افتد. در اینجا نحوه گسترش فرآیند از سیم پیچ خام به جزء تکمیل شده است:
- تغذیه و باز کردن پیچ- یک سیم پیچ از ورق فلزی بر روی یک کویلر نصب میشود و در فواصل دقیقی که با ضربه پرس همگام شده است، به پرس مهر زنی مترقی وارد میشود. فیدرهای رول یا سروو فیدرها پیشروی نوار (معروف به گام) را تا هزارم اینچ کنترل می کنند و اطمینان حاصل می کنند که هر ایستگاه مواد را دقیقاً در موقعیت مناسب دریافت می کند.
- سوراخ کردن- اولین ایستگاههای شکلدهنده معمولاً سوراخهای پایلوت و دهانههای کاربردی را سوراخ میکنند. سوراخ های پایلوت به عنوان مرجع تراز برای هر ایستگاه پایین دست عمل می کنند، در حالی که سوراخ های کاربردی بخشی از هندسه نهایی می شوند. سوراخ کردن زود اتفاق می افتد زیرا حذف مواد قبل از شکل گیری از اعوجاج اطراف لبه های سوراخ جلوگیری می کند.
- خالی کردن- بخشهایی از نوار برای تعیین نمایه بیرونی قطعه یا ایجاد ویژگیهای داخلی بریده میشوند. ایستگاههای خالی ممکن است طرح کلی را تا حدی برش دهند در حالی که زبانههایی باقی میمانند که قسمت را برای حمل و نقل مداوم از طریق قالب به نوار حامل متصل نگه میدارند.
- شکل گیری- عملیات خمش، کشیدن، و فلنج کردن، فضای خالی تخت را به شکل هندسه سه بعدی-میسازد. ایستگاه های شکل دهی نیروی کنترل شده ای را اعمال می کنند تا فلز را به صورت پلاستیک تغییر شکل دهند و زوایا، کانال ها، دنده ها یا خطوط ایجاد کنند. این دنباله از خمیدگی های ساده به اشکال پیچیده تر برای مدیریت تنش مواد به تدریج حرکت می کند.
- سکه گذاری- فشرده سازی با فشار بالا، ویژگیهای خاص را اصلاح میکند، سطوح را صاف میکند، شعاعها را تیز میکند، یا جزئیاتی را که نیاز به کنترل ابعادی دقیقتری نسبت به فرمدهی استاندارد دارند، برجسته میکند. سکه گذاری پس از شکل گیری قرار می گیرد زیرا هندسه ای را که قبلاً شکل اولیه به خود گرفته-به خوبی تنظیم می کند.
- قطع- ایستگاه نهایی قسمت تکمیل شده را از نوار حامل جدا می کند. قطعه تمام شده به صورت رایگان، اغلب در سطل زباله یا روی نوار نقاله می ریزد، در حالی که نوار اسکلت باقی مانده برای بازیافت خارج می شود.
توجه کنید که چگونه هر مرحله به اجرای دقیق مرحله قبل از خود بستگی دارد. سوراخ های پایلوت حفر شده در ایستگاه دو هر عملیات بعدی را هدایت می کند. شکل دهی متکی به موادی است که به درستی خالی شده است. Coining فرض میکند که هندسه خمش در زیر آن از قبل در حد مشخصات است. این وابستگی آبشاری دقیقاً به همین دلیل است که مهندسی در پشت قالب مهر زنی مترقی نیازمند دقت در مرحله طراحی است، نه فقط در طول تولید.
چگونه شکلدهی چند ایستگاه به پیچیدگی بخش میرسد
تعداد ایستگاه های یک قالب به طور مستقیم پیچیدگی قطعه را منعکس می کند. یک براکت صاف ساده با دو سوراخ ممکن است فقط به چهار یا پنج ایستگاه نیاز داشته باشد. یک -اتصال سه بعدی با چندین خم، ویژگیهای برجسته، و دهانههای تحملی محکم میتواند به دوازده یا بیشتر نیاز داشته باشد. هر ایستگاه اضافی هزینه ابزارآلات را اضافه میکند، طول قالب را افزایش میدهد و نیاز به پرس قالببندی بزرگتر با اندازه بستر و تناژ مناسب دارد.
اتصالات سرعت را مستقیماً در طراحی ایستگاه نیز فشار دهید. قالبی که برای مهر زنی با سرعت بالا با 200 ضربه در دقیقه ساخته شده است، به ایستگاه های مهندسی شده برای پیشرفت سریع نوار، حذف کارآمد ضایعات و حداقل زمان ماند نیاز دارد. ایستگاه های کمتر و ساده تر از نرخ چرخه سریعتر پشتیبانی می کنند. ایستگاههای پیچیدهتر با کششهای عمیق یا سکههای سنگین ممکن است به کاهش سرعت پرس نیاز داشته باشند و سرعت را برای شکلدهی نیرو معامله کنند.
هنگامی که یک سازنده را ارزیابی می کنید، بپرسید که قالب های معمولی آنها چند ایستگاه کار می کند و برای قطعات مشابه شما به چه سرعتی می رسند. یک فروشگاه راحت که 15-ابزار ایستگاه برای هندسههای پیچیده با 100+ ضربه در دقیقه طراحی میکند، در ردههای مهندسی متفاوت از یک ایستگاه شش-در حال اجرا برای جاهای خالی کار میکند. این تمایز مستقیماً بر این موضوع تأثیر میگذارد که آیا آنها میتوانند پیچیدگی قطعه شما را بدون آزمون{6} و خطای پرهزینه در طول توسعه ابزار مدیریت کنند.
رابطه بین تعداد ایستگاه، قابلیت پرس، و هندسه قطعات قابل دستیابی نیز سرمایه گذاری ابزار شما را شکل می دهد. ایستگاههای بیشتر به معنای هزینههای اولیه بالاتر است، اما آنها توانایی یکپارچهسازی عملیاتهایی را که در غیر این صورت به فرآیندهای ثانویه، ماشینهای جداگانه و جابجایی اضافی نیاز دارند را باز میکنند. اقتصاد بسته به حجم تغییر میکند، که یک سوال طبیعی را ایجاد میکند: این سرمایهگذاری واقعاً در چه مقدار تولید نتیجه میدهد؟
وقتی مهر زنی پیشرونده برای پروژه شما انتخاب مناسبی است
ابزار برای قالب های مترقی ارزان نیست. قبل از اینکه یک قطعه تولیدی از مطبوعات خارج شود، به سرمایه قابل توجهی نگاه می کنید. بنابراین سوال واقعی این نیست که آیا این فرآیند کار میکند یا خیر، بلکه این است که آیا حجم شما سرمایهگذاری را بر روی گزینههای سادهتری مانند قالبهای مرکب، قالبهای انتقالی، یا مهر زنی تک- توجیه میکند.
آستانه های حجمی که در آن قالب های پیشرونده بر سایر روش ها غلبه می کنند
مهر زنی فلزی پیشرونده از منحنی هزینه متمایز پیروی می کند. سنبله جلویی تند است، اما با افزایش حجم، هزینه هر-قطع به سرعت کاهش مییابد. دوام اقتصادی برای قالبهای پیشرونده معمولاً از حدود 50000 تا 100000 واحد در سال شروع میشود، اگرچه هندسههای بسیار ساده ممکن است سرمایهگذاری 30000 تا 50000 واحد را توجیه کنند. در زیر این آستانهها، روشهایی که هزینههای ابزار کمتری دارند، مانند برش لیزری CNC یا مهر کردن تکمرحلهای، اغلب معقولتر هستند.
آن را با مهر انتقالی مقایسه کنید، که مناسب حجمهای متوسط-تا-بالا (تقریباً 25000 واحد و بالاتر) است، اما قطعات بزرگتر یا عمیقتر-کشیدهشدهای را ارائه میکند که نمیتوانند به نوار حامل متصل بمانند. قالبهای مرکب حد وسطی را اشغال میکنند: هزینه ابزار متوسط، دقت بالا برای قطعات مسطح، اما محدود به هندسههای سادهتر و اجراهای کوچکتر. مهر زنی یک ضربه-کمترین هزینه اولیه را دارد، اما هزینه های کار و جابجایی بالاتری را به همراه دارد که به صورت خطی با کمیت مقیاس می شود.
برای برنامه های مهر زنی مترقی طولانی مدت که صدها هزار یا میلیون ها قطعه را در بر می گیرد، هزینه ابزار در هر واحد ناچیز می شود. اینجاست که اقتصاد قانعکننده میشود: مواد خام و زمان پرس بر هزینه هر-قطع غالب میشوند، و مهر زنی با حجم بالا با سرعتی اجرا میشود که هیچ روش دیگری نمیتواند برای اجزای کوچک-تا-مطابقت داشته باشد.
درک سرمایه گذاری ابزار در مقابل اقتصاد هر بخش
در اینجا نحوه مقایسه قالبهای پیشرونده با روشهای جایگزین در ابعادی که برای خریداران اهمیت دارند، آمده است:
| عامل | پیشرونده | مرگ انتقال | قالب مرکب | تک ضربه زدن- |
|---|---|---|---|---|
| ابزارآلات / هزینه راه اندازی | بسیار بالا | بالا | متوسط | کم |
| هزینه هر{0}قسمت (حجم کم) | بسیار بالا | بالا | متوسط | کم تا متوسط |
| هر-هزینه قطعه (حجم بالا) | خیلی کم | کم | متوسط | بالا |
| قابلیت پیچیدگی قطعه | بالا (چند-ویژگی، هندسه سه بعدی) | قسمت های بلند (بزرگ یا عمیق-کشیده شده) | پایین (مسطح، تک-هواپیما) | کم (یک عمل در هر سکته مغزی) |
| سرعت تولید | بسیار سریع (200-600+ SPM) | متوسط | متوسط تا سریع | کند |
| حجم سالانه ایده آل | 50،000+ واحد | 25،000+ واحد | 5000-50000 واحد | 1-10000 واحد |
این الگو واضح است: قالبهای پیشرونده سرمایه بیشتری میخواهند، اما با کمترین هزینه هر قطعه در مقیاس و سریعترین زمانهای چرخه به شما پاداش میدهند. قالب های انتقال پیچیدگی مشابهی را برای قطعات بزرگتر ارائه می دهند اما کندتر کار می کنند. قالب های ترکیبی برای قطعات صاف دقیق در مقادیر متوسط به خوبی کار می کنند. عملکردهای یک ضربه-چیزها را برای دوره های کوتاه ساده و مقرون به صرفه نگه می دارند، اما با افزایش حجم گران می شوند.
هنگامی که تامین کنندگان بالقوه را درگیر می کنید، درخواست تجزیه و تحلیل سربه سر کنید که دقیقاً نشان می دهد که ابزار پیشرو در برابر حجم های پیش بینی شده شما هزینه خود را پرداخت می کند. یک سازنده توانمند این را برای شما مدل می کند و مقدار سالانه شما، عمر ابزار مورد انتظار و هر عملیات ثانویه را در نظر می گیرد. اگر اعداد و ارقام در افق تولید شما تلاقی نکنند، روش متفاوتی ممکن است به شما کمک کند و یک فروشگاه قابل اعتماد این را به شما خواهد گفت.
با این حال، حجم به تنهایی تصمیم را حل نمی کند. موادی که میزنید و تلورانسهایی که به آن نیاز دارید، هم طراحی قالب و هم هزینه کلی را شکل میدهند، و هر سازندهای با همه مواد به یک اندازه خوب کار نمیکند.
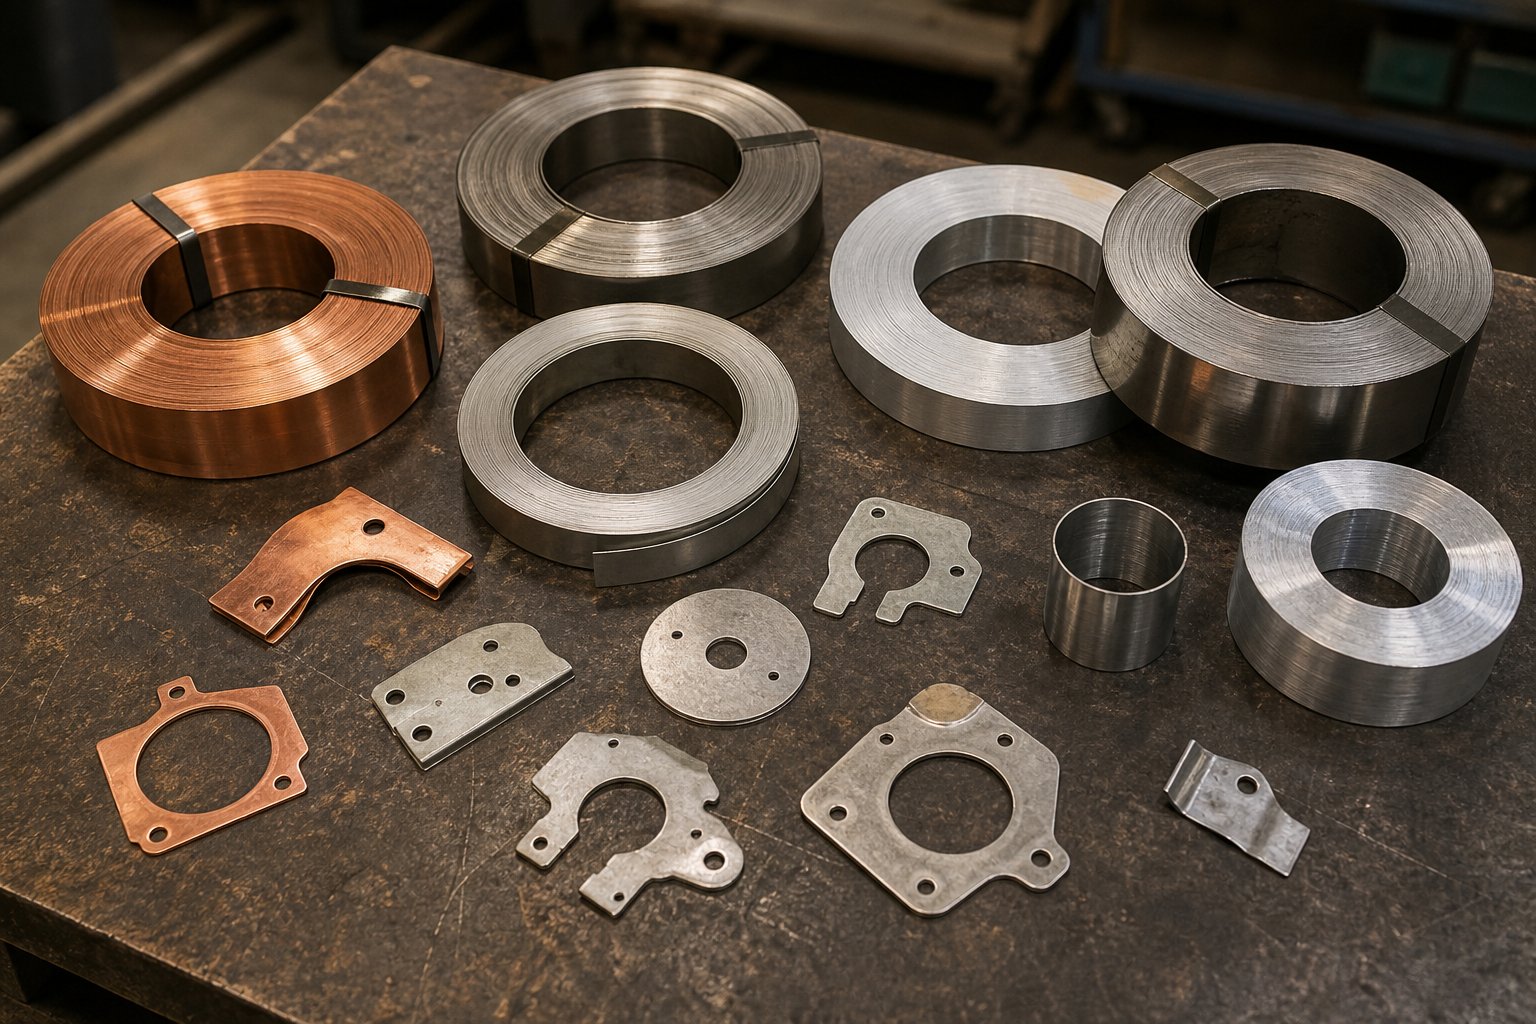
مواد و تحمل ها در مهر زنی پیشرونده
انتخاب مواد شما فقط تعیین نمی کند که قطعه تمام شده چگونه به نظر می رسد. این اساساً نحوه طراحی قالب، سرعت اجرای پرس، سرعت فرسودگی ابزار و تلورانس هایی که به طور واقع بینانه قابل دستیابی هستند را شکل می دهد. دو قسمت با هندسه یکسان اما بسترهای متفاوت ممکن است به تنظیمات ایستگاه، مواد پانچ و تنظیمات پرس کاملاً متفاوت نیاز داشته باشند. به همین دلیل است که قبل از ارسال RFQ، مواد مهر زنی مترقی سزاوار توجه جدی هستند.
چگونه خواص مواد بر طراحی قالب و نتایج تأثیر می گذارد
هر فلز ترکیبی منحصر به فرد از سختی، شکل پذیری، استحکام کششی و رفتار برگشت فنری را در فرآیند مهر زنی به ارمغان می آورد. این ویژگیها تعیین میکنند که قالب چقدر میتواند نوار را تشکیل دهد، چند ایستگاه مورد نیاز است، و چقدر ابزار قبل از تعمیر و نگهداری یا جایگزینی دوام میآورد.
فنر بک را در نظر بگیرید: هنگامی که یک فلز خم می شود، پس از آزاد شدن نیروی تشکیل دهنده تا حدی به شکل اولیه خود باز می گردد. مواد سخت تر با استحکام تسلیم بالاتر بیشتر به عقب برمی گردند. مهندسان قالب با خم شدن بیش از حد، افزودن ایستگاههای ضرب سکه، یا تنظیم شعاعهای شکلدهی جبران میکنند. به عنوان مثال، یک سازنده با تجربه در مهر زنی مترقی فولاد ضد زنگ، می داند که ضد زنگ سری 300 به جبران برگشت فنری به میزان قابل توجهی نسبت به فولاد کربنی ملایم نیاز دارد، که اغلب ایستگاه ها و پیچیدگی را به قالب اضافه می کند.
شکل پذیری به همان اندازه اهمیت دارد. فلزات بسیار انعطاف پذیر مانند مس و آلومینیوم شکل گیری تهاجمی را بدون ترک تحمل می کنند، به این معنی که ایستگاه های میانی کمتر و شعاع ملایم تر. مواد سختتر مانند فولاد فنری یا فولاد ضدزنگ{2}}سخت شده نیازمند شکلگیری تدریجی در چند مرحله برای جلوگیری از شکستگی هستند، که منجر به قالبهای طولانیتر و سرمایهگذاری بیشتر در ابزارآلات میشود.
سایش ابزار یکی دیگر از پیامدهای مستقیم انتخاب مواد است. زیرلایه های ساینده یا با استحکام{1}بالا تخریب پانچ و قالب را تسریع می کنند. اجرای مهر زنی مترقی فولاد کربن نسبت به فولاد ضد زنگ یا فولاد ضدزنگ یا آلیاژی{4}}با استحکام بالا (HSLA) نسبت به ابزارها ملایمتر است، که به معنی فواصل طولانیتر بین چرخههای تیز کردن و هزینههای نگهداری کمتر در طول زمان است.
| مواد | ویژگی های کلیدی | شکل گیری رفتار | برنامه های کاربردی معمولی |
|---|---|---|---|
| فولاد کربنی (کم تا متوسط) | استحکام بالا، شکل پذیری خوب، مقرون به صرفه- | فنری متوسط، فرم دهی آسان، سایش کمتر ابزار | براکت ها، قطعات ساختاری، قطعات خودرو، اتصال دهنده ها |
| فولاد ضد زنگ (سری 300/400) | مقاوم در برابر خوردگی، سختی بالا، کار-به سرعت سخت می شود | فنر بالا، به ایستگاه های شکل دهی بیشتری نیاز دارد، سایش ابزار را تسریع می کند | تجهیزات پزشکی، فرآوری مواد غذایی، سخت افزارهای دریایی، لوله کشی |
| مس | رسانایی عالی، بسیار انعطاف پذیر، نرم | کم پشتی فنری، به راحتی شکل می گیرد، کم سایش ابزار | کنتاکت های الکتریکی، میله های اتوبوس، کانکتورها، مبدل های حرارتی |
| آلومینیوم (1100، 3003، 5052) | سبک وزن، شکل پذیری خوب، مقاوم در برابر خوردگی | برگشت فنری کم-تا-متوسط، مستعد سوزش بدون روغن کاری مناسب | محفظه ها، سینک های حرارتی، سپرهای EMI، قطعات ساختاری سبک وزن |
| برنج (C260, C360) | ماشینکاری خوب، استحکام متوسط، پایان تزئینی | فنر کم، شکل پذیری عالی، حداقل سایش ابزار | پایانه ها، کانکتورها، سخت افزارهای تزئینی، شیرها |
| مس بریلیم | قدرت خستگی بالا، رسانایی، بدون جرقه- | برگشت فنری متوسط، به دنبالههای شکلدهی دقیق نیاز دارد | فنرها، اجزای هوافضا، تماسهای{0}}الکتریکی با استرس بالا |
توجه کنید که چگونه مواد مهر زنی مترقی از منظر ابزارسازی قابل تعویض نیستند. قالبی که برای مهر زنی مترقی مسی طراحی شده است، اگر از فولاد ضد زنگ میانی استفاده کنید، عملکرد درستی نخواهد داشت. فاصله ها، هندسه پانچ، الزامات روانکاری، و تعداد ایستگاه ها همگی به مواد- اختصاص دارند. دقیقاً به همین دلیل است که باید در ابتدای گفتگو با تأمین کنندگان بالقوه در مورد انتخاب بستر خود صحبت کنید.
قابلیت تحمل در مواد و پیچیدگی های مختلف
مهر زنی فلزی با دقت بالا از طریق قالب های پیشرونده می تواند به کنترل ابعادی دقیق دست یابد، اما تحمل های قابل دستیابی به شبکه ای از عوامل متقابل بستگی دارد. رفتار مواد در مرکز آن وب قرار دارد.
به طور کلی، مهر زنی پیشرونده دای تلورانس هایی در محدوده مثبت یا منفی 0.001 تا 0.005 اینچ برای اکثر ویژگی ها دارد، با برخی از عملیات مانند سوراخ کردن حتی کنترل دقیق تری را به دست می آورد. اما این اعداد بر اساس چندین متغیر تغییر می کنند:
- ضخامت مواد- استوک نازکتر به شکلگیری نیرو حساستر است و تمایل دارد به راحتی بیشتر تغییر کند و به طور بالقوه نوارهای تحمل را افزایش دهد.
- سختی مواد و برگشت فنری- پشت فنری بالاتر نگه داشتن تلورانس های زاویه ای در خم ها را دشوارتر می کند. هر خم ممکن است کمی متفاوت باشد مگر اینکه قالب به طور دقیق جبران کند.
- پیچیدگی هندسه بخش- قطعات با خمیدگیهای متعدد، فرمهای عمیق، یا ویژگیهای نزدیک لبهها تنوع بیشتری نسبت به اجزای صاف و ساده دارند.
- شمارش ایستگاه و وضعیت مرگ- ایستگاههای بیشتر خطای مکانیابی تجمعی بیشتری را معرفی میکنند، اگرچه-سیستمهای پایلوت به خوبی حفظ شده این خطا را به حداقل میرسانند. سایش ابزار در دوره های طولانی به تدریج تحمل ها را کاهش می دهد تا زمانی که تعمیر و نگهداری وضوح را بازیابی کند.
- قوام مطبوعات- Stroke-به-تکرارپذیری ram پرس مستقیماً بر ثبات ابعاد تأثیر میگذارد. پرسهای سروو{4}}معمولاً برای کار حساس از پرسهای مکانیکی بهتر عمل میکنند.
به عنوان مثال، مهر زنی مترقی آلومینیومی میتواند تحملهای مسطح محکمی داشته باشد، اما در صورت عدم مدیریت صحیح روکشهای روانکاری یا قالب، مستعد ضربه زدن به سطح است که بر کیفیت پایان تأثیر میگذارد. مهر زنی مترقی فولاد ضد زنگ به پایداری ابعادی عالی در ویژگی های سوراخ شده دست می یابد، اما به دلیل برگشت فنری تهاجمی و سخت شدن کار، نیاز به توجه دقیق به زوایای خمش دارد.
غذای آماده عملی؟ تصور نکنید که تلورانس چاپ شده روی نقاشی شما به طور خودکار در مواد انتخابی شما قابل دستیابی است. هنگام ارزیابی سازندگان، بپرسید که چگونه مدیریت تحمل برای بستر خاص شما را مدیریت می کنند. یک فروشگاه با تجربه عمیق در مواد شما توضیح می دهد که چگونه آنها برای برگشت فنر جبران می کنند، برنامه های سایش ابزار را مدیریت می کنند و ثبات ابعادی را در طول دوره های تولید تأیید می کنند. کسی که فاقد آن تجربه است، ممکن است به شدت نقل قول کند، اما برای حفظ مشخصات پس از افزایش سطح تولید تلاش می کند.
تخصص مواد یکی از شاخص های عمق تولید کننده است. گواهینامهها و کنترلهای فرآیند به شما اطلاعات بیشتری در مورد اینکه آیا سیستمهای کیفیت آنها میتوانند به طور مداوم ارائه شوند، به شما میگویند، به ویژه در صنایع تحت نظارت که قابلیت ردیابی و تکرارپذیری فقط اولویتها نیستند، بلکه الزامات هستند.
گواهینامه های صنعتی که کیفیت سازنده را نشان می دهد
لوگوی گواهینامه در صفحه اصلی یک تامین کننده اطمینان بخش به نظر می رسد. اما واقعاً در مورد توانایی آنها برای تولید قطعات شما به طور مداوم، قابل ردیابی و در چارچوب مشخصات در میلیون ها چرخه به شما چه می گوید؟ برای خریدارانی که سازندگان قالب های مهر زنی را ارزیابی می کنند، گواهینامه ها جایزه نیستند. آنها شواهدی از سیستم های کنترل فرآیند مستند هستند که به طور مستقل ممیزی و تأیید شده اند.
همه گواهینامه ها برای هر برنامه دارای وزن یکسانی نیستند. موردی که پروژه شما به آن نیاز دارد به صنعت شما، محیط کاربری نهایی شما-و چشم انداز مقرراتی که قطعات شما وارد می شوند بستگی دارد.
گواهینامه های کلیدی که هر خریدار باید تأیید کند
در اینجا آنچه هر گواهینامه اصلی پوشش می دهد و بخش هایی که آن را درخواست می کنند آورده شده است:
- ISO 9001- استاندارد سیستم مدیریت کیفیت پایه. فرآیندهای مستندی را برای کنترل تولید، اقدامات اصلاحی، ممیزی داخلی و بهبود مستمر ایجاد می کند. هر تامین کننده مهر زنی مترقی که در نظر می گیرید باید این حداقل را داشته باشد. این برتری را تضمین نمی کند، اما عدم وجود آن نشانه فقدان نظم و انضباط فرآیندی اولیه است.
- IATF 16949- ساخته شده بر روی ISO 9001 با الزامات خاص خودرو برای پیشگیری از نقص، کاهش تغییرات، و حذف ضایعات در سراسر زنجیره تامین. اگر به دنبال مهر کردن تدریجی قطعات خودرو هستید، این گواهینامه قابل مذاکره نیست. تامین کنندگان را ملزم می کند تا مطالعات قابلیت فرآیند، برنامه های کنترلی و برنامه ریزی پیشرفته کیفیت محصول (APQP) را نشان دهند.
- AS9100- معادل هوافضا، اضافه کردن الزامات برای مدیریت پیکربندی، مدیریت ریسک، ایمنی محصول، و جلوگیری از تقلبی قطعات. زنجیرههای تامین هوافضا ردیابی کامل مواد و گزارشهای بازرسی اول-مقاله را طلب میکنند. سازنده بدون AS9100 به سادگی نمی تواند در اکثر برنامه های هوافضا شرکت کند.
- ISO 13485- استاندارد مدیریت کیفیت برای دستگاههای پزشکی. برخلاف تمرکز ISO 9001 بر رضایت مشتری و بهبود مستمر،ISO 13485 بر رعایت مقررات و مدیریت ریسک تاکید داردبرای اطمینان از ایمنی و اثربخشی تجهیزات پزشکی. این نیاز به قابلیت ردیابی، کنترل آلودگی، فرآیندهای رسیدگی به شکایات و دورههای نگهداری طولانیتری دارد. برای خریدارانی که قطعات مهر زنی مترقی پزشکی را تامین می کنند، این گواهی نشان می دهد که سازنده تحت کنترل های همسو با FDA، اتحادیه اروپا MDR و سایر چارچوب های نظارتی جهانی عمل می کند.
متوجه خواهید شد که این گواهینامه ها بر روی یکدیگر ساخته شده اند. سازنده ای که IATF 16949 را در اختیار دارد در حال حاضر استاندارد ISO 9001 را به عنوان پایه و اساس خود دارد. یکی از گواهینامه های ISO 13485 آن چارچوب را برای مدیریت ریسک تجهیزات پزشکی تطبیق داده است. لایهبندی اهمیت دارد زیرا کنترلهای عمیقتر فرآیند را منعکس میکند که متناسب با پیامدهای شکست خاص صنعت{6}}است.
چرا PPAP و اعتبار سنجی فرآیند برای صنایع تحت نظارت اهمیت دارد؟
گواهینامه ها سیستم را تعریف می کنند. PPAP، فرآیند تأیید بخش تولید، خروجی را تأیید می کند. در ابتدا توسط theگروه اقدام صنعت خودرو (AIAG)، PPAP یک رویه استاندارد است که تضمین می کند قطعات یک تامین کننده قبل از شروع تولید انبوه، تمام مشخصات مهندسی را برآورده می کنند. این نیاز به شواهد مستند از جمله نمودارهای جریان فرآیند، مطالعات قابلیت (تجزیه و تحلیل CpK)، تجزیه و تحلیل سیستم اندازهگیری، برنامههای کنترل، و گواهیهای مواد دارد.
چرا این باید برای شما مهم باشد؟ زیرا PPAP بار اثبات را بر عهده سازنده می گذارد. آنها باید با داده ها نشان دهند که فرآیند آنها قطعات منطبق را به طور تکراری قبل از ارسال یک واحد تولیدی تولید می کند. برای قطعات خودرو مهر زنی مترقی و کاربردهای هوافضا، PPAP سطح 3 یا بالاتر استاندارد است. برنامههای دستگاههای پزشکی ممکن است به اسناد اعتبارسنجی معادل در زیر فایلهای تاریخچه طراحی نیاز داشته باشند.
فایده عملی کاهش ریسک است. تولیدکنندهای که بهطور معمول ارسالهای PPAP را تکمیل میکند، زیرساخت لازم را دارد تا انحراف فرآیند را بررسی کند، تغییرات ابزار را تأیید کند، و هر قسمت ناسازگار را به علت اصلی آن ردیابی کند. بستهای که نمیتواند بستههای PPAP را بنا به درخواست تولید کند، احتمالاً فاقد کنترلهای فرآیند آماری و دقت اسنادی است که صنایع تنظیمشده تقاضا میکنند.
عامل دیگری که خریداران اغلب نادیده می گیرند وجود دارد: یکپارچه سازی عمودی. یک تولید کننده قالب مهر زنی با طراحی ابزار داخلی، EDM سیم، و سنگ زنی CNC، هر متغیری را که بر کیفیت قطعه تحت یک سیستم کیفیت تأثیر می گذارد، کنترل می کند. هنگامی که ابزارسازی به یک فروشگاه جداگانه برون سپاری می شود، شکاف های قابلیت ردیابی ظاهر می شوند. تغییرات قالب خارج از QMS تایید شده اتفاق میافتد، استانداردهای بازرسی ممکن است متفاوت باشد و چرخههای تکرار کند میشوند. این بدان معنا نیست که ابزار برون سپاری همیشه مشکل ساز است، اما به این معنی است که باید بپرسید که قالب ها کجا ساخته می شوند و آیا این فرآیند در همان چتر کیفیت ممیزی شده تولید قرار می گیرد یا خیر.
گواهینامه ها و آمادگی PPAP به شما یک فیلتر قابل اعتماد برای لیست کوتاه تامین کننده شما می دهد. آنها به شما می گویند که کدام تولیدکنندگان با مستندات، قابلیت ردیابی و نظم و انضباط فرآیندی مورد نیاز برنامه شما کار می کنند. اما گواهینامه ها به تنهایی نشان نمی دهند که آیا یک مغازه پرس مناسب، عمق مهندسی مناسب یا ظرفیت مناسب برای پروژه خاص شما دارد یا خیر. این ارزیابی به طور کامل به مجموعه ای متفاوت از سوالات نیاز دارد.
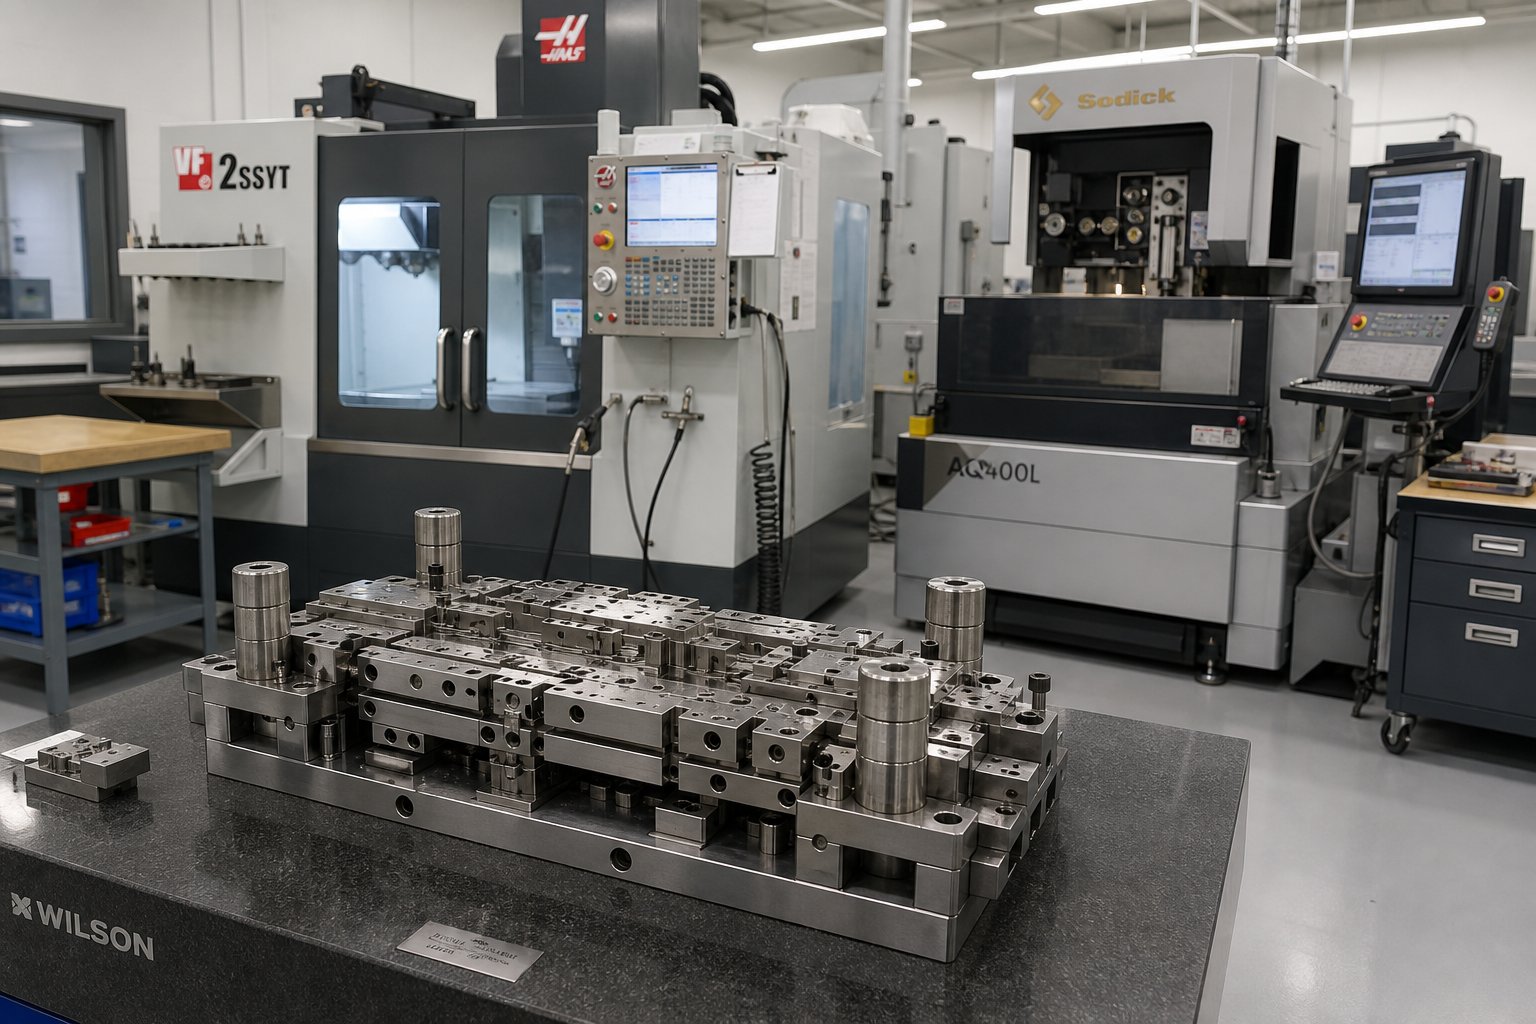
نحوه ارزیابی و انتخاب تولید کننده مناسب مهر زنی پیشرونده
شما تأیید کرده اید که مهر زنی مترقی با حجم، مواد و الزامات تحمل پروژه شما مطابقت دارد. شما تامین کنندگان بالقوه را با گواهینامه های مورد نیاز صنعت خود فیلتر کرده اید. چالش بعدی سختتر است: تشخیص اینکه کدام سازنده قالب مترقی واقعاً عمق مهندسی، تجهیزات و ظرفیت لازم برای ارائه قطعات شما را به طور قابل اعتماد در مقیاس دارد.
قیمت به تنهایی این را به شما نمی گوید. یک وب سایت جلا نیز این کار را نخواهد کرد. آنچه که یک شریک توانا را از یک شرط بندی پرخطر جدا می کند به معیارهای فنی قابل تأیید و سؤالات درست در اوایل گفتگو برمی گردد.
معیارهای ضروری برای ارزیابی توانایی سازنده
این را بهعنوان فهرست-بررسی دقیق خود در نظر بگیرید. هر معیار چیزی را نشان می دهد که آیا تامین کننده می تواند پیچیدگی، حجم و کیفیت مورد نیاز قطعه شما را بدون غافلگیری پرهزینه در اواسط-برنامه انجام دهد:
- ابزار مترقی و قابلیت قالب داخلی-- آیا سازنده قالب های داخلی را با استفاده از سیم EDM، ماشینکاری CNC و سنگ زنی سطح طراحی و می سازد؟ ابزارسازی یکپارچه عمودی به معنای چرخه های تکرار سریع تر، کنترل کیفیت دقیق تر بر روی اجزای قالب و چرخش سریع تر در تغییرات است. هنگامی که تنظیمات ابزار در زیر یک سقف انجام می شود، شکاف های ارتباطی و تاخیرهای زمان بندی بین فروشگاه های ابزار جداگانه را از بین می برید.
- محدوده تناژ و سرعت ضربه را فشار دهید- ظرفیت پرس تعیین میکند که مغازه چه اندازه قطعات، ضخامت مواد و نیروهای شکلدهی را در خود جای دهد. تولید کننده ای که پرس های 45 تا 400+ تن را اجرا می کند همه چیز را از پایانه های اتصال دهنده ظریف گرفته تا براکت های ساختاری سنگین تر را پوشش می دهد. سرعت ضربه (ضربه در دقیقه) به شما در مورد پتانسیل توان عملیاتی و اینکه آیا تجهیزات آنها با اهداف حجمی شما مطابقت دارد می گوید.
- مادیات{0}}تجربه خاص- همه مغازهها همه لایهها را به طور یکسان اداره نمیکنند. نمونه هایی از مراحل تولید را در مواد خود بخواهید. یک تولید کننده با تجربه در فولاد ضد زنگ در مرحله طراحی قالب متفاوت از تولید کننده ای که در مس یا آلومینیوم تخصص دارد، رفتار می کند. آشنایی با مواد مستقیماً به بازنگریهای ابزار کمتر و بازدهی کمتر- در اولین بار ترجمه میشود.
- پشتیبانی مهندسی و همکاری DFM- بهترین تولیدکنندگان قالب های مترقی به عنوان شرکای مهندسی عمل می کنند، نه فقط فروشنده. به دنبال تامین کنندگانی باشید که قبل از شروع کار ابزار، بررسی طراحی برای تولید را ارائه می دهند. همکاری DFM در مراحل اولیه{3}}می تواند ضایعات را کاهش دهد، ابزارسازی را ساده کند و عملکرد قطعه را قبل از شروع تولید بهبود بخشد.
- عملیات ثانویه و تکمیل- آیا آنها می توانند آبکاری، عملیات حرارتی، ضربه زدن، جوشکاری، یا مونتاژ را در خانه یا از طریق شرکای مدیریت شده انجام دهند؟ خدمات پیشرونده مهر زنی فلزی که فراتر از مطبوعات است، پیچیدگی زنجیره تامین شما را کاهش می دهد و زمان تحویل را کوتاه می کند.
- نمونه سازی از طریق مقیاس پذیری تولید- سازنده ای که قادر به پشتیبانی از ابزارهای اولیه اولیه و سپس انتقال به قالب های تولید سخت شده باشد، یک شریک واحد را در کل چرخه عمر برنامه، از اعتبارسنجی تا اجراهای با حجم بالا- در اختیار شما قرار می دهد.
تولیدکنندگان با قابلیت طراحی قالب مترقی-در خانه، مانندYICHEN، می تواند چرخه های تکرار را کاهش دهد زیرا طراحی ابزار، ماشینکاری، ساخت و اعتبارسنجی همه در یک عملیات اتفاق می افتد. برای مهندسان تولیدی که به دنبال تکرارپذیری دقیق و تولید انبوه مقیاسپذیر هستند، این رویکرد یکپارچه تأخیرها و ارتباطات نادرست را که معمولاً سازوکارهای چند فروشنده- را آزار میدهند، از بین میبرد.
سوالاتی که باید قبل از تعهد به یک تامین کننده بپرسید
یک فروشگاه توانمند بدون تردید جواب اینها را می دهد. پاسخ های مبهم یا انحرافی خود یک نقطه داده هستند:
- زمان معمول شما از تایید طراحی قالب تا تولید اولین مقاله چقدر است؟
- معمولاً چند ایستگاه برای قطعاتی با هندسه و متریال مشابه با من طراحی می کنید؟
- آیا همه ابزارهای مترقی را در خانه دارید و نگهداری می کنید، یا بخشی از آن برون سپاری شده است؟
- آیا می توانید اسناد PPAP را در سطح مورد نیاز صنعت من ارائه دهید؟
- چه تناژ و سرعت پرس سهم من را اجرا می کند و ظرفیت فعلی شما چقدر است؟
- آیا قبل از نهایی کردن طراحی قالب، بازخورد DFM ارائه میدهید، و آیا تیم مهندسی شما در نقل قول مشارکت دارد؟
- چگونه نگهداری ابزار، برنامههای تیز کردن، و قطعات یدکی را برای دورههای تولید طولانی انجام میدهید؟
این سؤالات خاص بودن را وادار می کند. شما به سرعت خدمات مهر زنی مترقی را که واقعاً در مهندسی سرمایه گذاری می کنند، از خدماتی که صرفاً ابزارسازی و زمان را به کار می گیرند، تشخیص خواهید داد.
پرچمهای قرمز که نشانهای از مشکلات بالقوه کیفیت یا تحویل است
در حین ارزیابی مراقب این علائم هشدار باشید. هر یک مستلزم بررسی عمیق تر است. چندین پرچم با هم نشان می دهد که باید ادامه دهید:
- بدون ابزار خانگی-- اگر تأمینکنندهای تمام ساختوساز قالبها را برونسپاری کند، کنترل مستقیم بر حیاتیترین متغیر در برنامه شما ندارد. اصلاحات بیشتر طول می کشد، نظارت کیفی بین سازمان ها تقسیم می شود و مسئولیت پذیری محو می شود.
- عدم تمایل به اشتراک گذاری داده های قابلیت فرآیند- سازنده ای که از فرآیندهای خود اطمینان دارد به راحتی داده های CpK، نمودارهای SPC یا نمونه گزارش های بازرسی را ارائه می دهد. مقاومت در اینجا اغلب ناسازگاری را می پوشاند.
- نقل قول بدون بررسی جزئیات هندسه قطعه شما- نقل قول دقیق پیشرونده مستلزم بررسی کامل دادههای CAD، تحملها و مشخصات مواد است. یک نقل قول سریع بر اساس حداقل اطلاعات معمولاً منجر به تغییر سفارشات بعدا می شود.
- بدون حلقه بازخورد DFM واضح- اگر تأمینکننده طرح شما را بدون پیشنهاد هیچ گونه پیشرفت یا علامتگذاری چالشهای بالقوه شکلدهی بپذیرد، مشارکت مهندسی آنها احتمالاً سطحی است.
- پاسخ های مبهم در مورد ظرفیت و زمان تحویل- تولیدکنندگان با ظرفیت یا نزدیک به ظرفیت ممکن است سفارش شما را بپذیرند و برای تحویل در برنامه مشکل داشته باشند. در مورد استفاده فعلی ماشین و نحوه رسیدگی آنها به نوسانات تقاضا بپرسید.
ارزیابی فقط یافتن تامین کننده ای نیست که بتواند نقش شما را ایفا کند. این در مورد شناسایی یک سازنده قالب مترقی است که زیرساخت، فرهنگ مهندسی و سیستمهای کیفیت آن با خواستههای برنامه شما در طول عمر کامل تولید آن مطابقت دارد. ارزانترین قیمت به ندرت نشاندهنده کمترین هزینه کل است، واقعیتی که با ترکیب شدن بازنگریهای ابزار، ورقههای تحویل، و فرارهای کیفی به طرز دردناکی آشکار میشود.
اشتباهات رایج هنگام انتخاب یک شریک مهر زنی مترقی
دانستن اینکه در یک تامین کننده به دنبال چه چیزی باشید، نیمی از معادله است. نیمی دیگر، تشخیص اشتباهاتی است که بی سر و صدا هزینه ها را افزایش می دهد، جدول زمانی را از مسیر خارج می کند و اصلاحات دوره های گران قیمت را ماه ها به یک برنامه تحمیل می کند. این اشتباهات به طور مکرر در صنایع خود را نشان می دهند، و اکثر آنها یک ریشه مشترک دارند: تصمیمات اتخاذ شده بر روی اطلاعات ناقص یا اولویت های نادرست.
اشتباهاتی که منجر به بازسازی ابزار پرهزینه می شود
مشکلات زیر بر اساس شدت تأثیر بر هزینه کل برنامه فهرست شده است. هر کدام در پایین دست ترکیب می شوند، بنابراین گرفتن زودهنگام آنها سود سهام را به همراه دارد:
- انتخاب تامین کننده صرفا بر اساس قیمت قطعه- پایینترین مظنه اغلب کمترین سرمایهگذاری مهندسی را نشان میدهد. هنگامی که طراحی قالب مهر زنی مترقی در ابتدا فاقد دقت باشد، شکاف بعداً به صورت تجدید نظر در ابزار، رانش ابعادی و توقف تولید نمایان می شود. تصمیمات مهندسی در طراحی قالب مترقی می تواند تا 80 درصد از هزینه کل تولید را دیکته کند، که به معنای قیمت مقرون به صرفه ای است که در آنالیز DFM تقریباً همیشه هزینه بیشتری در طول عمر برنامه صرف می شود.
- رد شدن از طراحی برای همکاری در تولید- نهایی کردن هندسه قطعه بدون ورودی شریک مهر زنی، مشکلاتی را قفل می کند که ابزار پیشرونده نمی تواند به راحتی آنها را برطرف کند. تلورانسهای بسیار کم روی ویژگیهای غیر مهم-، هندسههای خمیدهای که با جهت دانهبندی مواد مقابله میکنند، یا قرارگیری سوراخها خیلی نزدیک به شکل لبهها، همگی باعث میشوند ایستگاههای قالب اضافی، سرعت پرس آهستهتر، و نرخ ضایعات بالاتر. کارگاه های اولیه DFM با حل این مسائل قبل از برش فولاد ابزار، هفته ها تاخیر و هزاران دلار صرفه جویی می کنند.
- دست کم گرفتن زمان تولید ابزار- قالب های پیچیده مهر زنی مترقی با 10 ایستگاه یا بیشتر به 12 تا 20 هفته برای طراحی، ماشینکاری، مونتاژ و آزمایش نیاز دارد. خریدارانی که تصور میکنند ابزارسازی در نیمی از این زمان وارد میشود، در نهایت تولیدکنندگان را برای تأیید میانبر تحت فشار قرار میدهند، که مشکلات کیفیت را در تولید ایجاد میکند.
- عدم تأیید گواهینامه های مواد و گزارش های آزمایش- عرضهکنندهای که نمیتواند گواهیهای آسیاب، نتایج آزمایش مکانیکی یا اسناد ردیابی مواد را ارائه کند، ممکن است نمرات را جایگزین کند یا به موجودی تأیید نشده تکیه کند. این باعث ایجاد خطر انطباق در صنایع تحت نظارت می شود و می تواند رفتار شکل گیری را به طور غیرقابل پیش بینی تغییر دهد.
- نادیده گرفتن قابلیت های عملیات ثانویه- اگر قطعه شما نیاز به ضربه زدن، آبکاری یا عملیات حرارتی دارد و تامینکننده مهر زنی شما همه آنها را بدون نظارت برون سپاری میکند، شکافهای کیفیت و عدم قطعیت زمان سررسید را معرفی کردهاید که تا زمانی که قطعات ناقص یا خارج از مشخصات وارد شوند ظاهر نمیشوند.
- ظرفیت تولید برای حجم های مورد نیاز شما تایید نمی شود- مغازهای که با بهرهبرداری 90 درصدی کار میکند ممکن است سفارش شما را بپذیرد اما پهنای باند لازم برای پاسخگویی به پنجرههای تحویل شما را نداشته باشد. مستقیماً در مورد ظرفیت و نحوه مدیریت افزایش تقاضا بپرسید.
- رد شدن از اجرای نمونه یا تولید آزمایشی- حرکت مستقیم از آزمایش ابزار به تولید با نرخ کامل- بدون اجرای آزمایشی کنترلشده، آخرین فرصت شما را برای یافتن جابجایی ابعادی، مشکلات سطحی یا ناپایداری فرآیند قبل از ارسال هزاران قطعه از بین میبرد.
عوامل نادیده گرفته شده که بر هزینه کل مالکیت تأثیر می گذارد
الگوی هر هفت اشتباه یکسان است: بهینه سازی برای هزینه قابل مشاهده در حالی که هزینه پنهان را نادیده می گیرد. مجموع هزینه مالکیت قطعات مهر شده بسیار فراتر از قیمت قابل مشاهده هر قطعه است و شامل تعمیر و نگهداری ابزار، دفع ضایعات، کار مجدد، تأخیر در تحویل، و فرار با کیفیتی است که به خط مونتاژ یا مشتری شما می رسد.
یک طرح قالب مهر زنی مترقی که هزینه اولیه آن 15 درصد بیشتر است، اما دو تجدید نظر در ابزار را حذف می کند، ضایعات را به نصف کاهش می دهد، و قطعات پایدار را از روز اول تحویل می دهد، هزینه کل کمتری را نسبت به جایگزین بودجه ای که در طول سه ماه تغییرات مهندسی می سوزاند، نشان می دهد. خریدارانی که تصمیم خود را بر اساس TCO تنظیم میکنند تا قیمت قطعه، به طور مداوم به شرکای توانمندتر و راهاندازی تولید نرمتر میرسند.
غذای آماده این نیست که هزینه آن مهم نیست. این است که هزینه نیاز به زمینه دارد. چارچوب ارزیابی شما، چک لیست گواهینامه ها، و سوالات فنی، همگی به تصمیم منبع یابی شما کمک می کنند که چرخه عمر کامل ابزار پیشرفته شما و قطعات تولید شده توسط آن را به حساب می آورد. با این وضوح، شما آماده عمل هستید.
برداشتن گام بعدی به سوی شریک تولیدی مناسب
شما روند را ترسیم کرده اید، اقتصاد را درک کرده اید، گواهینامه های مورد نیاز صنعت خود را شناسایی کرده اید، و چارچوبی برای جداسازی تامین کنندگان توانمند از تامین کنندگان مخاطره آمیز ایجاد کرده اید. مرحله باقیمانده اجرا است: تبدیل آن دانش به یک برنامه عملیاتی منبع یابی ساختاریافته که پروژه شما را از ارزیابی به تولید{1}}تعهد آماده انتقال می دهد.
ایجاد فهرست نهایی سازنده خود
در مقابل انگیزه ارسال RFQ خود به دوجین تامین کننده به طور همزمان مقاومت کنید. فهرست کوتاه هدفمند متشکل از سه تا پنج تولیدکننده قالب مهر زنی فلزی که از قبل{1}}بر اساس معیارهای فنی و کیفی شما واجد شرایط هستند، نتایج بهتری نسبت به سؤالات گسترده دارد. بازخورد مهندسی متفکرانهتر، چرخش سریعتر در نقلقولهای دقیق و سیگنالهای واضحتر در مورد اینکه کدام فروشگاهها واقعاً برنامه شما را میخواهند در مقابل فروشگاههایی که شبکه گستردهای ایجاد میکنند، دریافت خواهید کرد.
کاندیداها را با تأیید داشتن گواهینامه های مورد نیاز درخواست شما، کارکرد پرس ها در تناژ و محدوده سرعت مورد نیاز قطعه و داشتن تجربه مستند در مورد مواد شما فیلتر کنید. سپس آنهایی را که ابزارهای داخلی و همکاری DFM را ارائه میدهند اولویت دهید، زیرا این قابلیتها مستقیماً زمان تکرار و ریسک برنامه را کاهش میدهند.
گامهای بعدی به سوی تولید{0}}منابع آماده
از این چک لیست به عنوان دنباله اقدام خود از اینجا به بعد استفاده کنید:
- تأیید حجم توجیه- تأیید کنید که مقادیر سالیانه پیشبینیشده شما از آستانه سربهساخت عبور میکنند، جایی که ابزارهای قالب پیشرونده هزینه هر-قطع کمتری را نسبت به جایگزینها ارائه میدهند. اگر زیر 50000 واحد هستید، دوباره بررسی کنید که آیا روش سادهتر به شما کمک میکند یا خیر.
- مواد قفل و مشخصات تحمل- قبل از تعامل با تامین کنندگان، بستر، ضخامت و ابعاد بحرانی خود را نهایی کنید. ابهام در اینجا نقل قول های مبهم را ایجاد می کند و بعداً باعث عدم همسویی می شود.
- گواهینامه های مورد نیاز را شناسایی کنید- محیط نظارتی صنعت خود را با استاندارد کیفیت مناسب مطابقت دهید (ISO 9001 Baseline, IATF 16949 for automotive, AS9100 for aerospace, ISO 13485 for Medical). هر تامین کننده ای را که فاقد مال شماست حذف کنید.
- یک فهرست کوتاه{0}} وزن دار با معیارها بسازید- امتیاز داوطلبان در برابر چارچوب ارزیابی:-ابزار داخلی، قابلیت مطبوعات، تجربه مواد، پشتیبانی از DFM، عملیات ثانویه، و فضای بالای ظرفیت.
- قبل از انجام، بررسی DFM را درخواست کنید- دادههای CAD خود را به اشتراک بگذارید و از تامینکنندگان فهرست نهایی بازخورد قابلیت تولید بخواهید. کیفیت پاسخ DFM آنها بیش از هر بروشوری در مورد عمق مهندسی به شما می گوید.
- نیاز به اجرای آزمایشی تولید- قبل از مجوز تولید با نرخ کامل-، بر اجرای نمونه کنترل شده با تأیید ابعادی و دادههای قابلیت فرآیند اصرار کنید. این نقطه بازرسی نهایی شما قبل از مقیاس است.
برای تیمهای تدارکات و مهندسین تولید که قالبهای مهر زنی مترقی را برای قطعات فلزی با حجم بالا-که نیازمند شکلدهی چند ایستگاهی و تکرارپذیری دقیق هستند، تامین میکنند، یک شرکت مهر زنی مترقی با قابلیتهای یکپارچه از طراحی قالب تا تولید انبوه مقیاسپذیر، کل فرآیند را ساده میکند. تولید کنندگان دوست دارندYICHENاین رویکرد-تا-پایان را ارائه میکند، که توسعه ابزارهای مهر زنی پیشرونده با سرعت بالا و تولید حجم را تحت یک عملیات پوشش میدهد. آنها را در کنار سایر تامین کنندگان واجد شرایط شناسایی شده از طریق معیارهای-بر اساس ارزیابی که در بالا ذکر شد، در نظر بگیرید.
هدف یافتن ارزان ترین قیمت نیست. این است که شریک مهر زنی مترقی فلزی را پیدا کنید که فرهنگ مهندسی، زیرساخت کیفیت و ظرفیت تولید با چرخه عمر کامل برنامه شما همسو باشد. سوالات سخت را زودتر بپرسید، ادعاها را با داده ها تأیید کنید و اجازه دهید چارچوب ارزیابی شما فیلتر را انجام دهد. سازنده مناسب از این نظارت استقبال می کند زیرا توانایی های آنها به وضوح زیر آن صحبت می کند.
سوالات متداول در مورد تولیدکنندگان مهر زنی پیشرونده
1. حداقل حجم سفارش برای مقرونبهصرفه بودن قالببندی پیشرونده چقدر است؟
مهر زنی پیشرونده معمولاً در حجم سالانه 50000 تا 100000 واحد یا بیشتر از نظر اقتصادی مقرون به صرفه می شود. کمتر از این آستانه، روشهای سادهتری مانند مهر زدن تک ضربهای یا برش لیزری CNC اغلب اقتصاد هر بخش را بهتر نشان میدهند، زیرا به سرمایهگذاری اولیه کمتری در ابزارآلات نیاز دارند. برای هندسههای بسیار ساده-بخش، برخی از تولیدکنندگان ممکن است ابزارهای پیشرونده را در 30000 تا 50000 واحد توجیه کنند. نکته کلیدی این است که از تامین کننده خود یک تحلیل سربه سر درخواست کنید که حجم های پیش بینی شده، عمر ابزار مورد انتظار و هرگونه عملیات ثانویه را برای تعیین اینکه دقیقاً کجا سرمایه گذاری برای پروژه خاص شما نتیجه می دهد، تعیین کند.
2. ساخت یک قالب مهر زنی مترقی چقدر طول می کشد؟
قالبهای پیچیده پیشرونده با 10 ایستگاه یا بیشتر معمولاً به 12 تا 20 هفته برای طراحی، ماشینکاری، مونتاژ و آزمایش نیاز دارند. قالبهای سادهتر با ایستگاههای کمتر ممکن است سریعتر وارد شوند، اما عجله در مرحله اعتبارسنجی اغلب مشکلات کیفی را در تولید ایجاد میکند. سازندگان با قابلیتهای ابزارسازی داخلی، از جمله سیم EDM، ماشینکاری CNC، و سنگزنی سطح، اغلب میتوانند جدولهای زمانی را در مقایسه با مغازههایی که ساخت قالب را برون سپاری میکنند، فشرده کنند. شرکتهایی مانند YICHEN که طراحی قالب را از طریق تولید زیر یک سقف انجام میدهند، تأخیرهای انتقال بین ابزارفروشیهای جداگانه را حذف میکنند، که میتواند هفتهها از کل زمان تولید کم کند.
3. یک سازنده مهر زنی مترقی باید چه گواهینامه هایی داشته باشد؟
گواهینامه های مورد نیاز به صنعت شما بستگی دارد. ISO 9001 به عنوان استاندارد مدیریت کیفیت پایه ای است که هر تامین کننده باید داشته باشد. برنامه های کاربردی خودرو به IATF 16949 نیاز دارند که پیشگیری از نقص و کنترل های زنجیره تامین را اضافه می کند. برنامههای هوافضا AS9100 را برای مدیریت پیکربندی و جلوگیری از تقلبی قطعات درخواست میکنند. اجزای تجهیزات پزشکی برای انطباق با مقررات و مدیریت ریسک به ISO 13485 نیاز دارند. فراتر از گواهینامهها، تأیید کنید که تامینکنندگان میتوانند اسناد PPAP (فرایند تأیید بخش تولید) را تولید کنند، که دادههای{9}}شواهدی را ارائه میکند که نشان میدهد فرآیند آنها قطعات منطبق را به طور مکرر قبل از شروع تولید انبوه تحویل میدهد.
4. چه موادی را می توان در مهر زنی پیشرونده استفاده کرد؟
مواد متداول عبارتند از فولاد کربن، فولاد ضد زنگ (سری 300 و 400)، مس، آلومینیوم، برنج و مس بریلیوم. هر ماده به دلیل تغییر در سختی، شکلپذیری و برگشت فنری، در هنگام مهر زنی رفتار متفاوتی دارد. به عنوان مثال، مس با حداقل سایش ابزار به راحتی شکل می گیرد و آن را برای تماس های الکتریکی ایده آل می کند، در حالی که فولاد ضد زنگ به ایستگاه های شکل دهی بیشتری نیاز دارد و سایش ابزار را به دلیل سخت شدن کار تسریع می کند. همه تولیدکنندگان از همه مواد به یک اندازه خوب استفاده نمی کنند، بنابراین اطمینان حاصل کنید که تامین کننده آینده شما تجربه تولید با بستر خاص شما را مستند کرده است.
5. چگونه می توانم بین مهر زنی پیش رونده و مهر زنی قالب انتقالی یکی را انتخاب کنم؟
انتخاب به اندازه قطعه، هندسه و حجم بستگی دارد. مهر زنی پیشرونده برای اجزای کوچک-تا-متوسط با هندسه چند ویژگی پیچیده در حجم های بسیار بالا (50،000+ سالانه)، که با سرعت 200 تا 600+ در دقیقه اجرا می شود، عالی است. مهر زنی قالب انتقالی مناسب قطعات بزرگتر یا عمیقتر-کشیدهشدهای است که نمیتوانند به یک نوار حامل متصل بمانند، معمولاً در حجمهای 25،{11}} واحد در سال اما با سرعت چرخه پایینتر. قالبهای پیشرونده همه عملیات را در یک نوار پیوسته{13}}روند یک فرآیند تغذیه میکنند، در حالی که قالبهای انتقال تکتکهها را با استفاده از انگشتان مکانیکی بین ایستگاههای جداگانه جابهجا میکند. اگر قطعه شما روی یک نوار قرار میگیرد و حجم آن زیاد است، قالبهای پیشرونده هزینه کمتری برای هر قطعه- و توان عملیاتی سریعتری دارند.


