


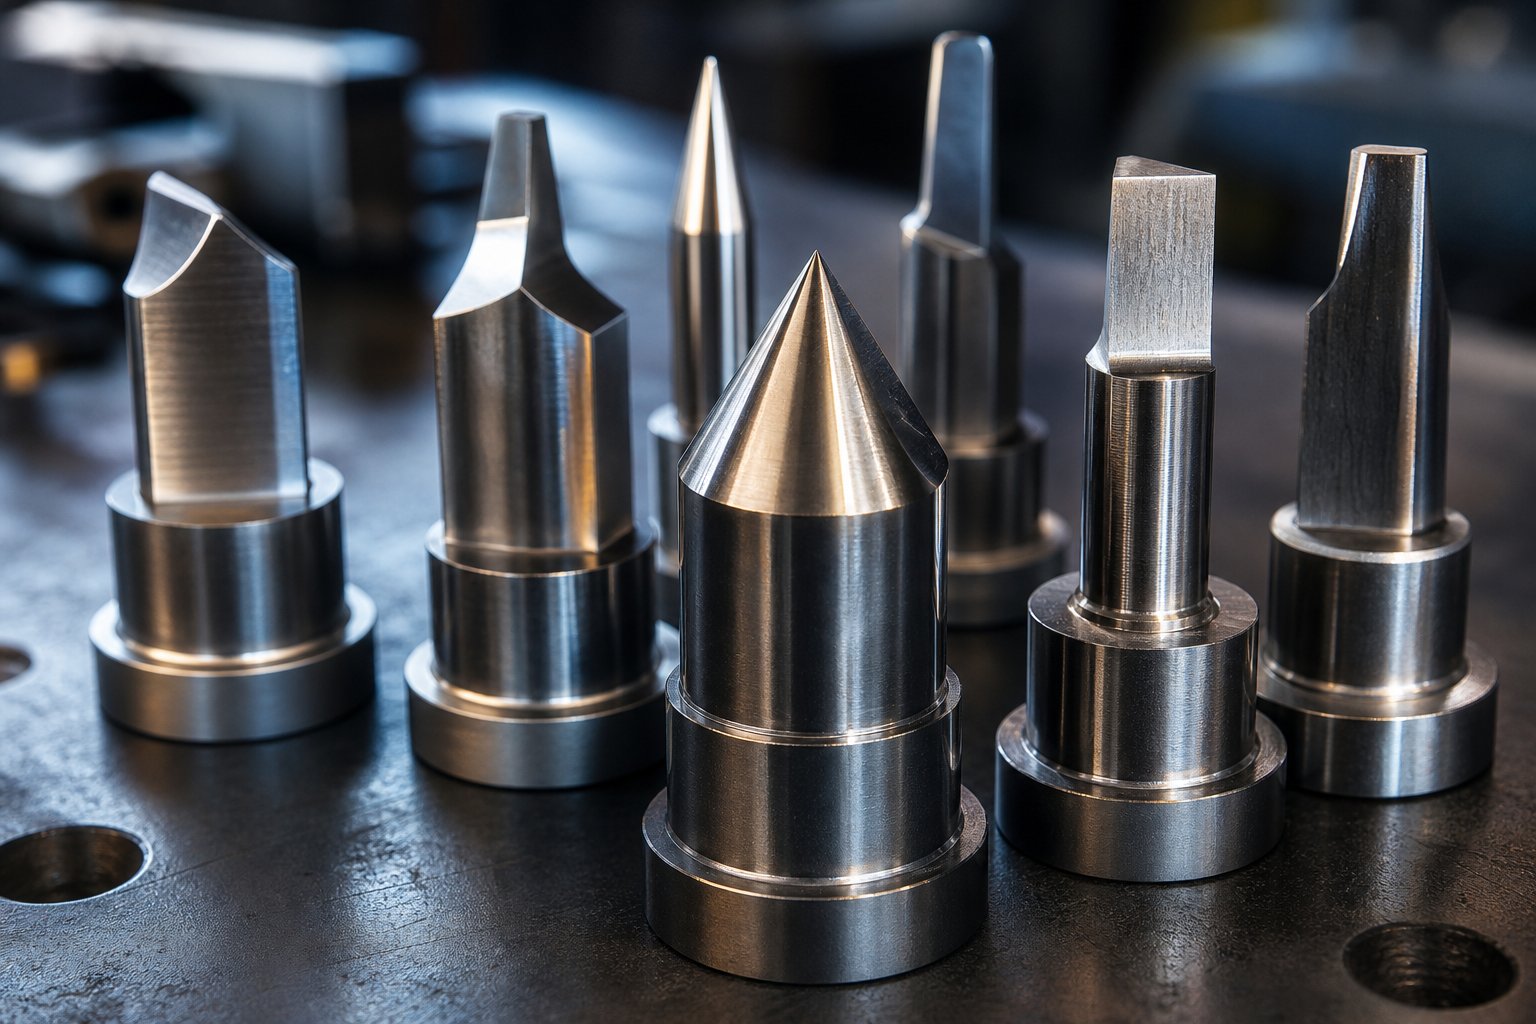
ضربه زدن به دیه پانچ چیست و چرا اهمیت دارد
کوبیدن مشت های قالبابزارهای فولادی سخت شده ای هستند که به طور فیزیکی با ورق فلز تماس می گیرند و در طول عملیات پرس، تبدیل می شوند. پانچ را به عنوان جزء نر یک مجموعه پانچ و قالب در نظر بگیرید: این پانچ به یک دهانه مادگی منطبق (بلوک قالب) فرود میآید تا برش داده، شکل بگیرد یا مواد را به شکل تمام شده تغییر دهد. هر سوراخ، شکاف و کانتور در یک قسمت مهر شده با لبه برش یک دای پانچ شروع می شود که کار خود را در تناژ انجام می دهد.
پانچ ها تنها یک قطعه از یک سیستم بزرگتر هستند. برهزنها ورق را صاف نگه میدارند و در حین جمع کردن آن را از پانچ بیرون میکشند. خلبانان نوار را دقیقاً از ایستگاهی به ایستگاه دیگر تعیین می کنند. بالابرها مواد را در بین ضربات بالا می برند تا بتواند جلو بیاید. هر یک از این اجزای قالب مهر زنی نقش پشتیبانی را ایفا می کند، اما پانچ خود کار اصلی تبدیل مواد را انجام می دهد.
کاری که یک پانچ دای کوبنده در واقع انجام می دهد
هنگامی که رام پرس پانچ را به سمت پایین هدایت می کند، لبه برش باعث ایجاد شکستگی در سطح بالایی ورق می شود. به طور همزمان، لبه بلوک قالب باعث ایجاد یک شکستگی منطبق از پایین می شود. با فاصله صحیح، این دو خط شکستگی در وسط به هم می رسند و جداسازی تمیزی با حداقل سوراخ ایجاد می کنند. نتیجه یک لبه برش سه ناحیه ای است: یک واژگونی جزئی در بالا، یک نوار صاف و صیقلی که در آن برش اتفاق افتاده است، و یک ناحیه شکستگی ناهموارتر که در آن ترک در ضخامت باقی مانده منتشر می شود. این مکانیزم برشی چیزی است که باعث می شود قالب های مهر زنی فلزی در تولید هزاران قطعه در ساعت با کیفیت قابل تکرار بسیار کارآمد باشد.
جایی که پانچ ها در داخل مجموعه قالب قرار می گیرند
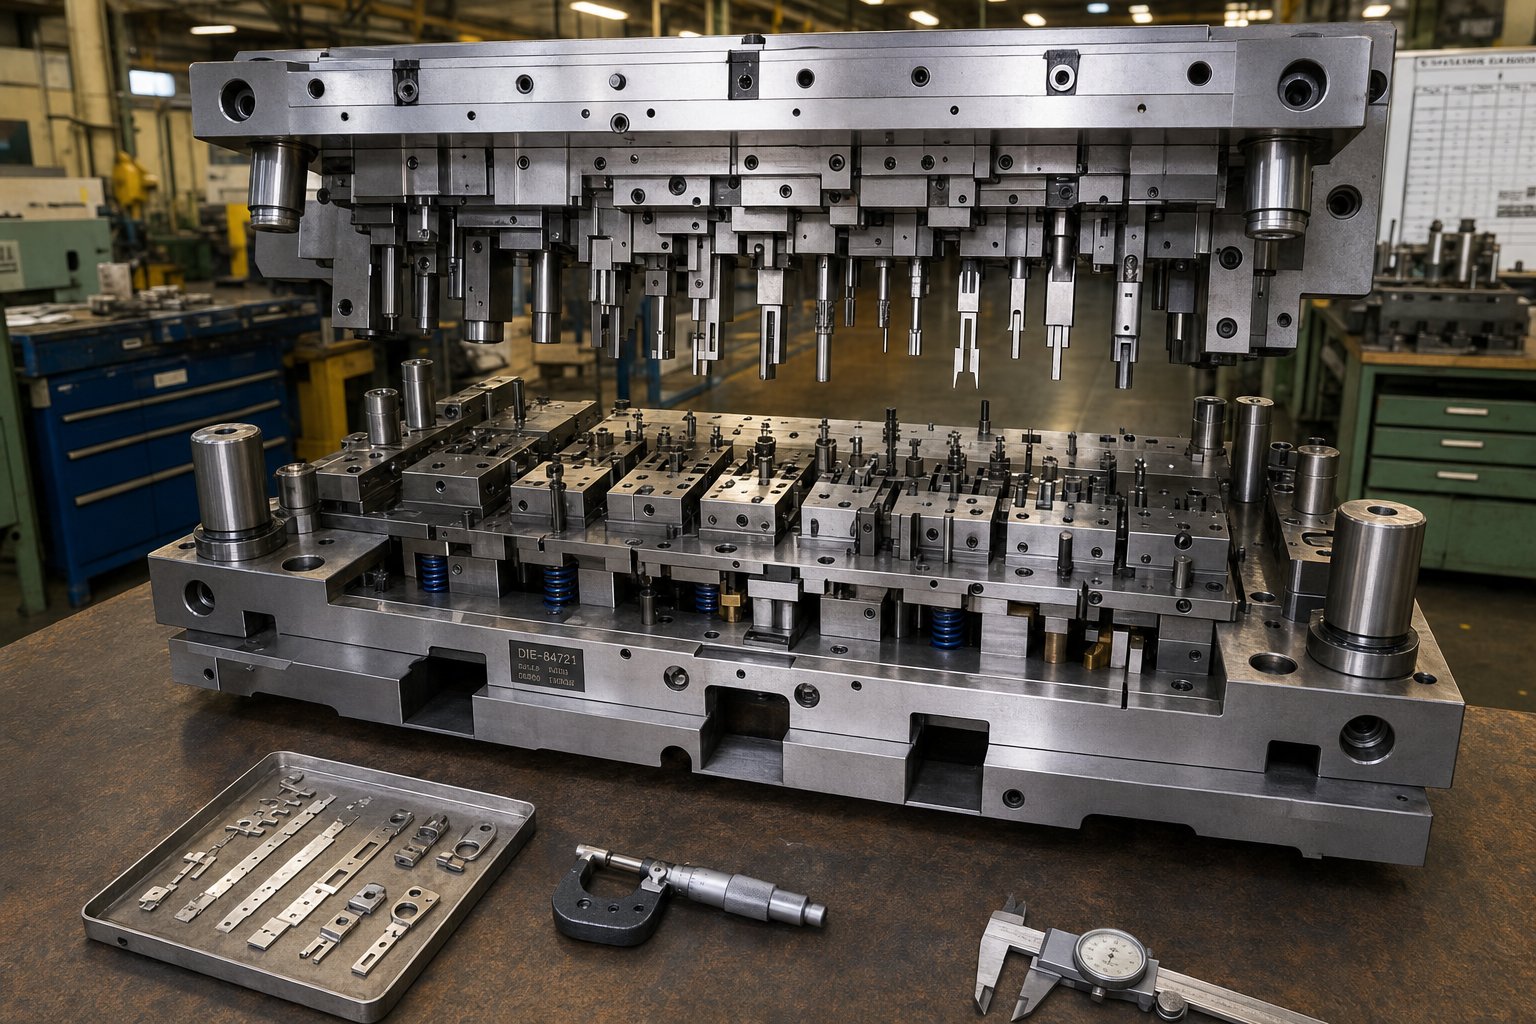
برای درک نحوه عملکرد پانچ، باید ببینید که در داخل مجموعه قالب فلزی کجا قرار دارد. در اینجا اجزای اصلی از بالا به پایین آمده است:
- کفش رویه- صفحه بالایی که روی رام پرس نصب می شود و تمام ابزارهای نیمه بالایی را حمل می کند-
- صفحه پانچ (نگهدارنده)- مشت های قالب را در موقعیت ثابت نسبت به یکدیگر نگه می دارد
- مشت- ابزار کاری که با ورق فلز تماس می گیرد
- استریپر- مواد را صاف میبندد و در حین جمع کردن آن را از پانچ جدا میکند
- بلوک قالب- حاوی منافذ جفت گیری است که لبه برش مخالف را فراهم می کند
- کفش پایین- صفحه پایینی که به تکیه پرس میپیچد
کفش های قالب استحکام ساختاری را برای کل مجموعه فراهم می کنند و هرگونه انحراف یا ناهماهنگی در آن سطح مستقیماً به عملکرد پانچ منجر می شود. این رابطه بین مجموعه و ابزار برش دقیقاً به همین دلیل است که کیفیت پانچ همه چیز را به سمت پایین هدایت می کند: دقت ابعادی قطعه، وضعیت لبه، ارتفاع سوراخ، و در نهایت تعداد ضربه هایی که قبل از اینکه ابزار نیاز به توجه داشته باشد. یک پانچ فرسوده یا بد طراحی فقط باعث تولید قطعات بد نمی شود. سایش هر جزء مجاور را تسریع می کند و به زمان تولید شما کمک می کند.
بخشهای پیش رو هر متغیری را تجزیه میکنند که تعیین میکند ضربات مشتهای شما دوام دارند یا زود شکست میخورند، از طیف کاملی از انواع پانچ و کارهای خاصی که انجام میدهند شروع میشود.
تاکسونومی کامل انواع پانچ بر اساس تابع
هر مشت یک کار را انجام نمی دهد. پانچ سوراخکنندهای که سوراخهای پیچ و مهرهای را در براکت ایجاد میکند تقریباً هیچ شباهتی با پانچ سکهای که مواد را فشرده میکند تا تلورانس محکمی داشته باشد، ندارد. دانستن اینکه عملیات شما در کدام دسته قرار می گیرد اولین گام به سمت انتخاب ابزار پانچ فلزی مناسب برای برنامه است و مستقیماً بر مدت زمان تولید آن ابزار تأثیر می گذارد.
پانچ های برش برای جداسازی مواد
برش مشت یک هدف مشترک دارد: جدا کردن مواد. تفاوتها به مواردی که نگه میدارید، چیزهایی که دور میاندازید و جایی که برش نسبت به لبه قطعه اتفاق میافتد، برمیگردد.
- مشت های سوراخ کنندهبا راندن یک حلزون به طور کامل از طریق ورق سوراخ ایجاد کنید. ورق سوراخ شده محصول است. راب قراضه است این متداولترین عملیات پانچ سوراخ فلزی در قالبهای پیشرونده است که همه چیز را از سوراخهای خالی بست گرفته تا الگوهای تهویه انجام میدهد.
- مشت های خالیتمام نمای بیرونی یک قسمت تمام شده را در یک حرکت برش دهید. در اینجا حلزون به محصول تبدیل می شود و نوار باقی مانده زباله است. بلنکینگ به تناژ بالاتری نسبت به سوراخ کردن نیاز دارد زیرا محیط برش معمولاً بسیار بزرگتر است.
- مشت های بریده بریدهمواد را از لبه یک نوار یا قسمت جدا کنید. از آنجایی که برش فقط در یک طرف انجام می شود، این پانچ ها نیروهای جانبی نامتعادل را تجربه می کنند و اغلب به یک بلوک پاشنه برای حمایت نیاز دارند.
- مشت لنسیبرش های جزئی ایجاد کنید که بدون جدا کردن کامل مواد، زبانه ها یا لوورها را تشکیل می دهند. لبه متصل روی دهانه قالب خم می شود، بنابراین هندسه پانچ یک زاویه برشی را با شعاع شکل دهی ترکیب می کند.
- منگنه های کوتاه کنندهمواد اضافی فلنج را از قسمت هایی که قبلاً شکل گرفته یا کشیده شده اند جدا کنید و خطوط را تا ابعاد نهایی تمیز کنید.
مشخصات نیرو در این انواع به طور قابل توجهی متفاوت است. یک پانچ خالی، محیط برش کامل را به طور همزمان درگیر می کند و حداکثر تناژ را در یک لحظه تولید می کند. در مقابل، یک پانچ لنسی به تدریج قیچی و خم می شود و بار را در قسمت بیشتری از ضربه توزیع می کند. این تفاوت ها بر تصمیمات ابزار پانچ در مورد درجه فولاد، زوایای برشی و ظرفیت پرس تأثیر می گذارد.
پانچهای غیربرشی برای شکلدهی و تراز کردن-
هر پانچر برای فلز در واقع برش نمی دهد. برخی از منگنه ها مواد را شکل می دهند یا به سادگی آن را برای عملیات پایین دست قرار می دهند.
ضربه های خلبانسوراخهای از قبل موجود در نوار را وارد کنید تا قبل از شروع برش در هر ایستگاه پانچ دقیق، آن را دقیقاً تراز کنید. آنها دارای بینی های مخروطی یا شعاعی هستند و معمولاً کمی کوچکتر (حدود 0.001 اینچ کوچکتر از سوراخ محل) برای جلوگیری از چسبیدن در هنگام ورود، آسیاب می شوند.
شکل دادن پانچمواد را بدون جداسازی کامل خم کنید، بکشید یا برجسته کنید. سطوح کار آنها به جای تیز-لبههای شکل دار است و به جای مکانیک شکست، بر جریان کنترل شده مواد متکی هستند.
ضربه زدن به سکهفشار موضعی شدیدی را اعمال کنید تا مواد را در یک حفره دقیق فشرده کنید و به ضخامت یا جزئیات سطح تحمل کنید. از آنجایی که ماده کاملاً محدود است، نیروهای سکه ای می توانند پنج تا ده برابر بیشتر از بارهای شکل دهی استاندارد برای همان ناحیه تماس باشند.
| نوع پانچ | عملکرد اولیه | هندسه معمولی | برنامه های کاربردی رایج |
|---|---|---|---|
| سوراخ کردن | ایجاد حفره (اسلگ زباله است) | گرد، مستطیلی یا شکل با صورت صاف یا بریده شده | سوراخ های بست، الگوهای دریچه، ضربه های الکتریکی |
| خالی کردن | طرح کلی قسمت تمام شده را برش دهید (راب محصول است) | مشخصات کانتوری مطابق با محیط قسمت | واشر، لمینیت، براکت |
| بریدگی | مواد را از لبه نوار جدا کنید | برای حمایت جانبی،-را با پاشنه باز کنید | برجسته زبانه، برش گوشه، پیشرفت نوار |
| لنسینگ | برش جزئی برای تشکیل زبانه یا لوور | زاویه برشی به اضافه شعاع تشکیل در لبه متصل | لوورها،-باله های سینک حرارتی، زبانه های قفل کننده |
| پیرایش | مواد اضافی را از قسمت های شکل گرفته جدا کنید | کانتور برای مطابقت با خط تریم نهایی | فلنج های فنجانی کشیده شده، لبه های براکت تشکیل شده است |
| خلبان | نوار را برای دقت ایستگاه تعیین کنید | بینی مخروطی-یا گلوله، کمی کوچکتر | تراز پیشرونده قالب در هر ایستگاه |
| شکل گیری | بدون جداسازی خم کنید، بکشید یا برجسته کنید | سطح کار منحنی، شعاع سخاوتمندانه | خم شدن کانال، نقشه های کم عمق، آرم های برجسته |
| سکه گذاری | فشرده سازی مواد برای تحمل سخت | صورت صاف یا حکاکی شده، مقطع سنگین- | کنترل ضخامت، جزئیات ریز، سطوح بلبرینگ |
طراحی پانچ تخصصی و مرکب
هنگامی که یک ایستگاه واحد نیاز به انجام بیش از یک عملیات دارد،طرح های پانچ مرکبترکیب چندین عملکرد در یک ابزار واحد. یک مثال کلاسیک: خالی کردن کانتور بیرونی در حالی که همزمان سوراخهای داخلی را با یک فشار فشار میدهید. این رویکرد دقت موقعیت استثنایی را بین ویژگیها ارائه میکند زیرا هر دو برش در یک بسته اتفاق میافتند، اما بار را متمرکز میکند و فضای موجود را برای مقاطع{2}}مقاطع محدود میکند.
فراتر از پیکربندی های مرکب، با طرح های هد و بدون سر مواجه خواهید شد. پانچ های سر از یک شانه یا فلنج برای نگه داشتن آنها در صفحه پانچ استفاده می کنند و تعویض آنها را ساده می کند. منگنههای بدون سر توسط یک صفحه پشتی یا نگهدارنده قفل{2} توپی محکم میشوند که باعث میشود در قالبهای با طرحهای سوراخ متراکم فاصله کمتری ایجاد شود. پانچهای پلهای سوراخهایی با قطرهای چند{4}}در یک ضربه ایجاد میکنند که هر قطر آن به طول متفاوتی در امتداد بدنه ابزار زمین میخورد. آنها نیاز به عملیات ثانویه را کاهش می دهند اما برای حفظ تمرکز بین مراحل نیاز به سنگ زنی دقیق دارند.
عملیاتهایی مانند پانچ و فلر، که در آن یک سوراخ سوراخ میشود و سپس در ایستگاه بعدی به سمت بیرون منبسط میشود، به جفت کردن یک پانچ ورق فلزی استاندارد با یک ابزار فلرینگ اختصاصی در پایین دست متکی است. درک اینکه کدام دسته پانچ برای هر ایستگاه اعمال می شود به شما کمک می کند قبل از اینکه مشکلات در کف پرس ظاهر شوند، هندسه، مواد و پوشش مناسب را مشخص کنید.
هندسه چیزی است که یک پانچ را که به طور موثر اجرا می شود از پانچ که زودتر سایش می کند یا قطعات حاشیه ای تولید می کند جدا می کند. بخش بعدی دقیقاً چگونگی تأثیر سبک های نقطه، زوایای برشی و مخروط پشتی بر نیروهای برش و کیفیت لبه در سطح میکروسکوپی را توضیح می دهد.
هندسه پانچ که نیرو و کیفیت برش را کنترل می کند
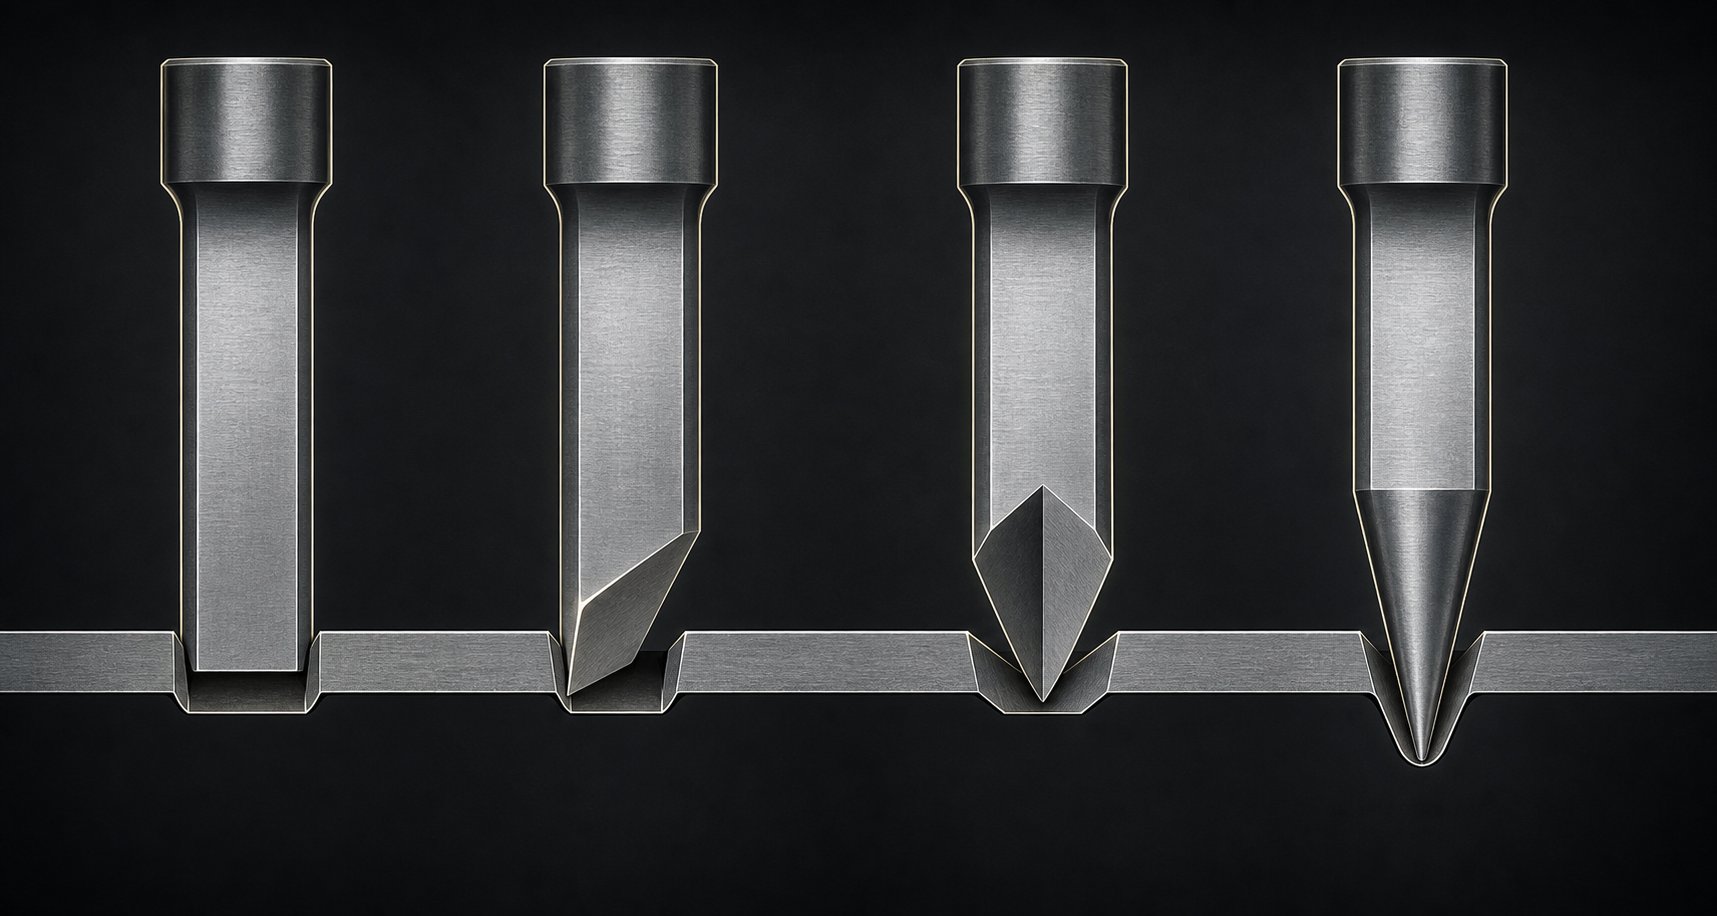
دو پانچ ساخته شده از یک فولاد، با سرعت یکسان، در یک پرس می تواند نتایج بسیار متفاوتی را ارائه دهد. تفاوت در هندسه است. شکل صفحه پانچ، زاویه زمین به داخل آن، و برجستگی پشت لبه برش آن تعیین می کند که پرس به چه مقدار نیروی نیاز دارد تا یک سوراخ در فلز ایجاد کند، لبه حاصل چقدر تمیز به نظر می رسد، و ابزار چند ضربه قبل از تیز کردن مجدد زنده می ماند.
سبک های نقطه ای و تأثیر آنها بر نیروی برش
تصور کنید که یک کاتر بیسکویت صاف را روی خمیر فشار دهید و آن را کج کنید تا ابتدا یک طرف آن گاز بگیرد. همین اصل زمانی اعمال می شود که یک پانچ قالب پرس با ورق فلز تماس می گیرد. هندسه صفحه پانچ میزان درگیر شدن مواد با لبه برش را در هر لحظه در طول ضربه کنترل می کند.
ضربات{0}روی صافکل محیط برش را به طور همزمان درگیر کنید. تمام برشها در یک لحظه اتفاق میافتد و بالاترین تناژ را ایجاد میکند، اما تمیزترین و متقارنترین سوراخ را نیز ایجاد میکند. این خط پایه برای هر عملیات سوراخ پانچ ورق فلز است.
منگنه های برشی منفرد-صورت را زاویه دهید تا یک طرف ابتدا با ورق تماس پیدا کند و برش در طول قطر پیشرفت کند. تحقیقات روی درجه های DP و AHSS نشان می دهد که زاویه انحراف بین 3 تا 6 درجه می باشدحداکثر نیروی سوراخ را تا بیش از 50٪ کاهش دهید. مبادله- یک رانش جانبی خفیف است که باید توسط سیستم رقیق کننده یا راهنما جذب شود.
منگنه های برشی دوبل-(سقف-بالا).دارای یک قله در امتداد مرکز است، بنابراین برش از وسط شروع می شود و به طور همزمان در هر دو جهت به سمت بیرون گسترش می یابد. مطالعات بر روی فولاد مارتنزیتی با استحکام کششی 1400 مگاپاسکال تا 80 درصد کاهش در نیروی کوبشی در مقایسه با یک صفحه صاف، همراه با کاهش قابل توجه ضربه-از طریق تناژ معکوس نشان داده است. از آنجایی که نیروهای جانبی در دو طرف رج متعادل می شوند، کمترین نیروی رانش جانبی روی ابزار وجود دارد.
مشتهای-نقطهدار (مخروطی) را زمزمه کنیداز یک نوک مخروطی شبیه به بینی شش گوش استفاده کنید تا تماس را در یک نقطه شروع کنید و به تدریج برش را به سمت بیرون گسترش دهید. آنها بی صداترین عملکرد را در مواد نازک ایجاد می کنند و به طور چشمگیری ضربه-در اثر ضربه را کاهش می دهند و در برنامه های{2}}سرعت بالا که نویز و خستگی پرس اهمیت دارد، مفید هستند.
اصل اساسی ثابت است: زوایای برشی تناژ را در بخش طولانیتری از ضربه توزیع میکنند. اوج نیرو کاهش می یابد، اما کل کار مشابه باقی می ماند، زیرا پرس قبل از اینکه جداسازی کامل شود، بیشتر حرکت می کند.
| سبک نقطه | کاهش نیرو در مقابل تخت | بهترین برای | مبادله- |
|---|---|---|---|
| صورت صاف- | هیچ (خط پایه) | سوراخ های متقارن، حداکثر یکنواختی لبه | بالاترین تناژ حداکثر، بیشترین ضربه-از طریق شوک |
| تک-برشی (مورب) | ~ 50٪ یا بیشتر | سوراخکاری عمومی، درجههای AHSS، فشارهای محدود- | رانش جانبی، جلای کمی ناهموار در اطراف محیط سوراخ |
| برش دوبل-(سقف-بالا) | تا 80% | مواد با استحکام بالا، قالبهای حساس به ضربه- | سنگ زنی پیچیده تر، سایش نوک پانچ در پشته |
| Whisper-نقطه (مخروطی) | پیشرونده، با زاویه مخروطی متفاوت است | مواد نازک،-محک زدن با سرعت بالا، کاهش نویز | نمایه لبه برش غیریکنواخت-، محدود به قطر سوراخ کوچکتر |
طول زمین و مخروط پشتی توضیح داده شده است
در زیر لبه برش هر پانچ قالب فلزی، دو ویژگی نحوه تعامل ابزار با راب و نوار را پس از برش اولیه کنترل میکند: زمین و مخروط پشت.
زمینبخش مستقیم و استوانه ای است که بلافاصله در پشت لبه برش قرار دارد. تماس کامل با راب را در حین جداسازی و بلافاصله بعد از آن حفظ می کند. یک زمین طولانیتر، راب را محکم نگه میدارد و از عقبکشیدن آن با پانچ در هنگام جمع شدن جلوگیری میکند. با این حال، زمین بیش از حد، اصطکاک را در برابر نوار افزایش می دهد، زیرا ضربه را در هر ضربه عبور می دهد. راهنمای عمومی طول زمین را 1 تا 3 برابر ضخامت مواد قرار می دهد، با مواد نازک تر که به سمت انتهای پایین تر حرکت می کنند.
مخروطی پشتیک زمین تسکین اندک در پشت زمین است که قطر پانچ را با دور شدن از نوک کاهش می دهد. این مخروط، معمولاً 0.25 تا 1 درجه در هر طرف بسته به طول کلی پانچ، فاصله بین بدنه پانچ و دیواره سوراخ ایجاد می کند. گرمای اصطکاک را کاهش میدهد، نیروی برش را کاهش میدهد و ضربه زدن به ضربههای قالب را برای فلزی که قطعات نرم یا چسبنده مانند آلومینیوم یا فولاد ضد زنگ را اجرا میکند، به حداقل میرساند.
در{0}}عملیات با سرعت بالا، نگه داشتن ورود پانچ به حداقل (0.015 تا 0.030 اینچ) ایدهآل است زیرا زمان تماس زمین را محدود میکند و خطر کشش راز{3}}را کاهش میدهد. هندسههای پانچ شش گوش با نمایههای چند وجهی خود بهویژه از کنترل دقیق پشتی-مخروطی بهره میبرند، زیرا هر گونه ایجاد اصطکاک روی سطوح صاف سایش چسب را تسریع میکند.
نحوه اتصال هندسه به کیفیت قطعه
هر تصمیم هندسی در صفحه پانچ در قسمت تمام شده ظاهر می شود. در اینجا نحوه انجام این اتصالات است:
- ارتفاع گود- یک لبه برش تیز،-به خوبی نگهداری شده با فاصله مناسب کمترین فرز ایجاد می کند. ضربه های برشی صورت{3}}در واقع می توانند شکل پذیری لبه را بهبود بخشند. تحقیقات روی فولادهای دو فاز{4} نشان داد که برشهای اریب بهینه بیش از 60 درصد نسبت انبساط سوراخ را در مقایسه با پانچ تخت معمولی بهبود میبخشد که نشاندهنده لبه تمیزتر و شکلپذیرتر است.
- استوانه ای سوراخ- پانچهای صاف-یکنواختترین قطر سوراخ را از بالا به پایین ایجاد میکنند زیرا کل محیط به یکباره برش میدهد. طرحهای تک برشی میتوانند بیضیای جزئی ایجاد کنند، اگر فاصلهها به خوبی کنترل نشود-، زیرا برش پیشرونده اجازه میدهد تا مواد قبل از جداسازی کامل جابجا شوند.
- چرخش لبه- عمق چرخش با فاصله های بزرگتر و زوایای برشی تهاجمی افزایش می یابد. یک پانچ اریب که ابتدا با یک طرف تماس می گیرد می تواند چرخش نامتقارن ایجاد کند. برای کاربردهایی که واژگونی باید به حداقل برسد، زوایای برشی صاف-یا بسیار کم عمق همراه با فاصله های تنگ مسیر بهتری است.
لبه برشی ایدهآل یک ناحیه براق یکنواخت را نشان میدهد که به آرامی به ناحیه شکست تمیز بدون برش یا حفره ثانویه تبدیل میشود. رسیدن به آنجا نیاز به هندسه، فاصله و مواد دارد که با هم به عنوان یک سیستم کار کنند. صفحه پانچ تعیین می کند که برش چگونه به نظر می رسد، اما فولادی که از آن ساخته شده است تعیین می کند که این هندسه چه مدت لبه خود را تحت بارهای تولید نگه می دارد.
مواد پانچ و عملیات حرارتی برای زندگی بهینه
لبه برش کاملاً زمینی تنها زمانی اهمیت دارد که فولاد پشت آن بتواند آن هندسه را تحت ضربه های مکرر نگه دارد. هر ضربه پرس، پانچ را در معرض شوک فشاری، حرارت اصطکاکی و تماس ساینده با قطعه کار قرار می دهد. عیار فولاد و نحوه عملیات حرارتی آن تعیین می کند که آیا آن لبه برای 50,000 ضربه دوام می آورد یا 500,000. این همان جایی است که اکثر مشکلات سایش زودرس در واقع شروع می شود، نه در صفحه برش بلکه در عمق ساختار متالورژیکی خود ابزار پانچ فولادی.
فولادهای ابزار پانچ معمولی و خواص آنها
انتخاب یک فولاد قالب مهر زنی به متعادل کردن دو ویژگی متضاد منجر می شود: سختی (که در برابر سایش مقاومت می کند) و چقرمگی (که در برابر شکست مقاومت می کند). بیش از حد به سمت سختی و تراشه های پانچ فشار دهید. چقرمگی مطلوب و لبه خیلی سریع دور می شود. هر درجه موقعیت متفاوتی را در آن طیف اشغال می کند.
D2اسب کار سرد-مهر کاری است. با کربن بالا (1.40-1.60٪) و کروم بالا (11.00-13.00٪)، مقاومت سایشی عالی و مقاومت در برابر خوردگی ملایم را ارائه می دهد.D2 به محدوده سختی تمپر شده بین 54 تا 61 HRC می رسدو معمولاً برای قالبهای خالی، قالببندی، پانچ و قالبهای برش استفاده میشود. مبادله-میزان چقرمگی کمتر در مقایسه با گریدهای مقاوم در برابر ضربه-است، که در صورت برش مواد با استحکام بالاتر، در صورت تنگ بودن بیش از حد، در هنگام برش مواد با استحکام بالاتر، مستعد خرد شدن است.
A2همچنین در هوا سخت میشود، اما حاوی کروم کمتر (4.75-5.50%) و کربن کمی کمتر از D2 است. محدوده سختی محبوب بین 57 تا 62 HRC را به دست می آورد در حالی که چقرمگی و آسیاب بهتری را ارائه می دهد. A2 برای ضربه های بلند، قالب های سکه ای و کاربردهایی که بارهای ضربه ای نیاز به فولادی دارند که ضربه را بدون ترک خوردگی جذب می کند، به خوبی کار می کند.
S7در انتهای سخت طیف قرار دارد. محتوای کربن پایین آن (0.45{7}}0.55٪) و کروم کاهش یافته (3.00-3.50٪) مقاومت عالی در برابر ضربه و ضربه با سختی کاری 48-58 HRC ارائه می دهد. هنگامی که یک پانچ سخت شده در عملیاتهای سنگین یا بریدگی به خرد شدن ادامه میدهد، S7 اغلب پاسخگو است. برخی از مقاومت در برابر سایش را فدای توانایی زنده ماندن در ضربات مکرر با انرژی بالا بدون شکستگی می کند.
M2فولادی با سرعت-بالا است که در دماهای بالا سختی را حفظ می کند. این برای عملیات قالب پیشرونده با سرعت بالا که در آن گرمای اصطکاکی سریعتر از ابزار دفع می شود، مناسب است. پانچهای فولادی M2 لبههای خود را در جایی نگه میدارند که فولادهای سرد- معمولی نرم میشوند.
CPM-10Vو سایر گریدهای متالورژی پودر (PM) نشان دهنده پایان برتر هستند. پردازش PM یک ریزساختار با ذرات کوچک کاربید فلزی ایجاد می کند که به طور یکنواخت در ماتریس فولاد پراکنده شده اند، که هم مقاومت در برابر سایش شدید و هم چقرمگی معقول را ارائه می دهد. قیمت این فولادها به طور قابل توجهی بیشتر است، اما اغلب در قالب های مهر زنی ورق که با قطعات کار ساینده یا با استحکام بالا کار می کنند، مقرون به صرفه هستند زیرا فواصل بین تیز کردن را به طور چشمگیری افزایش می دهند.
| درجه فولاد | محدوده سختی (HRC) | بهترین برنامه | هزینه نسبی |
|---|---|---|---|
| D2 | 54-61 | مهر زنی عمومی، خالی کردن، سوراخ کردن فولاد نرم | کم-متوسط |
| A2 | 57-62 | مشت های بلند، ضرب سکه، بارهای شوک متوسط | کم-متوسط |
| S7 | 48-58 | عملیاتهای سنگین، بریدگی،-ضربه بالا | متوسط |
| M2 | 60-65 | سرعت بالای-محک زدن، شرایط دمایی بالا | متوسط-بالا |
| CPM-10V (PM) | 58-64 | مواد ساینده، AHSS، شرایط سایش شدید | بالا |
عملیات حرارتی و تاثیر آن بر عمر پانچ
پانچ فولادی فقط به اندازه عملیات حرارتی آن خوب است. میتوانید درجه ایدهآل را مشخص کنید و اگر سخت شدن، تلطیف کردن یا کاهش استرس اشتباه انجام شود، شکست زودهنگام دریافت میکنید. فرآیند مهر زنی، تقاضاهای زیادی را برای استحکام فشاری و چقرمگی به طور همزمان ایجاد می کند وکنترل این ویژگی ها به طور مستقیم بر عملکرد فولاد ابزار در سرویس تأثیر می گذارد.
دنباله اصلی به این صورت است:
- سفت کننده (آستنیته و خاموش کننده)- پانچ تا دمای بحرانی که در آن ساختار کریستالی به آستنیت تبدیل میشود، گرم میشود، سپس به سرعت سرد میشود تا مارتنزیت، فاز سختی که مقاومت در برابر سایش ایجاد میکند، تشکیل شود. نمرات سختکننده هوا مانند D2 و A2 در هوای ساکن یا گاز بیاثر خاموش میشوند، که اعوجاج را در مقایسه با خاموش کردن روغن به حداقل میرساند.
- تلطیف (کشیدن دو یا سه گانه)- پس از خاموش کردن، پانچ دوباره تا دمای پایینتر (معمولاً 400 تا 1000 درجه فارنهایت بسته به درجه) گرم میشود و نگه داشته میشود، سپس سرد میشود. این عمل دو یا سه بار تکرار می شود. هر چرخه تمپر استرس داخلی را کاهش می دهد و آستنیت شکننده را به مارتنزیت پایدار تبدیل می کند و ثبات ابعادی را بدون از بین بردن سختی بیش از حد بهبود می بخشد. بهترین روش عمومی استفاده از بالاترین دمای تلطیف را توصیه می کند که همچنان سختی هدف را ارائه می دهد.
- درمان برودتی- پس از عملیات حرارتی معمولی، برخی از پانچ های سخت شده تحت پردازش برودتی عمیق در دمای منفی 300 درجه فارنهایت قرار می گیرند. این مرحله آستنیت باقی مانده را که از خاموش شدن اولیه جان سالم به در برده بود، تبدیل می کند. فلزات آهنی می توانند پس از عملیات حرارتی تا 40 درصد آستنیت باقیمانده داشته باشند و پردازش برودتی می تواند با تکمیل تبدیل به مارتنزیت، این مقدار را به 1 درصد کاهش دهد. نتیجه ساختار دانه ای متراکم تر و یکنواخت تر با مقاومت سایش بهبود یافته و پایداری ابعادی بهتر در طول عمر ابزار است.
عملیات برودتی جایگزینی برای عملیات حرارتی مناسب نیست. این مرحله پایانی است که آنچه را که خاموش کردن شروع شده تکمیل می کند.افزایش بین 50 تا 500 درصد در طول عمر ابزار گزارش شده است، اگرچه هر برنامه منحصر به فرد است و نتایج به ساختار جزء و کیفیت عملیات حرارتی{0} قبلی بستگی دارد. درمان دائمی است و از تیز کردن مجدد دوام می آورد، زیرا ساختار را به طور کامل از طریق مواد تغییر می دهد و نه فقط سطح.
تطبیق فولاد با مواد قطعه کار
قطعه کاری که می برید باید انتخاب فولاد شما را هدایت کند. منطق عملی اینجاست:
- قطعات کار نرم و غیر ساینده (آلومینیوم، مس، برنج)- این مواد نیروی برشی نسبتاً کم و حداقل سایش سایشی ایجاد میکنند. پانچ های فولادی استاندارد D2 یا A2 به خوبی کار می کنند. نگرانی اصلی به سایش چسب (گالینگ) تغییر می کند، که بهتر از طریق عملیات سطحی به جای فولادهای سخت تر برطرف می شود.
- فولاد ملایم و گریدهای{0}کربن پایین- D2 در 58-60 HRC این موارد را برای اکثر حجم های تولید به طور قابل اعتماد اداره می کند. این تعادل خوبی از عمر سایش و اقتصاد تیز کردن را فراهم می کند.
- فولاد ضد زنگ و گریدهای{0}}استحکام پایین-آلیاژ بالا (HSLA)- نیروهای برش بیشتر و سطوح ساینده قطعه کار، سایش لبه را تسریع میکنند. گریدهای PM مانند طرحهای CPM-10 ولت یا کاربید- مقاومت در برابر سایش لازم برای حفظ عمر ابزار قابل قبول را ارائه میدهند. مواد ورق با استحکام بالاتر باعث شکست زودرس از طریق خرد شدن، ترک خوردن و سایش می شوند و چقرمگی را به اندازه سختی مهم می کنند.
- فولادهای پیشرفته-استحکام بالا (AHSS، دو فاز-، مارتنزیتی)- این فولادهای PM درجه یک تقاضا دارند که اغلب با پوششهای PVD جفت میشوند. استحکام کششی برخی از گریدهای AHSS به فولادهای ابزار کار بر روی آنها نزدیک می شود و D2 معمولی را مستعد بریدگی زودرس می کند.
یک قانون کلی مفید: ابزار پانچ فولادی را انتخاب کنید که ابتدا نیازهای چقرمگی شما را برای کاربرد برآورده کند، سپس مقاومت در برابر سایش را با پوشش های سطحی یا عملیات بهبود بخشد. شروع از طرف مقاومت در برابر سایش و فدا کردن چقرمگی معمولاً به جای سایش تدریجی و قابل پیش بینی منجر به شکستگی فاجعه آمیز می شود.
انتخاب فولاد و عملیات حرارتی پایه را ایجاد می کند. اما یک ضریب وجود دارد که می تواند بدون تغییر مواد پایه عمر ابزار را به طور قابل توجهی بیشتر کند، و آن پوشش های سطحی و عملیات اعمال شده پس از سخت شدن کامل پانچ و آسیاب به اندازه است.
پوششهای سطحی و درمانهایی که عمر پوشیدن پانچ را افزایش میدهند
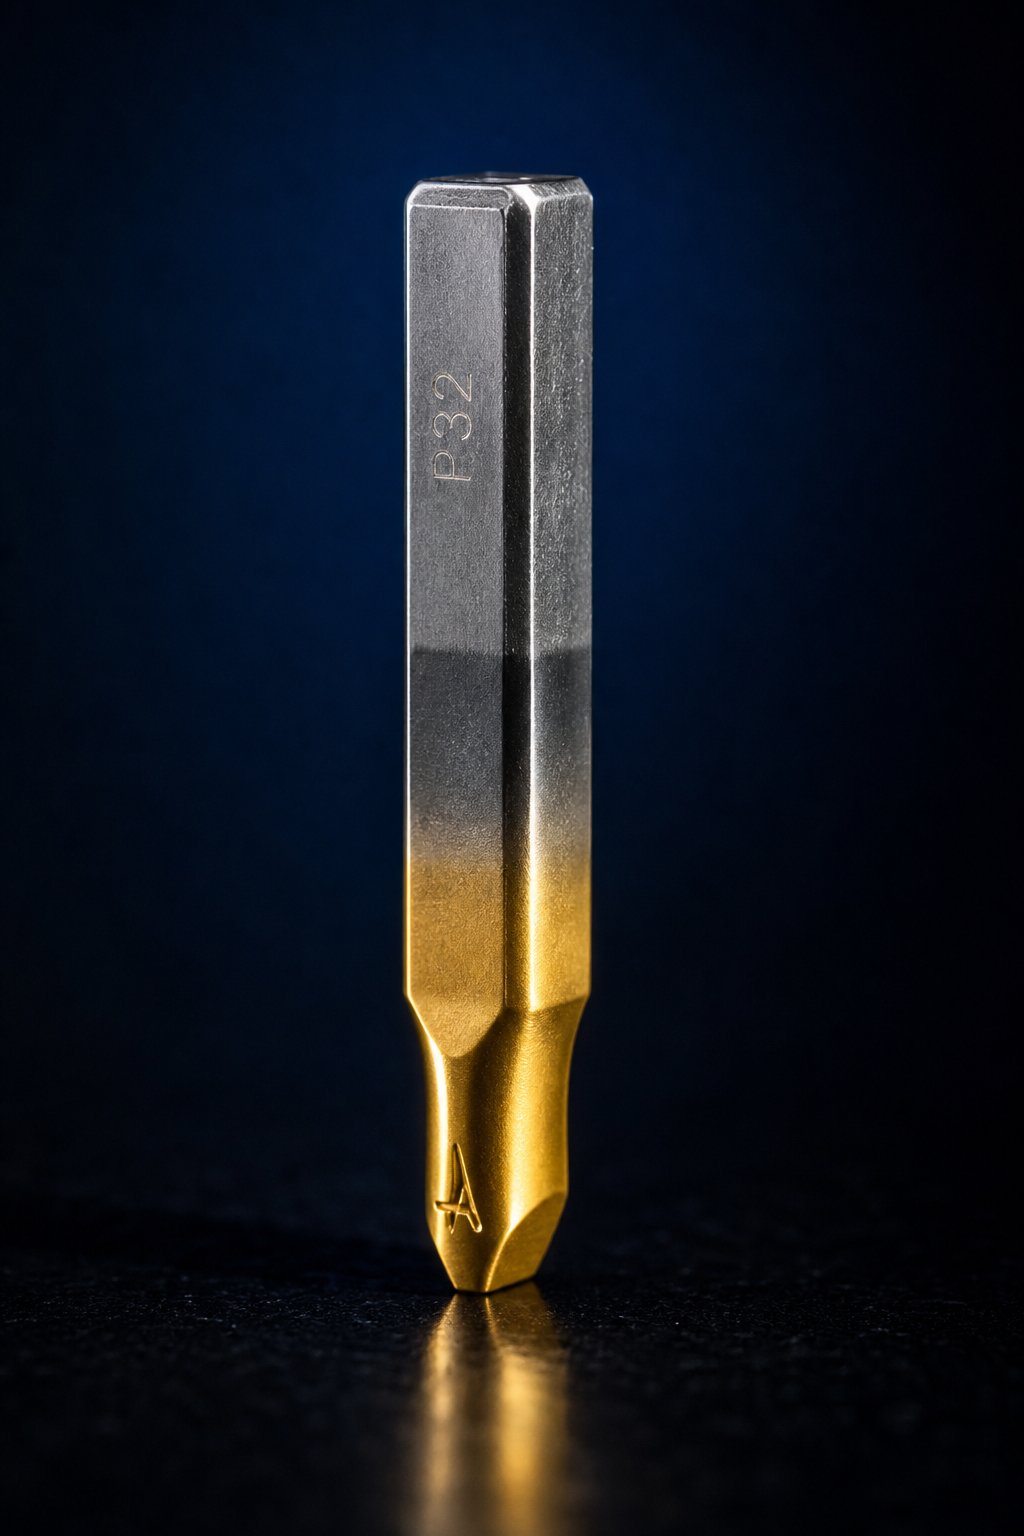
فولاد و عملیات حرارتی صحیح به پانچ ستون فقرات ساختاری آن را می بخشد. پوشش ها زره هایی هستند که در بالا قرار گرفته اند. آنها اصطکاک را کاهش می دهند، در برابر جمع شدن مواد مقاومت می کنند و سایش را کند می کنند بدون اینکه ابعاد پانچ را که تناسب و فاصله را تعیین می کند، تغییر دهند. اما نکته مهم اینجاست: پوششها تصمیمات خوب ابزارسازی را چند برابر میکنند. آنها نمی توانند مشتی را که از فولاد نامناسب ساخته شده است،{4}}به درستی درمان نشده است، یا با فاصله بد در حال اجرا است، نجات دهند. با این حال، وقتی فونداسیون محکم است، پوشش مناسب می تواند عمر ابزار قالب را از قابل احترام به خارق العاده برساند. یکیمورد مستندپانچ مرکب را نشان داد که از 10000 قطعه بدون پوشش به 250000 قطعه با پوشش چندلایه بهینه و لایه روان کننده خشک پرش می کرد.
پوشش های رسوب بخار فیزیکی برای پانچ ها
PVD فرآیند پوشش غالب برای ابزار دقیق پرس پانچ است زیرا در دماهای نسبتاً پایین، معمولاً زیر 900 درجه فارنهایت رسوب می کند. این به خوبی در محدوده حرارت اکثر فولادهای ابزار باقی می ماند، بنابراین هیچ افت سختی یا اعوجاج ابعادی در طول چرخه پوشش وجود ندارد.
رایج ترین ترکیبات PVD هر یک شرایط سایش خاصی را هدف قرار می دهند:
- نیترید تیتانیوم (TiN)- اسب کاری همه منظوره- با رنگ طلایی متمایزش. سختی حدود 2400 HV. مقاومت سایشی خوب و اصطکاک کم، مناسب برای طیف وسیعی از کاربردهای فولاد ملایم و آلیاژ مس.
- کربنیترید تیتانیوم (TiCN)- یک پله در تقریباً 3200 HV. کربن اضافه شده عملکرد بهتری را در برابر مواد ساینده و مقاومت در برابر حرارت بالاتر ارائه می دهد. اغلب به عنوان پشته چند لایه TiN/TiCN برای بهبود چسبندگی استفاده می شود.
- نیترید کروم آلومینیوم (AlCrN)- مقاومت در برابر اکسیداسیون برتر در دماهای بالا. ایدهآل برای پانچهای ابزاری که با سرعت ضربه بالا در جایی که گرمای اصطکاکی ایجاد میشود، یا برای کاربردهای کوبیدن فولاد ضد زنگ که دمای سطح در حین برش بالا میرود، ایدهآل است.
- نیترید آلومینیوم تیتانیوم (TiAlN)- سختی در حدود 3200 HV با پایداری حرارتی خوب. برای عملیات مهر زنی خشک یا{4}}سرعت بالا که در آن روانکاری ناسازگار است، مناسب است. مزیت شکلپذیری آن نسبت به AlTiN میتواند برای شکلدهی{6}}ابزار پانچ فشرده برای کاربردهای فلزی مفید باشد.
ضخامت پوشش معمولاً بین 1 تا 5 میکرومتر است. حداقل ضخامت توصیه شده برای کاربردهای مهر زنی 4 تا 5 میکرومتر برای ایجاد حفاظت کافی است. اما ضخیم تر به طور خودکار بهتر نیست. پوششهای PVD تنشهای فشاری داخلی بالایی دارند و اگر لایه بیش از حد ضخیم شود، این تنشها میتوانند از استحکام باند فراتر رفته و باعث لایهپوشی شوند. ضخامت بیش از حد لبههای برش را نیز گرد میکند و وضوحی را که کیفیت برش را بر روی سوراخکنهای صنعتی یا هر ابزار سوراخکاری دقیق مشخص میکند، کاهش میدهد. معماریهای پوشش چندلایه با جایگزین کردن لایههای سختتر و نرمتر برای جلوگیری از ریزترکها و توزیع استرس، به مدیریت این تجارت کمک میکنند.
نیتریدینگ و سایر درمان های انتشار
در جایی که PVD یک فیلم مجزا در بالای سطح اضافه می کند، نیتریدینگ خود سطح را تغییر می دهد. در این فرآیند، نیتروژن با دمای حدود 950 درجه فارنهایت در فولاد پخش می شود و ترکیبات نیترید سخت با عناصر آلیاژی موجود در مواد تشکیل می شود. نتیجه یک استپیوند متالورژیکی با عمق کیس از 0.0006 تا 0.0035 اینچبسته به کاربرد، سختی سطحی بیش از 58 HRC ایجاد می کند.
چرا این برای مهر زنی اهمیت دارد؟ نیترید کردن هیچ تجمع ابعادی قابل اندازه گیری اضافه نمی کند. برای پانچهای ابزاری با تحمل{1} محکم که حتی چند میکرون ضخامت پوشش میتواند بر تناسب در نگهدارنده پرس تأثیر بگذارد-، نیتریدینگ بدون تغییر قطر پانچ مقاومت در برابر سایش ایجاد میکند. همچنین تمام سطوح در معرض دید را به طور یکنواخت درمان می کند، از جمله ویژگی های داخلی و فرورفتگی هایی که خط دید PVD نمی تواند به آنها برسد.
مزیت-این است که عمق سختی نیتروژن، اگرچه چشمگیر است، نمی تواند با سختی سطح فوق العاده فیلم های PVD مطابقت داشته باشد. به این موضوع فکر کنید: نیتریدینگ یک لایه محافظ عمیق و محکم ایجاد می کند که در برابر خستگی و سایش تدریجی مقاومت می کند، در حالی که PVD یک پوسته نازک و بسیار سخت ایجاد می کند که در برابر سایش و چسبندگی در سطح تماس فوری عالی است. برای یک سوراخ سوراخ صنعتی که با حجم بالا در فولاد نرم کار می کند، نیترید کردن به تنهایی ممکن است کافی باشد. برای مواد ساینده یا داغ{4}، پوششهای PVD یا روش ترکیبی نتایج بهتری ارائه میدهند.
انتخاب پوشش ها بر اساس حالت شکست
هوشمندانه ترین رویکرد برای انتخاب پوشش با شناسایی چگونگی شکست پانچ شروع می شود. مکانیسم های سایش مختلف به خواص پوشش متفاوت پاسخ می دهند:
- سایش چسب (گال زدن)- مواد حاصل از قطعه کار انتقال مییابد و روی صفحه پانچ جمع میشود. TiCN یا AlCrN را به دلیل ضریب اصطکاک کم و سختی بالا که در برابر برداشت مواد مقاومت می کند، انتخاب کنید.
- سایش ساینده- لبه برش به تدریج در اثر تماس با سطوح سخت قطعه کار یا اجزای ساینده گرد می شود. TiN یا TiAlN سختی سطح مورد نیاز برای مقاومت در برابر حذف مکانیکی مواد را فراهم می کند.
- ساخته شده-بر روی مواد نرم- آلومینیوم، مس، و فولادهای نرم معمولاً روی سطوح ابزارآلات لکه دار میشوند. یک پوشش قلع صیقلی با سطح صاف و اصطکاک کم-ش از مکانهای هستهزایی که در آنجا جمعآوری مواد آغاز میشود، جلوگیری میکند.
- برنامههای{0}در دمای بالا- سرعت ضربه سریع یا قطعات کار ضخیم- با استحکام بالا، گرمای اصطکاکی ایجاد میکند که پوششهای معمولی را تخریب میکند. AlCrN خواص خود را در دماهایی که قلع شروع به اکسید شدن می کند حفظ می کند.
یک احتیاط که ارزش تکرار دارد: پوشش ها علائم را برطرف می کنند. اگر سوراخ صنعتی به دلیل سفت بودن فاصله زیاد باشد یا پرس دارای مشکلاتی در تراز باشد، هیچ پوششی این مشکل را برای همیشه حل نخواهد کرد. پوشش زمان می برد، اما علت اصلی در نهایت حتی بهترین درمان سطح را نیز تحت تأثیر قرار می دهد. ابتدا سیستم را تعمیر کنید، سپس اجازه دهید پوششها آنچه را که از قبل ارائه میدهند گسترش دهند.
پوششها از سطح پانچ محافظت میکنند، اما نمیتوانند تنها تأثیرگذارترین متغیر هندسی در قالب را جبران کنند: شکاف فاصله بین پانچ و باز شدن قالب. این رابطه تعیین می کند که آیا مکانیک شکست به نفع شما عمل می کند یا علیه آن.
پاکسازی پانچ و قالب توسط مواد قطعه کار
شما می توانید بهترین فولاد را مشخص کنید، یک پوشش درجه یک اعمال کنید و یک لبه برش بی عیب و نقص را آسیاب کنید، اما اگر شکاف بین پانچ و دهانه قالب اشتباه باشد، هیچ کدام مهم نیست. Clearance تنها متغیری است که کنترل می کند خطوط شکستگی لبه های برش بالایی و پایینی به طور تمیز در وسط ورق به هم برسند یا به طور کامل یکدیگر را از دست بدهند. درست انجام دهید و قطعات تمیزی را با سایش ابزار قابل پیش بینی تولید می کنید. اشتباه کنید و در هر ضربه ای با فرز، براده، کشیدن اسلگ و شکستگی زودرس لبه مبارزه می کنید.
چگونه پاکسازی بر مکانیسم برش تأثیر می گذارد
فاصله به عنوان شکاف در هر طرف بین لبه برش پانچ و لبه مربوطه دهانه قالب تعریف می شود. وقتی "10% فاصله" را می شنوید، به این معنی است که شکاف در هر طرف برابر با 10٪ ضخامت قطعه کار است. این شکاف کامل نیست. در هر لبه به طور مستقل اندازه گیری می شود.
هنگامی که فاصله درست باشد، مکانیسم برش یک شکستگی قابل پیشبینی سه ناحیه-در لبه برش ایجاد میکند:
- رولور- یک گرد شدن جزئی در پانچ- سمت ورودی که در آن مواد قبل از شروع برش به صورت پلاستیکی تغییر شکل میدهند.
- روکش (منطقه برشی)- نوار صاف و براق که در آن لبه های پانچ و قالب به طور فعال مواد را برش می دهند. این تمیزترین قسمت صورت بریده شده است.
- شکستگی (ناحیه شکست)- ناصافتر و ماتتر-ناحیهای که ترکهایی که از لبه پانچ و لبه قالب پخش میشوند به هم میرسند و مواد باقیمانده جدا میشوند.
در یک پرس پانچ و قالب که به درستی تنظیم شده است، خطوط شکست که توسط پانچ در سطح بالایی و قالب روی سطح پایینی شروع می شود، در زوایای مکمل به سمت یکدیگر منتشر می شوند. آنها در وسط به هم می رسند و جدایی تمیز با حداقل آسیب ثانویه ایجاد می کنند. ظاهر ایده آل، همانطور که در مستند شده استتحقیق AHSS، یک ناحیه براق یکنواخت با انتقال صاف و یکنواخت به ناحیه شکست و بدون حفره یا علائم برشی ثانویه را نشان می دهد.
وقتی فاصله خیلی تنگ باشد، آن خطوط شکستگی یکدیگر را از دست می دهند. مواد بین آنها دچار یک رویداد برشی دوم می شود که باعث ایجاد علائم برشی ثانویه، ریزترک ها و یک لبه ناهموار و آسیب دیده می شود. فاصله تنگ همچنین نیروی مورد نیاز برای جدا کردن ورق از پانچ را به طور چشمگیری افزایش میدهد، سایش ساینده را تسریع میکند و میتواند در جایی که راب هنگام جمع شدن به صفحه پانچ میچسبد، کشش راز ایجاد کند.
هنگامی که فاصله بیش از حد شل باشد، مواد قبل از شروع شکستگی بیش از حد خم می شوند. شما رولاور بزرگ، فرزهای بزرگ، استوانهای سوراخ ضعیف، و ناحیه شکستگی که بر روی صورت بریده غالب است، دریافت میکنید. این قطعه ممکن است از نظر ابعادی خارج از مشخصات باشد، و عملیات شکلدهی پاییندست، شکلپذیری لبه را کاهش میدهد، زیرا ناحیه تغییر شکلیافته عمیقتر به داخل ماده گسترش مییابد.
مواد-دستورالعملهای خاص ترخیص کالا
مواد قطعه کار مختلف به روش های مختلف شکسته می شوند. فلزات نرمتر و انعطافپذیرتر، فاصلههای محکمتری را تحمل میکنند، زیرا بهجای ترکخوردگی زودرس، به صورت پلاستیک تغییر شکل میدهند. فلزات سخت تر و با استحکام بیشتر به فضای بیشتری نیاز دارند زیرا شکستگی آنها زودتر شروع می شود و با شدت بیشتری منتشر می شود. جدول زیر مقادیر فاصله شروع- را برای مجموعه پانچ و قالب استاندارد ورق فلزی ارائه میکند. این مقادیر در{6}}طرف هستند که به صورت درصدی از ضخامت مواد بیان میشوند.
| مواد | فاصله توصیه شده (% ضخامت در هر طرف) | یادداشت ها |
|---|---|---|
| فولاد ملایم | 5-8% | خط پایه استاندارد؛ انتهای پایین برای گیج های نازک، بالاتر برای استوک ضخیم تر |
| فولاد ضد زنگ | 6-10% | برای جلوگیری از سایش بیش از حد ابزار، میزان سفت شدن کار{0}}به ترخیص بیشتر نیاز دارد |
| آلومینیوم | 3-5% | نرم و انعطاف پذیر؛ فاصله تنگ لبه تمیزتر با واژگونی کمتر می دهد |
| مس / برنج | 3-6% | مشابه آلومینیوم؛ خطر تلخ در صورت پانچ نگرانی اصلی است |
| فولاد با استحکام بالا (HSLA، AHSS) | 8-12% | استحکام بالاتر نیاز به افزایش ترخیص کالا دارد. برخی از نمرات AHSS از 14-16٪ سود می برند |
این مقادیر نقطه شروع هستند، نه مطلق. فاصله واقعی به عوامل متعددی بستگی دارد: ضخامت مواد، کیفیت لبه مورد نظر، الزامات تحمل قطعه، و هندسه پانچ. پانچ و قالب فلزی که بر روی ورق آلومینیومی 0.5 میلی متری اجرا می شود، از درصد خلاصی متفاوتی نسبت به همان آلیاژ در ضخامت 3.0 میلی متر استفاده می کند. مواد ضخیم تر در همان درجه عموماً به درصد خلاصی به سمت انتهای بالاتر محدوده نیاز دارند.
برای فولادهای پیشرفته-استحکام بالا، این قانون قدیمی که "10% برای همه چیز کار می کند" به سادگی صادق نیست. تحقیقات روی فولادهای فاز پیچیده نشان داده است که افزایش فاصله از 10٪ به 15٪ باعث بهبود قابل توجهی در عملکرد انبساط سوراخ شده است که نشان دهنده لبه تمیزتر و انعطاف پذیرتر است. با این حال، فراتر از حد مطلوب، بازدهی کاهشی را فراهم می کند و در واقع می تواند کیفیت لبه را کاهش دهد. نقطه شیرین بسته به درجه متفاوت است، بنابراین آزمایش با مواد خاص و مجموعه پانچ و قالب برای پرس هیدرولیک یا پرس مکانیکی ارزش سرمایه گذاری را دارد.
کلیرنس و رابطه آن با پانچ لایف
ترخیص کالا فقط بر کیفیت قطعه تأثیر نمی گذارد. مستقیماً تعیین میکند که فلز شما با چه سرعتی فرسوده میشود.
فاصله ناکافی پانچ را مجبور می کند در هر ضربه محکم تر کار کند. این ماده در برابر جدایی طولانیتر مقاومت میکند، نیروهای جداکننده بالا میروند و لبه برش در هر چرخه تماس سایشی بیشتری را تحمل میکند. تحقیقات تأیید میکند که فاصلههای برشی کوچک به نیروهای پانچ بیشتری نیاز دارند و باعث سایش بیشتر پانچ در اثر سایش میشوند. در موارد شدید، فشردگی جانبی روی بدنه پانچ میتواند باعث ایجاد ترکخوردگی یا بریدگی در لبه برش شود، بهویژه در مواد با استحکام بالا که شکاف باریک باعث ایجاد تنشهای خمشی در حاشیه پانچ میشود.
فاصله بیش از حد فشار مکانیکی روی ابزار را کاهش می دهد. پانچ با اصطکاک کمتری وارد و خارج می شود و نیروی سلب کاهش می یابد. این به نظر می رسد یک پیروزی برای عمر ابزار باشد، و همینطور است، اما به قیمت کیفیت قطعه تمام می شود. سوراخهای بزرگتر، واژگونی بیشتر و کاهش شکلپذیری لبه به این معنی است که ممکن است در فواصل تیز کردن مجدد صرفهجویی کنید، اما در نرخهای ضایعات و عملیاتهای ثانویه سوراخزدایی ضرر کنید. هزینه خالص اغلب بیشتر به پایان می رسد.
در اینجا چیزی است که بسیاری از مغازه ها نادیده می گیرند: ترخیص کالا فقط یک عدد روی چاپ نیست. این یک وضعیت دینامیکی است که تحت بار تغییر می کند. حتی یک پانچ و مجموعه قالب ورق فلزی کاملاً آسیاب شده در صورتی که سیستم پرس و قالب دارای گندهای فرسوده، تکیه گاه های منحرف یا پین های راهنما نامرتب باشد، فاصله مورد نظر خود را از دست می دهد. بارهای بیشتر مورد نیاز برای برش مواد قوی تر باعث ایجاد انحراف اضافی در قالب ها و تجهیزات پردازش می شود و به طور بالقوه فاصله های اندازه گیری شده در شرایط ایستا را هنگامی که سیستم تحت بار کاری قرار می گیرد تغییر می دهد. پرس که برای فولاد نرم با وزن 40 تن تراز شده است ممکن است به اندازه 80 تن در AHSS جابجا شود تا تنظیمات ترخیص شما را کاملاً باطل کند.
این بدان معناست که حفظ مجوز صحیح یک نظم و انضباط مداوم است، نه یک کار راهاندازی یک بار-. بررسیهای دورهای همترازی پرس، اندازهگیری سایش بر روی اجزای راهنما، و نظارت بر ظاهر برش{2}}در شرایط تولید، همگی به این موضوع بازمیگردند که آیا فاصله شما همچنان در همان جایی است که تنظیم کردهاید. وقتی کیفیت لبه شروع به تغییر می کند، علت اصلی اغلب فرسودگی منگنه نیست. تراز پرس و قالب در زیر آن جابجا میشود و بیصدا فاصلهای را تغییر میدهد که هر چیز دیگری به آن بستگی دارد.
تخریب فاصله و رانش تراز اغلب به صورت شکست پانچ ظاهر می شود. بریدگی هایی که به نظر مشکلی در مواد به نظر می رسند، خراش هایی که به نظر می رسد مشکل پوشش هستند، یا شکستگی هایی که به نظر یک نقص طراحی به نظر می رسند، همگی می توانند به یک مشکل ترخیص کالا که به تدریج طی هزاران بازدید ایجاد شده است، بازگردد. تشخیص علت اصلی واقعی از علامت چیزی است که تعمیر و نگهداری قالب واکنشی را از یک رویکرد سیستماتیک برای افزایش طول عمر جدا می کند.
حالت های شکست پانچ و تحلیل علت ریشه ای
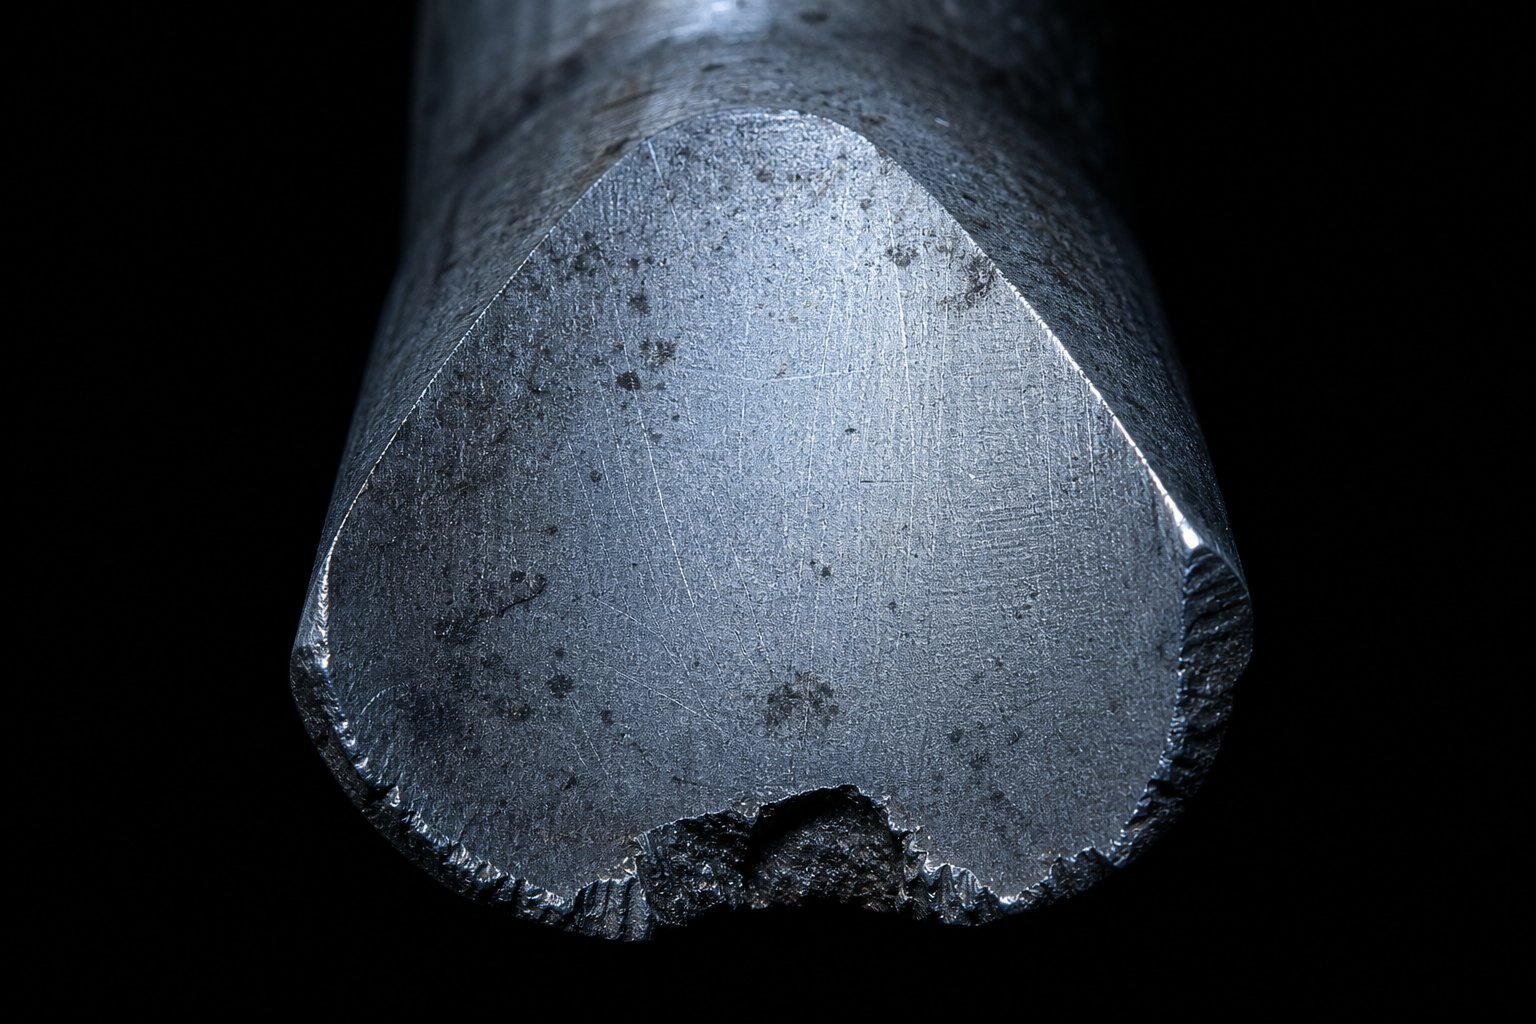
مشتی که از کار می افتد به ندرت دلیل مشخص و واضحی برای شما به ارمغان می آورد. لبه تراشهای که در حین کشیدن قالب پیدا میکنید میتواند ناشی از فولاد نامناسب، فاصله محکم، پرس نامناسب، یا هر سه با هم در طول هزاران چرخه باشد. پرش به قابل مشاهده ترین علامت و تعویض ابزار بدون بررسی بیشتر تضمین می کند که جایگزینی نیز به همان شیوه شکست خواهد خورد. چیزی که مهندسان ابزارسازی به آن نیاز دارند، یک رویکرد تشخیصی ساختاریافته است که آنچه را که روی پانچ می بینند به چیزی که واقعاً باعث آن شده است، متصل می کند.
حالت های متداول خرابی پانچ
هر خرابی که در دستگاه پانچ فلزی با آن مواجه می شوید در یکی از این دسته بندی ها قرار می گیرد. تشخیص اینکه کدام حالت موجود است، بررسی علت اصلی شما را فوراً محدود می کند:
- براده برداری- شکستگی های کوچک در امتداد لبه برش، اغلب هلالی-شکل. این رایجترین-شکست در مراحل اولیه در قالبهای پرس پانچ با مواد با استحکام بالا است. این نشان می دهد که پانچ فاقد چقرمگی کافی برای بار است، یا اینکه ناهماهنگی باعث تمرکز تنش در یک بخش از محیط می شود. ناهماهنگی بین پانچ و قالب بارگذاری نامتقارن ایجاد می کند که باعث ایجاد بریدگی در سمت پر بار می شود.
- گند زدن- مواد قطعه کار از طریق سایش چسب به سطح پانچ منتقل میشود و به آن میچسبد. بر روی پانچ فیس و زمین لکه های انباشته شده، امتیازدهی یا خشن خواهید دید. گالینگ به ویژه هنگام مهر زنی فولاد ضد زنگ و آلومینیوم بسیار تهاجمی است، جایی که لایه اکسید قطعه کار در حین برش شکسته می شود و فلز تازه و واکنش پذیری را که تحت فشار به سطح ابزار جوش می دهد، در معرض دید قرار می دهد.
- شکستگی- شکستگی فاجعهبار که در آن پانچ میچپد، معمولاً در یک انتقال مقطعی- یا در نقطهای با طول بیش از حد پشتیبانی نشده. هنگامی که پانچ با مواد بسیار سخت یا ضخیم فراتر از ظرفیت خود مواجه می شود یا زمانی که پانچ و قالب کاملاً نامرتب هستند، شکست فشاری می تواند کل انتهای کار پانچ را بشکند.
- سایش ساینده- گرد شدن تدریجی و یکنواخت لبه برش ناشی از ذرات سخت در قطعه کار یا مواد ساینده در سطح ورق. برخلاف براده برداری، سایش ساینده به طور قابل پیش بینی پیشرفت می کند و می توان آن را از طریق بازرسی دوره ای لبه ردیابی کرد. این حالت شکست غالب در دستگاه پانچ فلز است که HSLA یا فولادهای پوشش داده شده را با سرعت متوسط اجرا می کند.
- قارچ زایی- سر پانچ در اثر ضربه مکرر به صفحه پشتی یا نگهدارنده تغییر شکل میدهد و به سمت بیرون پخش میشود. این زمانی اتفاق میافتد که پانچ کاملاً قرار نگیرد، وقتی صفحه پشتی خیلی نرم است، یا زمانی کهمهره کوپلینگ شل می شود و امکان تماس ناهموار ساقه را فراهم می کند. یک سر قارچ می تواند در نگهدارنده گیر کند و حذف پانچ را دشوار یا خطرناک کند.
- اسلگ کشیدن- اسلگ در حین جمع شدن به صفحه پانچ میچسبد و با ابزار به عقب برمیگردد. در ضربه بعدی، حلزون بین پانچ و نوار وارد میشود و باعث ضربهای به ضخامت مضاعف-میشود که میتواند به قالب آسیب برساند، قسمت بعدی را فرو کند یا خود پانچ را ترک کند. طول ناکافی زمین، خلاء ضعیف-ویژگی های شکست، یا ابزار مغناطیسی مقصر معمول هستند.
چارچوب تشخیص علت ریشه ای
هنگامی که یک پانچ آسیب دیده را از قالب بیرون می آورید، شکست قابل مشاهده به شما می گوید که چه اتفاقی افتاده است. جدول زیر این مشاهدات را نشان می دهد که چرا اتفاق افتاده است و چه اقدامات اصلاحی در واقع به جای جایگزینی علامت، مشکل را برطرف می کند. این چارچوب اعمال میشود، چه در حال اجرای یک-پرس پانچ ایستگاهی یا یک قالب{3}}پیشروی با سرعت بالا در خط پرس پانچ باشید.
| حالت شکست | علل اولیه | اقدامات اصلاحی |
|---|---|---|
| براده برداری | چقرمگی ناکافی برای استحکام قطعه کار؛ فاصله تنگ که باعث برش ثانویه می شود. مشت زدن-به-مرگ ناهمترازی؛ عملیات حرارتی نامناسب باعث ایجاد آستنیت شکننده می شود | تغییر به درجه فولاد سخت تر (A2 یا S7)؛ افزایش ترخیص کالا از گمرک به محدوده توصیه شده؛ بررسی تراز با نشانگر؛ مجدداً-محو کنید یا با پانچ گرما مناسب جایگزین کنید |
| گند زدن | عدم روانکاری در قسمت پانچ-رابط قطعه کار. سطح پانچ بیش از حد ناصاف؛ مواد قطعه کار واکنشی (ضد زنگ، آلومینیوم)؛ فاصله ناکافی که گرمای اضافی تولید می کند | پوشش TiCN یا AlCrN را اعمال کنید. مساحت زمین پانچ پولیش; بهبود تحویل روغن کاری؛ افزایش فاصله برای کاهش تجمع گرمای اصطکاکی |
| شکستگی | طول پانچ بیش از حد پشتیبانی نشده (نسبت طول-به-قطر خیلی زیاد)؛ اضافه بار از مواد اشتباه یا دو ضربه-. ناهماهنگی کامل؛ سختی خیلی زیاد بدون چقرمگی | طول بدون پشتیبانی را با نوار برنده هدایت شونده کاهش دهید. بررسی ظرفیت تناژ؛ پانچ و مرگ را مجدداً مرتب کنید. فولاد ضد ضربه{0}برای کاربردهای سنگین را انتخاب کنید |
| سایش ساینده | قطعه کار سخت تر یا ساینده تر از سطح پانچ. بدون پوشش در پانچ در حال اجرا سهام ساینده. ضربات بیش از حد بین فواصل تیز کردن | ارتقاء به درجه فولاد PM یا اضافه کردن پوشش PVD. کاهش فواصل تیز کردن؛ بررسی کنید که سختی قطعه کار با مشخصات ابزار اصلی مطابقت دارد |
| قارچ زایی | پانچ به طور کامل در نگهدارنده قرار نگرفته است. صفحه پشتی نرم تر از سر پانچ. اتصال شل یا بست که امکان چرخش ضربه را فراهم می کند. سختی سر خیلی کم | بررسی عمق کامل صندلی؛ استفاده از صفحه پشتی سخت شده مطابق یا بیش از سختی سر پانچ. مهره کوپلینگ را به طور مرتب سفت و بازرسی کنید |
| اسلگ کشیدن | طول زمین برای ضخامت مواد بسیار کوتاه است. بدون خلاء-ویژگی شکستن (پایه فنری، انفجار هوا)؛ پانچ مغناطیسی پس از سنگ زنی؛ فاصله تنگ ایجاد اثر مکش | زمین را به 1-3 برابر ضخامت مواد افزایش دهید. پین اجکتور یا انفجار هوا را به صورت پانچ اضافه کنید. بعد از هر تیز کردن، مغناطیس زدایی کنید. اگر در محدوده تحمل باشد کمی فاصله را باز کنید |
توجه داشته باشید که چندین حالت خرابی علل ریشه ای همپوشانی دارند. فاصله تنگ در براده برداری، گاز دادن و کشیدن راب ظاهر می شود. ناهماهنگی باعث بریدگی، شکستگی و سایش ناهموار می شود. این بدان معنی است که یک مشکل اساسی در تنظیم مطبوعات یا قالب اغلب علائم متعددی را به طور همزمان ایجاد می کند. اگر در یک قالب میبینید که یک مشت بریده میشود و روی یک مشت مجاور هم گاز میریزد، آنها را به عنوان مشکلات جداگانه تلقی نکنید. به دنبال علت اصلی مشترک باشید، که غالباً تراز فشار یا جابجایی فاصله است که بر کل ابزار تأثیر می گذارد.
چگونه طراحی پانچ از نقص کیفیت جلوگیری می کند
وضعیت پانچ فقط یک نگرانی تعمیر و نگهداری نیست. این یک متغیر کنترل کیفیت است که مستقیماً روی قطعات تمام شده نشان داده می شود. هر نقص در صفحه پانچ یک نقص مربوط به قطعه مهر شده دارد:
- لبه های برش فرسودهبر روی هر سوراخ یا کانتوری که پانچ ایجاد می کند، ارتفاع سوراخ افزایش می یابد. همانطور کهفابریکاتور یادداشت می کند، هنگامی که یک چرخش به وضوح بزرگتر روی لبه سوراخ شده ظاهر می شود، زمان تیز کردن است. فرزهای بالاتر از حد مجاز، تداخل مونتاژ، خطرات ایمنی در حین جابجایی قطعات، و خرابی در عملیات جوشکاری یا آبکاری پایین دست ایجاد می کنند.
- مشت های خرد شدهاندازه سوراخ های ناسازگار تولید می کند. مواد لبه از دست رفته یک منطقه محلی ایجاد می کند که در آن برش به درستی آغاز نمی شود و منجر به هندسه سوراخ نامنظم و پروفیل های لبه ناهموار می شود. قطعات ممکن است بازرسی اولیه را پشت سر بگذارند، اما زمانی که اتصال بست غیرقابل پیش بینی می شود، در مونتاژ مشکل ایجاد می کند.
- مشت های گندهایجاد سوراخ هایی با سطوح داخلی ناهموار و لکه دار شدن مواد. مواد ساخته شده روی صفحه پانچ به طور موثری قطر و هندسه پانچ را با هر ضربه تغییر می دهد و دریفت کیفیتی پیشرونده ایجاد می کند که گرفتن آن بدون بازرسی منظم دشوار است.
- اسلگ کشیدنهنگامی که راب حمل شده به قسمت بعدی فشار داده می شود، بر روی سطح ورق فرورفتگی ایجاد می کند. همچنین می تواند به صفحه قالب آسیب برساند و باعث خرابی های آبشاری در چندین ایستگاه در یک ابزار پیشرونده شود.
این ارتباط بین وضعیت پانچ و کیفیت قطعه به همین دلیل است که نظارت باید در ایستگاه پانچ دستگاه اتفاق بیفتد، نه فقط در بازرسی نهایی. تا زمانی که یک نقص کیفیت به انتهای خط برسد، صدها یا هزاران قطعه ناسازگار ممکن است در سطل زباله باشند. پرسهای پانچ که با حجم بالا تولید میشوند-بیشترین بهره را از رویکردهای نظارت بر فرآیند میبرند: ردیابی روند ارتفاع سوراخها، بازرسی رابها برای وجود علامتهای برشی دوبل-و اندازهگیری نمونههای قطر سوراخ در فواصل زمانی منظم. وقتی این نشانگرها جابهجا میشوند، پانچ به شما میگوید چیزی تغییر کرده است، خواه ساییدگی، هم ترازی یا جابجایی فاصله باشد.
تشخیص زودهنگام حالتهای شکست به جای انتظار برای شکست فاجعهبار، اقتصاد را تغییر میدهد. پانچ که در اولین نشانه سایش لبه تیز می شود، چند هزارم مواد را در هر آسیاب از دست می دهد و به سرعت به خدمت باز می گردد. یک ضربه پانچ تا تخریب تمام طول کار خود را از دست می دهد و ممکن است به اجزای قالب مجاور در هنگام خروج آسیب برساند. بخش بعدی دقیقاً زمان و نحوه تیز کردن، بازرسی و جایگزینی پانچها را برای جلوگیری از رسیدن حالتهای خرابی به مرحله فاجعهبار پوشش میدهد.
بهترین روشهای نگهداری و تیز کردن مجدد برای مشتها و قالبها
یک پانچ با یک ضربه از تیز به شکسته نمی شود. به تدریج تخریب می شود و پنجره بین "هنوز تمیز کردن" و "تولید ضایعات" جایی است که تعمیر و نگهداری هزینه خود را دارد. مشکل این است که بیشتر مغازه ها خیلی دیر تیز می شوند. آنها منتظر میمانند تا سوراخها مشخص شوند، قطعات بازرسی نمیشوند، یا صدای مطبوعات متفاوت باشد. در آن مرحله، لبه به خوبی از مرحله بازیابی آسان- ساییده شده است، و هر خرد کردن مجدد مواد بسیار بیشتری از آنچه باید حذف میکند.
چه زمانی و چگونه مشت ها را دوباره تیز کنیم
ماشه برای تیز کردن مجدد شکست فاجعه بار نیست. این اولین افزایش قابل اندازه گیری ارتفاع سوراخ در قطعات مهر شده شما است. Mate هنگام سایش لبههای برش تا شعاع 0.01{5}} اینچ (0.25 میلیمتر) تیز کردن را توصیه میکند. در آن نقطه، یک لمس سبک لبه را با حداقل از دست دادن مواد بازیابی می کند. آسیاب های سبک مکرر به طور مداوم از آسیاب های سنگین غیر معمول بهتر عمل می کنند زیرا هندسه برش را به نمایه طراحی شده نزدیک تر می کنند و حذف تجمعی مواد را در طول عمر ابزار کاهش می دهند.
روش تیز کردن مجدد خود ساده است اما مستلزم نظم و انضباط است:
- پانچ را به صورت مربع در یک بلوک V{0}}روی چاک مغناطیسی یک آسیاب سطحی محکم کنید.
- فقط حذف کنید0.001 تا 0.002 اینچ (0.03 تا 0.05 میلی متر) در هر گذر، تکرار کنید تا تیز شود. کل حذف در هر جلسه معمولاً 0.005 تا 0.010 اینچ است.
- از چرخ اکسید آلومینیوم باند منجمد شده، محدوده سختی D تا J، اندازه دانه 46 تا 60 استفاده کنید.
- خنک کننده را سخاوتمندانه و تا حد ممکن نزدیک به نقطه تماس اعمال کنید. گرمای بیش از حد سختی را از بین می برد و می تواند ترک های سطحی را ایجاد کند که نامرئی هستند اما از نظر ساختاری ویرانگر هستند. تغییر رنگ تیره پس از سنگ زنی نشان دهنده آسیبی است که فراتر از سطح است و ابزار به جای استفاده مجدد باید تعویض شود.
- پس از آسیاب کردن، لبه های برش را به آرامی با سنگ روغن سنگ بزنید تا شعاع 0.001 تا 0.002{3}}اینچ باقی بماند. این شعاع کوچک تنش را در لبه توزیع می کند و پوسته پوسته شدن را که باعث کدر شدن مجدد سریع پانچ های ورق فلزی تازه آسیاب شده می شود، کاهش می دهد.
- پانچ را غیر مغناطیس کنید و قبل از بازگرداندن آن به سرویس یا نگهداری، یک پوشش روغنی سبک برای جلوگیری از خوردگی اعمال کنید.
کل کمک هزینه تیز کردن به طول پانچ اصلی و مصرف زمین بستگی دارد. هنگامی که سنگ زنی انباشته موادی را به اندازه یا بیشتر از طول زمین طراحی شده حذف می کند، پانچ دیگر نمی تواند راب ها را به درستی نگه دارد و باید بازنشسته شود. برای یک ابزار پانچ ورق فلزی معمولی با زمینی بین 1 تا 3 برابر ضخامت مواد، این به معنای ردیابی هر جلسه آسیاب و ثبت حذف تجمعی است.
معیارهای بازرسی و جایگزینی
تیز کردن مجدد ابزار پانچ فلز را در خدمت نگه می دارد، اما آنها را جاودانه نمی کند. یک پانچ خوب-نگهداری می تواند باشد15 تا 20 بار قبل از تعویض مجدد آسیاب کنید، اما هر چرخه باید بر اساس معیارهای پذیرش واضح تأیید شود. در اینجا چیزی است که باید بعد از هر بار خرد کردن مجدد و در فواصل منظم در طول دوره های تولید بررسی شود:
- وضعیت لبه- با بزرگنمایی (حداقل 10 برابر) بررسی کنید. به دنبال ریزتراشه ها، الگوهای سایش ناهموار یا علائم سوختگی ساینده باشید که نشان دهنده آسیب زیرسطحی است.
- اندازه گیری قطر- از یک گیج یا میکرومتر go/no-برای تأیید اینکه پانچ همچنان در محدوده تحمل قرار دارد استفاده کنید. اگر چیدمان آسیاب کاملاً مربعی نباشد، آسیاب مجدد تجمعی میتواند قطر مؤثر را به طرز ماهرانهای کاهش دهد.
- تأیید طول- طول کلی را اندازهگیری کنید و با مشخصات اصلی منهای سابقه آسیاب مستند مقایسه کنید. طول، ارتفاع بسته را تعیین میکند و بر زمانبندی در قالبهای پیشرونده که در آن پینهای پانچ و سایر اجزا در موقعیتهای دقیق تعامل دارند، تأثیر میگذارد.
- پرداخت سطح- زمین و صورت باید صاف و عاری از علامت گذاری یا چسبندگی باشد. سطوح ناهموار باعث ایجاد زخم و کشش راز می شود.
- وضعیت سر- رشد قارچ، ترک، یا تغییر شکل ناشی از ضربه های مکرر به صفحه پشتی را بررسی کنید.
پانچ را در صورت اعمال هر یک از این شرایط تعویض کنید: سنگ زنی انباشته تمام طول زمین را مصرف کرده است، براده برداری فراتر از ناحیه لبه مستقیم به بدنه پانچ گسترش می یابد، قطر خارج از نوار تحمل برای مشخصات سوراخ است، یا آسیب سر مانع از نشستن مناسب در نگهدارنده می شود. سعی نکنید یک ابزار مرزی را برای "فقط چند ضربه دیگر" نجات دهید. پانچ ناموفق که در قالب شکسته می شود هزینه ای بسیار بیشتر از جایگزینی برنامه ریزی شده در زمان خرابی و آسیب جانبی دارد.
شیوه های نگهداری و جابجایی
زمانی که مشتها در بیرون از قالب سپری میشوند، بیش از آن چیزی است که اکثر مغازهها متوجه میشوند. یک پانچ افتاده تقریباً در لبه برش آسیب می بیند، حتی اگر ضربه با چشم غیر مسلح قابل مشاهده نباشد. ذخیره سازی بی دقت در جایی که ابزارها با یکدیگر تماس پیدا می کنند، لبه هایی را ایجاد می کند که باعث ایجاد بریدگی در زیر بار می شود.
پانچ ها را در لوله های محافظ جداگانه با فوم، پنبه یا موم نگهداری کنیدبرای دست نخورده نگه داشتن دقیق-لبه های زمین. هرگز انتهای برش را در جایی نگهداری نکنید که وزن ابزار به تیزترین ویژگی آن بستگی دارد. هر لوله یا شکاف را با شناسه پانچ، قطر جریان، و شمارش دوباره سنگ زنی برچسب بزنید تا هر کسی که ابزاری را از موجودی بیرون می کشد، دقیقا بداند که با چه چیزی کار می کند.
برای مغازههایی که از مجموعه ابزار پانچ کامل با اندازهها و هندسههای متعدد استفاده میکنند، ذخیرهسازی سازمانیافته برای خانهداری نیست. تضمین کیفیت است. یک پانچ با برچسب اشتباه نصب شده در ایستگاه اشتباه باعث ایجاد مشکلات ترخیص، خطاهای ابعادی و آسیب احتمالی قالب در اولین ضربه می شود. سیستم ذخیره سازی خود را با یک گزارش ساده جفت کنید که هر ابزار را از جدید تا بازنشستگی ردیابی می کند.
تعمیر و نگهداری باعث می شود ضربات انفرادی اجرا شوند. اما سوال گسترده تر، انتخاب ترکیب مناسب از نوع پانچ، مواد، هندسه، و پوشش برای یک کاربرد خاص، چیزی است که تعیین می کند که آیا فواصل نگهداری شما در ده ها هزار ضربه یا صدها هزار ضربه اندازه گیری می شود.
انتخاب پانچ مناسب برای برنامه قالب مهر زنی فلزی شما
هر بخش از این مقاله به یک نتیجه اشاره دارد: عملکرد پانچ توسط یک متغیر واحد کنترل نمی شود. درجه فولاد مهم است، اما نه جدا از هندسه. پوشش ها عمر را افزایش می دهند، اما اگر پاکسازی اشتباه باشد نه. تعمیر و نگهداری کیفیت را حفظ می کند، اما نه اگر طرح اصلی با قطعه کار مطابقت نداشته باشد. راه حل واقعی برای سایش زودرس یک فرآیند انتخاب سیستماتیک است که همه این عوامل را با هم، به ترتیب، قبل از فرود آمدن اولین ضربه بر روی پرس قالب محاسبه می کند.
متغیرهای تصمیم برای انتخاب پانچ
هنگام تعیین یک پانچ جدید یا عیب یابی یک پانچ با عملکرد ضعیف، این متغیرها را به ترتیب بررسی کنید. هر مرحله زمینه را محدود می کند و بر تصمیم قبلی استوار می شود:
- نوع عملیات را مشخص کنید.آیا پانچ برش (سوراخ کردن، خالی کردن، بریدگی) یا شکل دهی (خم شدن، کشیدن، سکه زدن) است؟ عملیات برش نیازمند لبههای تیز و فولادهای مقاوم{0}}است. عملیات شکل دهی به چقرمگی و پرداخت سطح اولویت دارد.
- مواد و ضخامت قطعه کار را مشخص کنید.آلومینیوم نرم در 0.5 میلی متر و فولاد مارتنزیتی 1400 مگاپاسکال در 1.5 میلی متر خواسته های کاملاً متفاوتی را بر ابزار مهر زنی فلز تحمیل می کند. استحکام و سایندگی مواد حداقل درجه فولاد و اجباری یا اختیاری بودن پوشش را تعیین می کند.
- ترخیص مورد نیاز را تعیین کنیداز دستورالعملهای خاص{0}}مواد در بخشهای قبلی به عنوان نقطه شروع استفاده کنید. تحمل جزئی، کیفیت لبه مورد نظر و سفتی فشار را در نظر بگیرید. تلورانس های سخت تر در اندازه سوراخ ها به سمت فاصله های تنگ تر می روند اما استرس ابزار را افزایش می دهند.
- درجه مواد پانچ را انتخاب کنید.ابتدا الزامات چقرمگی را مطابقت دهید، سپس مقاومت سایش را اضافه کنید. D2 برای کارهای عمومی، S7 برای شوک، نمرات PM برای صفحات ساینده یا استحکام بالا-. بگذارید قطعه کار فولاد را دیکته کند، نه بودجه را به تنهایی.
- هندسه و سبک نقطه را بر اساس نیازهای نیرو و کیفیت انتخاب کنید.-صفحه صاف برای تقارن{1}} سوراخ های بحرانی. تکی-برشی یا سقفی-برای پرسهای نیرو-محدود یا مواد با استحکام-بالا. طول زمین و باریکه پشت را بر اساس ضخامت مواد و نیازهای نگهدارنده{8}} تنظیم کنید.
- پوشش را بر اساس حالت شکست مورد انتظار ارزیابی کنید.اگر خطر اولیه تلخ است، TiCN یا AlCrN را انتخاب کنید. اگر سایش ساینده غالب باشد، TiN یا TiAlN. اگر هیچ حالت شکست منفرد غالب نباشد، یک-Tin همه منظوره در 4-5 میکرومتر یک خط پایه صحیح است.
این دنباله کار می کند چه در حال تعیین یک پانچ کاتالوگ استاندارد برای قالب دستگاه پرس ساده یا مهندسی یک پانچ قالب سفارشی برای یک ابزار پیشرفته پیشرفته باشید. منطق ثابت می ماند. آنچه تغییر می کند پیچیدگی هر پاسخ است.
کار با متخصصان قالب بندی سفارشی
پانچ های استاندارد کاتالوگ سهم بزرگی از کار تولید را انجام می دهند. اما وقتی هندسهها پیچیده میشوند، تلورانسها کمتر از محدوده استاندارد میشوند، یا مواد قطعه کار به قلمرو پیشرفته-استحکام بالا فشار میآورند، ابزارهای قفسه به محدودیتهای خود میرسند. اینجاست که متخصصان قالبهای فلزی سفارشی ضروری میشوند.
چه چیزی یک شریک ابزار توانمند را از یک تامین کننده قطعات جدا می کند؟ به دنبال این قابلیت ها باشید:
- تخصص در سطح سیستم-- توانایی طراحی نه فقط پانچ، بلکه کل ساختار قالب: فاصلهها، جریان مواد، نیروهای جداسازی، و کنترل سوراخها به عنوان یک سیستم یکپارچه.
- پشتیبانی کامل از چرخه حیات- راهنمایی از طراحی اولیه از طریق بهینهسازی تولید و توصیههای تعمیر و نگهداری، نه فقط تحویل یک جزء نهایی.
- دانش مواد و فرآیند- با مواد خاص قطعه کار و حجم تولید در عملیات خود، از جمله راه حل های پانچ قالب سفارشی برای پروفایل های غیر استاندارد-تجربه کنید.
برای مهندسانی که محتوای فنی این مقاله را بررسی کرده اند و برای اجرا به یک شریک نیاز دارند،YICHENراه حل های قالب بندی سفارشی را ارائه می دهد که طراحی پانچ، ساختار قالب، بهینه سازی ترخیص و جریان مواد را پوشش می دهد. اولین رویکرد مهندسی-آنها به جای اجزای مجزا، به سیستم کامل می پردازد، که دقیقاً همان طرز فکری است که این مقاله برای آن ایجاد کرده است.
تمایز کلیدی بین تولیدکنندگان پانچ و قالب که نتایج را ارائه میدهند و آنهایی که به سادگی سفارشات را تکمیل میکنند این است که آیا پانچ را به عنوان یک قطعه مستقل در نظر میگیرند یا به عنوان یک عنصر در یک سیستم که باید با هم کار کنند. بهترین شرکا مفروضات شما را به چالش می کشند، انتخاب های ترخیص شما را تایید می کنند و ترکیبات فولاد و پوشش را بر اساس داده های میدانی خود از برنامه های مشابه توصیه می کنند.
قرار دادن آن همه با هم
اگر یک اصل وجود داشته باشد که هر بخش از این مقاله را به هم مرتبط می کند، این است:
عملکرد پانچ یک نتیجه سیستم است. مواد، هندسه، ترخیص، پوشش، وضعیت پرس، و شیوه های نگهداری به طور مداوم در تعامل هستند. بهینه سازی یک متغیر در حالی که بقیه متغیرها را نادیده می گیرد در بهترین حالت بازدهی کاهش می یابد و در بدترین حالت شکست را تسریع می کند. راه حل واقعی برای سایش زودرس هرگز یک تغییر واحد نیست. داره کل سیستم رو درست میکنه
چه در حال اجرای یک پرس قالب ساده یک-ایستگاهی یا یک ابزار مترقی 30 ایستگاهی باشید، فیزیک تغییر نمی کند. پانچ وارد مواد می شود، شکستگی شروع می شود، و هر چیزی که در بالادست مشخص کردید تعیین می کند که آیا شکستگی یک قطعه تمیز ایجاد می کند یا یک مشکل کیفیت. روی متغیرها به طور سیستماتیک کار کنید، زمانی که برنامه ایجاب می کند با متخصصان شریک شوید و نگهداری پانچ را به عنوان یک تابع کیفیت به جای یک پاسخ خرابی در نظر بگیرید. به این ترتیب است که ضربه زدن به دای پانچ ها خیلی سریع پوشیده نمی شود و عمر ابزاری را که برنامه تولید شما واقعاً به آن نیاز دارد، ارائه می دهد.
سوالات متداول در مورد ضربه زدن به دای پانچ
1. چه چیزی باعث فرسودگی زودرس پانچ های قالب زنی می شود؟
سایش زودرس پانچ معمولاً از چندین عامل متقابل ناشی می شود تا یک علت واحد. متداول ترین عوامل شامل ضربه زدن نادرست-برای-ترخیص قالب (به ویژه خیلی سفت)، فولاد ابزار نامناسب برای مواد قطعه کار، عملیات حرارتی نامناسب باقی ماندن آستنیت شکننده، ناهماهنگی فشار که بارگذاری ناهموار ایجاد میکند و انتظار طولانی مدت بین چرخههای تیز کردن مجدد میباشد. پرداختن به سایش پانچ نیازمند یک رویکرد سطح{4} سیستمی است که انتخاب مواد، هندسه، فاصله، پوشش و شرایط پرس را با هم ارزیابی میکند. متخصصان قالب سفارشی مانند YICHEN میتوانند به مهندسان کمک کنند تا این متغیرها را بهعنوان یک سیستم یکپارچه بهینه کنند نه اینکه هر کدام را بهصورت مجزا بررسی کنند.
2. چگونه می توانم فاصله مناسب برای ست پانچ و قالب خود را انتخاب کنم؟
انتخاب ترخیص در درجه اول به مواد و ضخامت قطعه کار بستگی دارد. با این دستورالعملها شروع کنید: فولاد ملایم با 5-8٪ ضخامت مواد، فولاد ضد زنگ در 6-10٪، آلومینیوم در 3-5٪، مس و برنج در 3-6٪، و فولادهای با استحکام بالا در 8-12٪. اینها نقاط شروعی هستند که باید بر اساس الزامات تحمل قطعه، کیفیت لبه مورد نظر و استحکام پرس تنظیم شوند. به یاد داشته باشید که ترخیص کالا تحت بار پویا است. انحراف پرس، گیره های فرسوده، و پین های راهنما نامرتب همگی می توانند فاصله موثر شما را نسبت به آنچه به صورت ایستا اندازه گیری می شود، تغییر دهند، به ویژه در هنگام مهر زنی درجه های AHSS در تناژهای بالاتر.
3. بهترین فولاد ابزار برای مهر زنی دایک پانچ چیست؟
بهترین فولاد واحد وجود ندارد زیرا انتخاب صحیح به مواد قطعه کار و نوع عملکرد شما بستگی دارد. D2 کار همه منظوره-برای مهر زنی فولاد ملایم در 54-61 HRC است. A2 چقرمگی بهتری را برای ضربه های طولانی و بارهای شوک متوسط ارائه می دهد. S7 در جاهایی که مقاومت در برابر ضربه مهمتر است، عملیات خالی کردن سنگین را انجام میدهد. M2{11}}فولاد با سرعت بالا برای عملیاتهای با سرعت بالا که گرمای اصطکاکی تولید میکنند، مناسب است. CPM-10V و سایر گریدهای متالورژی پودر مقاومت در برابر سایش شدید را برای فولادهای ساینده یا پیشرفته با استحکام بالا ارائه می دهند. اصل کلیدی این است که ابتدا الزامات چقرمگی را برآورده کنید، سپس مقاومت در برابر سایش را از طریق پوشش ها یا عملیات سطح اضافه کنید.
4. هر چند وقت یکبار باید پانچ های قالب زنی دوباره تیز شوند؟
هنگام سایش لبه های برش تا شعاع 0.01-اینچ (0.25 میلی متر) دوباره تیز کنید، که معمولاً به عنوان اولین افزایش قابل اندازه گیری در ارتفاع سوراخ در قطعات مهر شده نشان می دهد. منتظر آسیب قابل مشاهده یا شکست فاجعه بار نباشید. در طول تیز کردن، برای جلوگیری از آسیب حرارتی، تنها 0.001 تا 0.002 اینچ در هر پاس آسیاب را با خنک کننده سخاوتمندانه بردارید. پانچ که به خوبی نگهداری شده باشد را می توان 15 تا 20 بار قبل از تعویض مجدد آسیاب کرد. حذف تجمعی مواد را دنبال کنید و پانچ را به محض اینکه کل سنگ زنی از طول زمین طراحی شده بیشتر شد، بازنشسته کنید، زیرا دیگر نمی تواند راب ها را به درستی فراتر از آن نقطه نگه دارد.
5. آیا پوشش های PVD واقعا عمر پانچ را در قالب های مهر زنی افزایش می دهد؟
بله، اما فقط زمانی که اصول اساسی ابزار درست باشد. پوششهای PVD مانند TiN، TiCN، AlCrN و TiAlN اصطکاک را کاهش میدهند، در برابر برداشتن مواد مقاومت میکنند و سایش را کند میکنند. موارد مستند شده بهبودهایی را از 10000 تا 250000 قطعه با پوشش های بهینه نشان می دهد. با این حال، پوشش ها به جای جبران تصمیمات بد، تصمیمات خوب را چند برابر می کنند. اگر فاصله گذاری اشتباه باشد، تراز قطع شده باشد، یا فولاد پایه نامناسب باشد، پوشش ها تنها تسکین موقتی را ایجاد می کنند. پوشش ها را بر اساس حالت شکست غالب انتخاب کنید: TiCN یا AlCrN برای گالینگ، TiN یا TiAlN برای سایش ساینده، و قلع صیقلی برای ایجاد مواد نرم-.


