


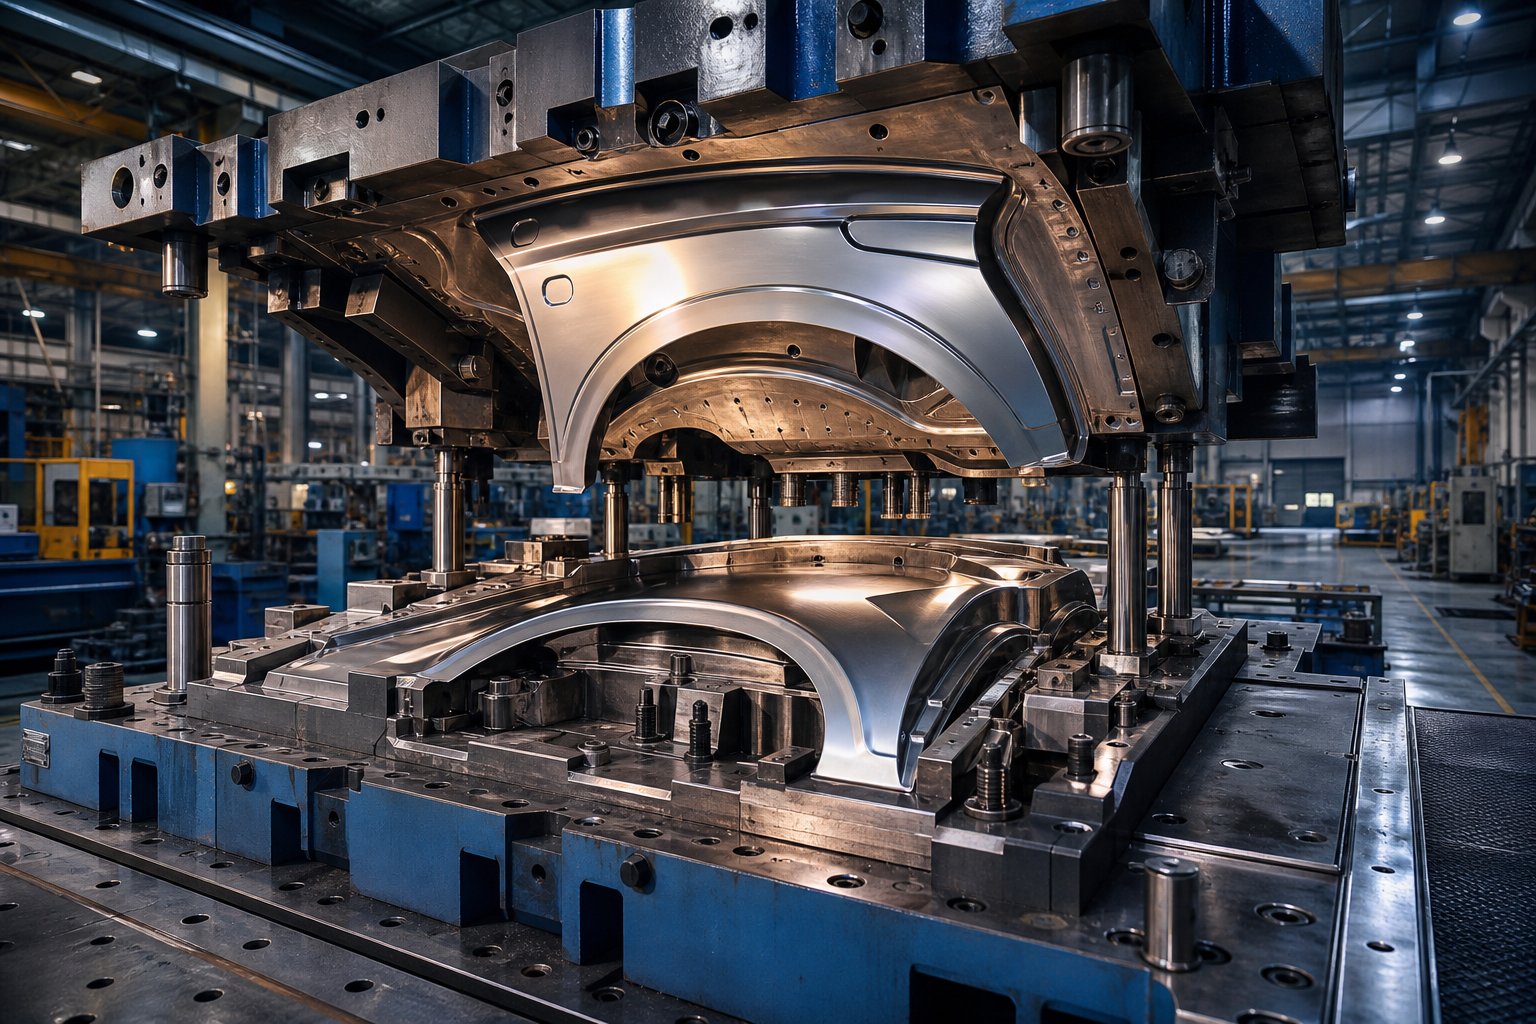
بال ماشین کوبیدن قالب چیست و چرا هزینه آن چقدر است؟
وقتی جستجو می کنیدیک ماشین تخفیف مهر زنی بال ماشینقبل از اینکه بتوانید قیمت منصفانه را ارزیابی کنید، باید دقیقاً بدانید که چه چیزی می خرید. بال ماشین که در انگلیسی آمریکای شمالی گلگیر نامیده می شود، پانل بدنه ای است که روی چرخ جلو یا عقب قوس می دهد. تشکیل آن پانل از ورق فلزی مسطح نیاز به یک قالب مهر زنی فلزی تخصصی دارد که قادر به تولید منحنی های مرکب، خطوط مشخصه تیز، و لبه های لبه دقیق در یک حرکت فشاری یا مجموعه ای از عملیات با توالی محکم است.
قالب مهر زنی بال خودرو یک ابزار دقیق متشکل از اجزای فولادی بالا و پایین منطبق است که برش داده، کشیده و ورق فلزی مسطح را در-پانل گلگیر سه بعدی یک وسیله نقلیه، مطابق با استانداردهای ابعادی سطح و بدنه کلاس A-برش میدهد.
چه چیزی باعث منحصربفرد شدن بال ماشین می شود
بر خلاف قالب های مهر زنی که برای براکت های مسطح یا تقویت کننده های ساختاری استفاده می شود، قالب گلگیر باید عمق کشش عمیق، شکل گیری کشش روی سطوح محدب و انتقال شعاع های محکم را به یکباره مدیریت کند. هندسه پیچیده به این معنی است که سطوح استامپ قالب نیاز به ماشینکاری با کیفیت آینه{1}} دارند و حتی انحرافات جزئی باعث ایجاد موج قابل مشاهده در پانل تمام شده می شود. به همین دلیل است که قالب های مهر زنی خودرو برای پانل های بدنه به طور قابل توجهی بیشتر از قالب های استامپر ساخته شده برای قطعات ساختاری مخفی هزینه دارد.
عملکردهای کلیدی در تولید پنل بدنه خودرو
یک مجموعه قالب کامل بال معمولاً عملیات ترسیم، پیرایش، فلنج زدن و ریستریک را انجام می دهد. طراحی شکل اصلی را تشکیل می دهد، پیرایش مواد اضافی را حذف می کند وفلنجینگ لبه ها را خم می کندبرای ایجاد سطوح اتصال که در آن پانل به بدنه خودرو می پیچد. هر ایستگاه در این فرآیند هزینه ای را به بسته کلی ابزار اضافه می کند.
یک یادداشت سریع اصطلاحات: در ادبیات صنعت، اصطلاحات قالبهای مهر زنی، تمبرهای قالب و حتی قالبهای تزریق را مشاهده میکنید. قالب های مهر زنی و قالب های مهر زنی به همان ابزار ورق فلزی اشاره دارد. یک قالب، به بیان دقیق، مواد مایع یا مذاب را شکل می دهد، در حالی که قالب مهر زنی فلزی تحت فشار فشار، ورق فلز جامد را شکل می دهد. دانستن این تمایز به شما کمک میکند هنگام مقایسه قیمتها از تامینکنندگان مختلف که ابزارهای تخفیف را ارائه میدهند، از سردرگمی جلوگیری کنید.
الزامات فنی پشت این قالبها، از عمق کشش تا تحملهای پرداخت سطح، چیزی است که برچسب قیمت را ایجاد میکند و تعیین میکند که کجا میتوان پسانداز قانونی را پیدا کرد.
الزامات فنی که منجر به قیمت گذاری قالب بال خودرو می شود
هر تخفیف بر روی قالب های مهر زنی فلزی دارای یک طبقه است، نقطه ای که در زیر آن ابزار به سادگی نمی تواند یک پانل بال ماشین قابل قبول تولید کند. درک محل قرارگیری آن کف به شما کمک می کند تا پس انداز واقعی را از گوشه های بریده شده جدا کنید. سه نیاز فنی خط پایه را تعیین میکنند: عمق کشش، درجه پرداخت سطح، و تحمل ابعاد برای تناسب بدن.
ترسیم عمق و پیچیدگی شکل دهی برای هندسه گلگیر
تصور کنید که یک تخته فولادی صاف را روی یک پانچ میکشید که آن را وارد حفرهای به شکل قوس چرخ میکند. این فلز به طور همزمان در منحنی های مرکب کشیده می شود، فشرده می شود و جریان می یابد. یک پنل بال ماشین معمولی به عمق کشش بین 150 میلی متر تا 250 میلی متر نیاز دارد و برخی از طرح های حجاری شده از 300 میلی متر عبور می کنند. این عمق، همراه با شعاع های تنگ در دهانه چرخ و خطوط مشخصه ای که در امتداد بدنه قرار دارند، به این معنی است که قالب های مهر زنی ورق فلزی باید جریان مواد را دقیقاً در هر نقطه کنترل کند.
برای زمینه، یک براکت ساختاری ساده ممکن است تنها به 20 تا 40 میلی متر عمق کشش با حداقل انحنا نیاز داشته باشد. نیروهای شکلدهی، کالیبراسیون فشار نگهدارنده خالی، و تعداد ایستگاههای کشش همگی با عمق مقیاس میشوند. یک کشش عمیقتر به قالبهای فلزی سفارشی قویتر با تناژ پرس بزرگتر، کنترل شعاعهای دقیقتر و اغلب عملیاتهای ضربات اضافی برای رسیدن به هندسه نهایی نیاز دارد. هر یک از این عوامل هزینه را به ابزار مهر زنی فلز اضافه می کند.
استانداردهای سطح و ابعاد برای پانل های بدنه
پانل های بال خودرو سطوح کلاس A هستند، به این معنی که پس از رنگ آمیزی برای مشتری قابل رویت هستند. با توجه بهاستانداردهای اندازه گیری برای تولید خودروسطوح کلاس A باید کاملاً صاف، پیوسته و عاری از هرگونه نقص قابل تشخیص با چشم غیر مسلح باشند. آنها همچنین نقش های ساختاری و آیرودینامیکی را ایفا می کنند، بنابراین الزامات کیفیت بدون توجه به قیمت قابل مذاکره نیست.
تحمل ابعاد برای پانل های بدنه به همان اندازه سخت است. الفنظرسنجی JD Powerدریافتند که 41 درصد از مشکلات کیفیت خودرو به نقص کیفیت هندسی بازمی گردد. پانل-برای{3}}شکاف پانل در یک وسیله نقلیه تمام شده معمولاً تا +/- 0.5 میلیمتر نگه میدارد، که به این معنی است که گلگیر مهر شده باید تا مقادیر دقیقتر دقیق باشد تا پشته مونتاژ را در نظر بگیرد-. قطعات غیرقابل مشاهده مانند براکتها یا تقویتکنندهها میتوانند در اندازه +/{10}} میلیمتر یا بیشتر بدون پیامد کار کنند.
| پارامتر | پنل بال خودرو (گلگیر). | براکت / تقویت سازه |
|---|---|---|
| رسم عمق | 150 - 300 میلی متر | 20 - 40 میلی متر |
| درجه پایان سطح | کلاس A (قابل مشاهده، رنگ-آماده) | کلاس C/D (فقط پنهان، کاربردی) |
| تحمل ابعادی | +/- 0.3 تا +/- 0.5 میلیمتر | +/- 0.8 تا +/- 1.5 میلیمتر |
| تعداد معمولی ایستگاه های مرگ | 4 - 6 (طراحی، برش، فلنج، ریسترایر) | 1 - 3 (خالی، فرم، سوراخ) |
| زبری سطح (Ra) | 0.4 - 0.8 میکرومتر | 1.6 - 3.2 میکرومتر |
در اینجا چیزی است که این مقایسه به شما به عنوان یک خریدار می گوید: عمق کشش، پوشش سطح، و تلورانس ابعاد هسته در لبه های جفت، مشخصات غیرقابل مذاکره-می باشد. هر قالب مارپینگ بال خودروی تخفیفی همچنان باید به این اعداد برخورد کند یا پانل پس از رنگآمیزی موجی نشان میدهد، شکافها در مونتاژ ناهموار به نظر میرسند یا قطعه به درستی پیچ نمیشود. نواحی قابل مذاکره تمایل به تلرانس روی فلنج های پنهان، هندسه های سفت کننده داخلی و نواحی پوشیده شده توسط قطعات تزئینی یا پانل های مجاور دارند. دانستن اینکه کدام مشخصات را میتوانید راحت کنید و کدام را نمیتوانید، اولین گام برای کار با یک تامینکننده قالب با قیمت{4}}کاهش قیمت است که همچنان قطعات با ارزش تولید{5}}میکند.
نوع پیکربندی قالبی که انتخاب می کنید، چه خط پیش رونده، چه انتقالی یا پشت سر هم، این محرک های هزینه را به طور قابل توجهی چند برابر یا تعدیل می کند.
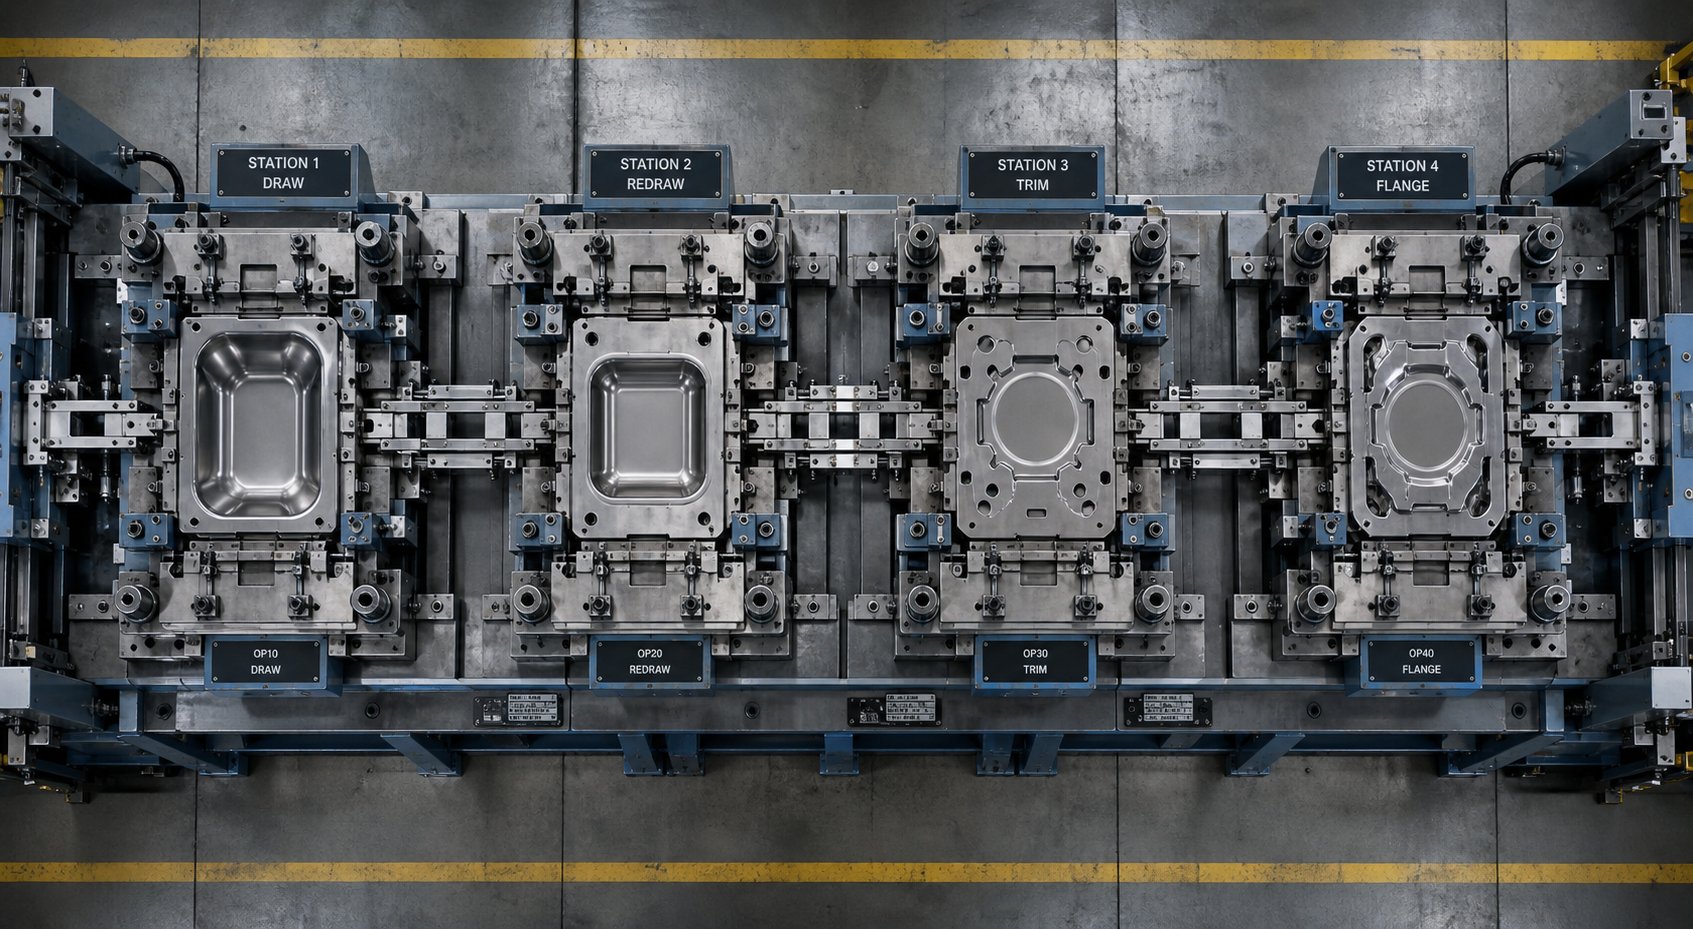
انواع قالب مورد استفاده در مهر زنی پانل بال خودرو
پیکربندی قالب یکی از اولین تعهدات هزینه ای است که اغلب قبل از برش یک بلوک فولادی انجام می دهید. انتخاب بین قالب پیشرونده، قالب انتقال یا راهاندازی خط پشت سر هم تعیین میکند که به چند ایستگاه نیاز دارید، هر جفت مهر و قالب چقدر پیچیده میشود و در نهایت چقدر فضا برای دنبال کردن مسیر تخفیف وجود دارد. به طور خاص برای پانل های بال خودرو، اندازه قطعه و عمق شکل گیری گزینه ها را به سرعت محدود می کند.
قالب های پیشرونده برای انواع پنل بال های کوچکتر
قالب های پیشرونده یک نوار کویل را تغذیه می کنداز طریق چندین ایستگاه که بر روی یک مجموعه قالب مشترک نصب شده اند. هر ضربه فشار، نوار را به فاصله یک زمین پیش میبرد، و در هر ایستگاه، عملیات متفاوتی از برشهای قالب تا شکلدهی و پیرایش انجام میدهد. آنها سریع اجرا می شوند، اغلب 60 تا 100 ضربه در دقیقه و به حداقل کار نیاز دارند زیرا فیدر کویل حمل مواد را خودکار می کند.
ایده آل به نظر می رسد، درست است؟ صید اندازه است. قالبهای پیشرونده برای قطعات کوچک{{1} تا-که در طول شکلگیری به حامل نوار چسبیدهاند، بهترین عملکرد را دارند. یک-پانل گلگیر جلویی با اندازه کامل خیلی بزرگ و خیلی عمیق- کشیده شده است که نمیتواند از طریق چندین ایستگاه به یک نوار سیم پیچ متصل بماند. با این حال، انواع کوچکتر پانل بال، مانند پسوند پانل یک چهارم یا بخش های قوس چرخ جزئی که در کیت های پس از فروش استفاده می شود، گاهی اوقات می توانند با پیکربندی پیشرونده مطابقت داشته باشند. وقتی آنها این کار را انجام می دهند، هزینه مهر زنی به میزان قابل توجهی کاهش می یابد زیرا همه چیز در یک ابزار در یک پرس زندگی می کند.
خطوط انتقال و پشت سر هم برای گلگیرهای اندازه کامل-
پانلهای بالهای اتومبیل با اندازه کامل-تقریباً همیشه به قالبهای انتقال یا قالبهای پشت سر هم نیاز دارند. در یکتنظیم قالب انتقال، تک تک جاهای خالی بین ایستگاه ها با یک فشار از طریق ریل های مکانیکی یا انگشتان سروو{0}} حرکت می کنند. هر ایستگاه یک عملیات را انجام می دهد: کشیدن، برش، فلنج یا سوراخ کردن. این قطعه آزادانه حرکت میکند، که امکان ترسیم عمیق و چرخش بین ایستگاهها را فراهم میکند، که هر دو برای هندسه گلگیر حیاتی هستند.
خطوط پشت سر هم رویکرد متفاوتی دارند. هر عملیات در پرس اختصاصی خود قرار می گیرد و قطعات توسط ربات یا نوار نقاله بین پرس ها منتقل می شود. این ترتیب انعطافپذیری را ارائه میدهد زیرا میتوانید یک ایستگاه را بدون کشیدن کل بسته قالب فلزی سفارشی به صورت آفلاین حفظ کنید. با این حال، به پرس های متعدد و فضای کف بیشتری نیاز دارد.
از منظر هزینه های قالب و مهر زنی، پیکربندی خطوط انتقال و پشت سر هم معمولاً از حدود 100000 دلار برای یک ایستگاه شروع می شود و می تواند یک خط گلگیر کامل را به خوبی از 500،000 تا 1،000،000 دلار عبور دهد، زمانی که تمام عملیات کشش، برش و فلنج در نظر گرفته شود. جدول زیر این تفاوت ها را در کنار هم قرار داده است.
| نوع مرگ | ایستگاه های معمولی | محدوده هزینه نسبی | بهترین-حجم صدا | دوام یافتن منبع تخفیف |
|---|---|---|---|---|
| پیشرونده | 5 - 15 | $15,000 - $60,000 | 50،000+ قسمت/سال | بالا (ساخت ساده تر، تک ابزار) |
| مرگ انتقال | 4 - 6 | $250,000 - $750,000+ | 20،000 - 500،000+ قسمت/سال | متوسط (صرفه جویی از طریق کاهش ایستگاه یا درجه مواد) |
| Tandem Line Dies | 4 - 7 (فشارهای جداگانه) | $500,000 - $1,000,000+ | 100،000+ قسمت/سال | پایین تر (پیچیدگی خط پایه بالا) |
نکته کلیدی برای تیم های تدارکات: اگر هندسه قطعه شما اجازه می دهد تا یک مجموعه قالب مهر زنی مترقی را داشته باشید، شما در حال حاضر در مقرون به صرفه ترین-مسیر هستید. برای-پانلهای گلگیر با اندازه کامل که خواستار انتقال خط یا خطوط پشت سر هم هستند، فرصتهای تخفیف از انتخاب پیکربندی دور میشوند و به سمت انتخاب مواد، کاهش تعداد ایستگاهها و استراتژی منبعیابی تغییر میکنند. این اهرم ها در خود چرخه عمر قالب عمل می کنند، از طراحی اولیه CAD تا تایید آزمایش نهایی.
مراحل چرخه زندگی و محل صرفه جویی در هزینه
هر دلار در یک نقل قول به مرحله خاصی از فرآیند ساخت بازمی گردد. با این حال، اکثر تامین کنندگان یک قیمت{1} یکجا به شما تحویل می دهند بدون اینکه پول را به کجا می روند. وقتی متوجه شدید که هزینه چگونه گام به گام انباشته می شود، می توانید دقیقاً مشخص کنید که یک قالب تخفیف بال ماشین در کجا هزینه را کاهش می دهد، و اینکه آیا این کاهش ها کیفیت قطعه را تهدید می کند یا صرفاً منعکس کننده انتخاب های فرآیند هوشمندتر است.
از طراحی CAD از طریق تأیید آزمایش نهایی
یک قالب بال خودرو در یک توالی قابل پیش بینی حرکت می کند. هر فاز ساعتهای مهندسی، زمان ماشین یا مواد مصرف میکند و هر کدام درجه متفاوتی از انعطافپذیری را در قیمت ارائه میدهند. در اینجا چرخه حیات کامل به طور متوالی با یادداشت هایی در مورد چگونگی تأثیر هر مرحله بر هزینه کل ارائه شده است:
- اطلاعات محصول و بررسی DFM- مهندسان مدل CAD گلگیر را برای قابلیت ساخت تجزیه و تحلیل میکنند. تأثیر هزینه به دلار مطلق کم است (معمولاً 3 تا 5 درصد از کل)، اما تصمیمات اتخاذ شده در اینجا در هر مرحله پایین دستی آبشاری دارند. تغییر هندسه در این نقطه تقریباً هیچ هزینه ای ندارد. همان تغییر پس از ماشینکاری می تواند ده ها هزار هزینه داشته باشد.
- طراحی چهره و برنامه ریزی فرآیند- اجزای قالب مهر زنی چیده شده اند: هندسه حلقه رسم، پروفیل های فولادی برش، خطوط نگهدارنده خالی، و ابزار ایستگاه فلنج. این مرحله تعداد عملیات و الزامات پرس را تعیین می کند. تقریباً 10 تا 15 درصد از هزینه ابزارآلات را نشان می دهد.
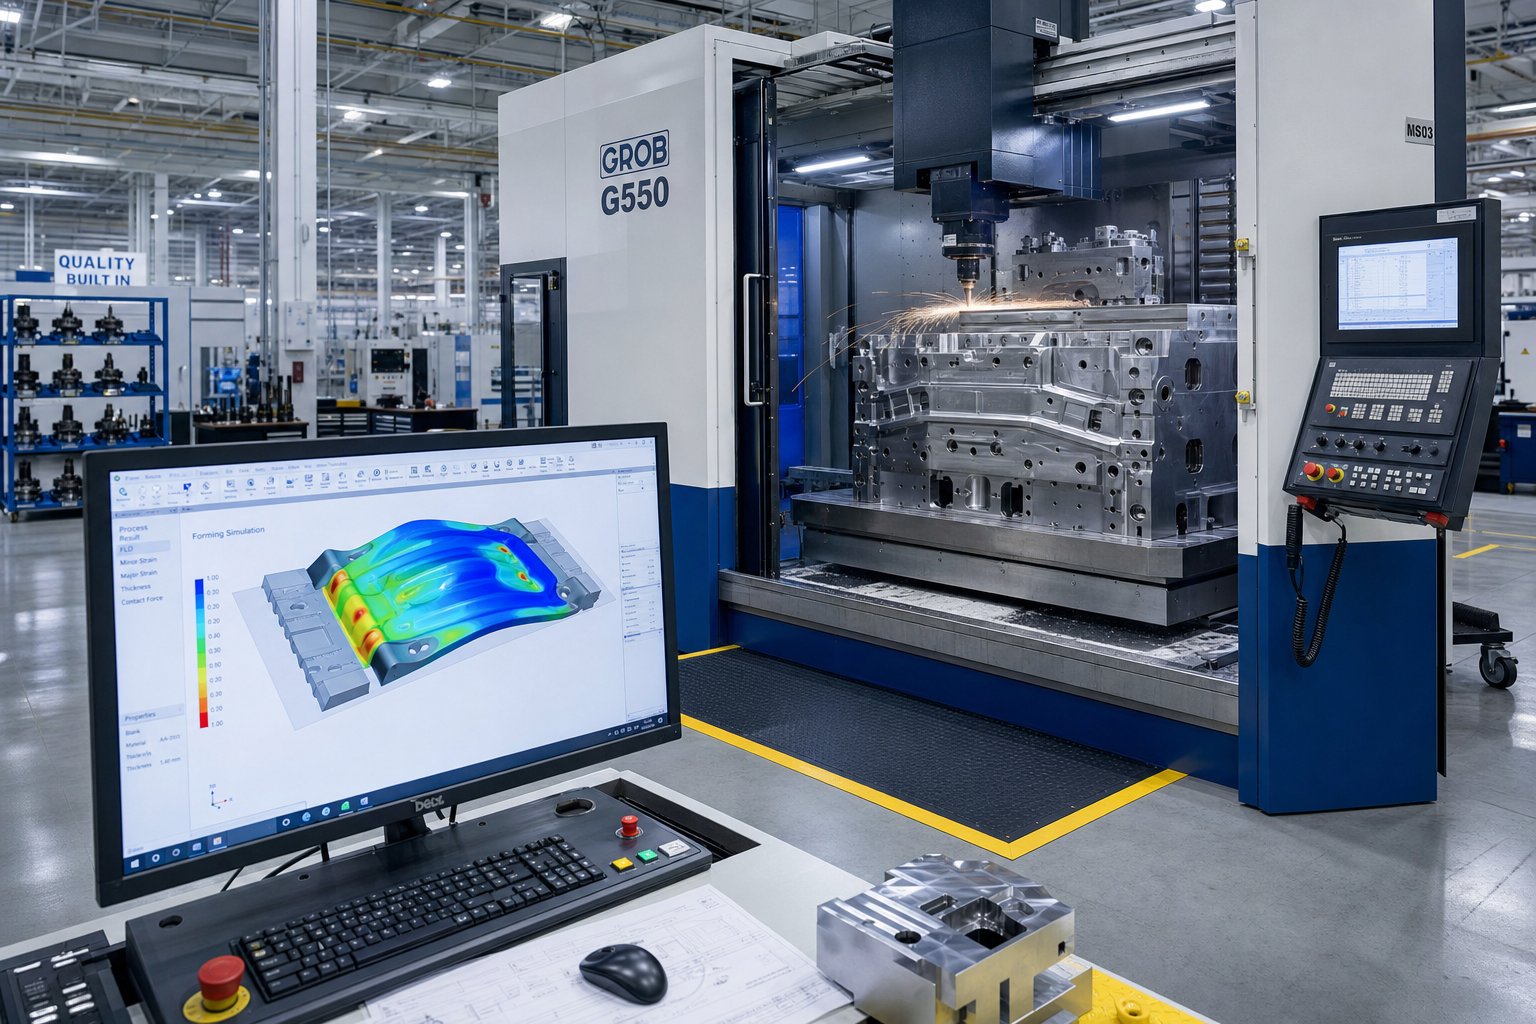
- شبیه سازی CAE و آزمایش مجازی- نرمافزار شبیهسازی شکلدهی، ترکها، چین و چروکها، نازک شدن و برگشت فنر را قبل از برش فلز پیشبینی میکند.تحقیق شبیه سازی مهر زنی Keysightنشان می دهد که هر تکرار آزمایشی فیزیکی می تواند بیش از 30000 دلار هزینه برای اصلاح داشته باشد. کاهش این حلقه ها از طریق شبیه سازی مستقیماً قیمت نهایی را کاهش می دهد.
- ریخته گری یا ماشینکاری خشن بلوک های قالب- بلوکهای قالب خام یا از آلیاژهای آهن ریختهگری میشوند یا ناهموار-از شمشهای فولادی آهنگری ماشینکاری میشوند. هزینه مواد در این مرحله میتواند بین 20 تا 30 درصد کل سرمایهگذاری قالب و مهر باشد، که آن را به هدف اصلی برای استراتژیهای تخفیف از طریق جایگزینی درجه تبدیل میکند.
- ماشینکاری CNC دقیق و EDM- سطوح قالب تا هندسه نهایی ماشینکاری می شوند{{1}. نرخ ساعت کار و ماشین{3}}در اینجا بزرگترین محرک هزینه است، که اغلب 30 تا 40 درصد از کل هزینه است. تامین این کار از مناطقی با نرخ نیروی کار ماشینکاری پایینتر یک مسیر رایج برای کاهش قیمت است.
- عملیات حرارتی و تکمیل سطح- سطوح سایشی بحرانی روی پانچها، فولادهای برشکاری شده و حلقههای کششی تحت سخت شدن و پوشش قرار میگیرند. هزینه متوسط است (5 تا 10 درصد) اما به طور مستقیم بر عمر مرده تأثیر می گذارد.
- آزمایش فیزیکی و حلقه های اصلاح- قالب تمام شده روی دستگاه پرس با ورق فلزی درجه تولید- کار می کند. مهندسان دقت پانل، برگشت فنری و کیفیت سطح را اندازه میگیرند، سپس مناطق مشکلدار را با دست-تصحیح یا مجدد{4}}دستگاه میکنند. هر حلقه تصحیح هزینه اضافه می کند. قالب های شبیه سازی شده خوب اغلب در یک یا دو حلقه عبور می کنند. ابزارهای با برنامه ریزی ضعیف ممکن است به چهار یا پنج ابزار نیاز داشته باشند.
- تایید نهایی و انتشار تولید- گزارشهای ابعادی، تأیید اعتبار CPK، و اسناد امضا- پروژه را میبندد. هزینه اداری اندک است، اما تاخیر در اینجا تاریخ شروع تولید را متوقف می کند.
جایی که فرصت های تخفیف در واقع ظهور می کنند
با نقشه برداری چرخه عمر، می توانید ببینید که تخفیف های مشروع در ابزار مهر زنی فلزی از هوا ظاهر نمی شود. آنها در چهار حوزه خاص سرچشمه می گیرند:
- ساده سازی طراحی (مراحل 1-2)- کاهش ایستگاههای شکلدهی از پنج به چهار، یا ترکیب عملیات تریم و فلنج در یک ایستگاه، حجم ماشینکاری و وزن فولاد قالب را کاهش میدهد. برای یک قالب فلزی سفارشی که در خدمت یک گلگیر پس از فروش قرار میگیرد، تلرانسهای مخفی-فلنج میتواند کل ایستگاه را حذف کند.
- جایگزینی مواد (مرحله 4)- انتخاب یک بلوک قالب چدنی به جای بلوک فولادی ابزار آهنگری برای مناطق کم سایش-مثل نگهدارندههای خالی، 15 تا 25 درصد در مصرف مواد خام صرفهجویی میکند. سطح مهر زنی فلز قالب هنوز هم کار می کند، به خصوص زمانی که با عملیات سطح هدفمند در مرحله 6 جفت شود.
- کاهش آزمایش مبتنی بر شبیه سازی-(مرحله 3 و 7)- سرمایهگذاری بیشتر در اعتبارسنجی مجازی از قبل، حلقههای آزمایش فیزیکی را کاهش میدهد. از آنجایی که هر حلقه می تواند 30000 دلار یا بیشتر در زمان پرس، کار و ماشینکاری مجدد{4} اجرا کند، کاهش از چهار تکرار به دو نشان دهنده 60000 دلار صرفه جویی در قالب گلگیر پیچیده است.
- مزیت هزینه نیروی کار منطقه ای (مرحله 5)- ماشینکاری CNC سختترین مرحله-است. تامین منابع ماشینکاری نهایی در مناطقی که نرخ تولید قالب ماهر 40 تا 60 درصد کمتر است، مستقیماً بزرگترین بلوک هزینه واحد را بدون تغییر در طراحی یا مشخصات مواد کاهش می دهد.
بینش حیاتی در اینجا این است که هیچ یک از این استراتژی ها شما را ملزم به پذیرش بخش بدتر نمی کند. آنها هزینه را بدون پایین آمدن از سطح کیفی تعریف شده توسط سطح کلاس A و الزامات تحمل ابعادی شما خارج می کنند. عرضهکنندهای که کار مهر زنی فلز قالب را با تخفیف ارائه میکند، باید بتواند به یک یا چند مورد از این مکانیسمها اشاره کند. اگر آنها نمی توانند توضیح دهند که پس انداز از کجا آمده است، این یک پرچم قرمز است که ارزش بررسی دارد.
در میان این اهرم ها، انتخاب مواد سزاوار توجه عمیق تر است. درجه فولاد ابزار انتخاب شده برای هر جزء قالب مهر زنی، از پانچ کشش تا لبه های تریم، بیشترین تنوع هزینه را ایجاد می کند که خریداران می توانند مستقیماً در مرحله قیمت گذاری بر روی آن تأثیر بگذارند.
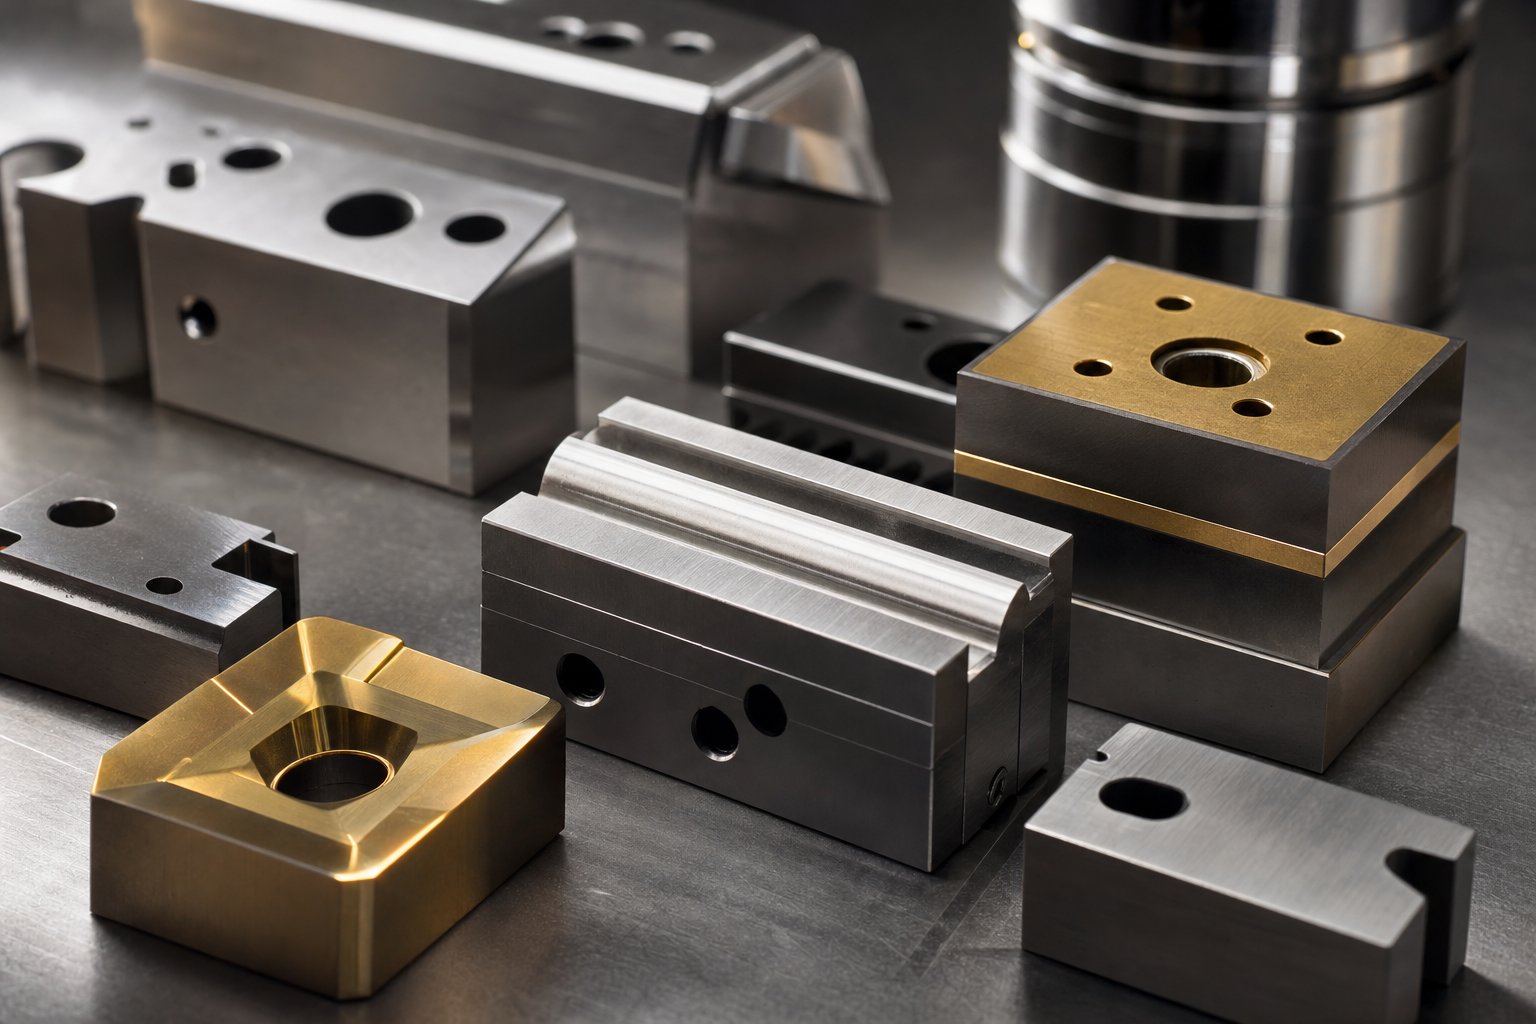
نمرات فولاد ابزار و نحوه انتخاب مواد باعث ایجاد تخفیف می شود
فولاد ابزار می تواند 20 تا 30 درصد از هزینه مجموعه قالب های فلزی کامل را به خود اختصاص دهد و گریدهای مختلف دارای برچسب قیمتی هستند که با ضریب سه یا بیشتر متفاوت است. این گسترش جایی است که بسیاری از پیشنهادات مشروع مهر زنی بال خودرو با تخفیف مشروع سرچشمه می گیرند. یک تامین کننده که یک درجه را بر دیگری انتخاب می کند، لزوماً به معنای کوتاهی نیست. آنها ممکن است فولاد را با شرایط سایش واقعی در هر ایستگاه تطبیق دهند نه اینکه یک آلیاژ درجه یک در همه جا از روی عادت مشخص کنند.
نمرات فولادی ابزار متداول برای قالب های گلگیر خودرو
قالبهای فولادی برای پانلهای بدنه خودرو معمولاً از-خانوادهای تثبیتشده از فولادهای ابزار سرد و-با سرعت بالا میآیند. هر درجه سه ویژگی رقیب را متعادل می کند: چقرمگی، مقاومت در برابر سایش و مقاومت فشاری. افزایش یکی اغلب دیگری را کاهش می دهد، بنابراین انتخاب درجه بستگی به محل قرارگیری فولاد در داخل قالب دارد.
ایستگاه های قرعه کشی بیش از هر چیز به سختی نیاز دارند. پانچ و حلقه ضربههای مکرر-در تناژ بالا را تحمل میکنند زیرا منحنیهای مرکب گلگیر را تشکیل میدهند. گریدهایی مانند D2 (کربن بالا، کروم بالا در تقریباً 61 HRC) مقاومت در برابر سایش خوب با چقرمگی متوسط را ارائه میکنند، و آنها را به یک پایه معمول برای مهر زدن فولاد قالب در کار خودرو تبدیل میکند. برای حلقههای ضربهای بیشتر، S7 با سرعت تقریبی 57 HRC مقاومت بالایی در برابر ضربه ایجاد میکند، که هنگام شکلگیری هندسه قوس چرخهای عمیق اهمیت دارد.
ایستگاه های تریم و فلنج با چالش متفاوتی روبرو هستند. لبه های برش با سرعت بالا با ورق فلز تماس می گیرند و باید در برابر سایش بدون بریدگی مقاومت کنند. در اینجا، فولاد سریع-M2 (62 HRC) یا گریدهای متالورژی پودر مانند PM M4 حفظ لبه عالی را ارائه میکنند. قالب های کاربید مهر زنی، با استفاده از درج های کاربید تنگستن در شدیدترین نقاط سایش، عمر قالب را حتی بیشتر می کند اما با قیمتی عالی.
جدول زیر درجاتی را که معمولاً در ابزارهای مهر زنی فولادی برای قالب های گلگیر می بینید، مقایسه می کند:
| درجه فولاد | سختی معمولی (HRC) | هزینه مواد نسبی | زندگی مورد انتظار (Hits) | بهترین برنامه در Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | کم | 200,000 - 400,000 | پانچ بکشید، حلقه بکشید (تاثیر زیاد) |
| A2 | 58 - 62 | پایین - متوسط | 300,000 - 500,000 | نگهدارنده های خالی، سایش متوسط- |
| D2 | 58 - 61 | متوسط | 400,000 - 700,000 | تریم فولادها، درج های فلنجی |
| M2 | 60 - 62 | متوسط - بالا | 600,000 - 1,000,000 | لبههای بریده شده-بالا، ضربههای سوراخدار |
| PM M4 (PS4) | 60 - 62 | بالا | 800,000 - 1,500,000 | فرسودگی شدید-درجهای برش و فلنج |
| کاربید تنگستن (درج) | 75+ (مقیاس HRA) | بسیار بالا | 1,500,000 - 3,000,000+ | لبههای برش-حجم بالا، منگنههای سوراخدار |
به این الگو توجه کنید: با بالا رفتن از جدول، هزینه ها افزایش می یابد و طول عمر افزایش می یابد. خریداری که به دنبال یک قالب مهر زنی بال خودرو با تخفیف است میتواند برای ایستگاههایی که نرخ سایش قابل کنترل است، درجات پایینتر- را هدف قرار دهد و فولادهای ممتاز را فقط برای لبههای تزئینی مهم رزرو کند. این رویکرد انتخابی برای مجموعه قالب های فلزی می تواند هزینه مواد را 30 تا 50 درصد در مقابل مشخص کردن D2 یا M2 در سراسر تخته کاهش دهد.
درمان های سطحی که هزینه های کمتر مواد را جبران می کند
اینجا جایی است که اقتصاد جالب می شود. یک فولاد پایه ارزانتر-همراه با عملیات سطحی مناسب میتواند با کسری از قیمت به عمر قالب یک عیار تصفیه نشده گرانتر نزدیک شود.
سه خانواده پوشش بر کاربردهای فولادی قالب مهر زنی خودرو غالب هستند:
- پوشش های PVD (TiN، TiAlN، CrN)- PVD که در دماهای نسبتاً پایین (حدود 200 تا 500 درجه سانتیگراد) اعمال می شود، از خطر اعوجاج جلوگیری می کند.تحقیق از AHSS Insightsنشان میدهد که یک پوشش PVD{0}}از TiAlN روی فولاد برش، لبههای تمیزتری را پس از ۲۰۰۰۰۰ قطعه در مقایسه با ابزارهای بدون پوشش تولید میکند. چندین خودروساز جهانی منحصرا PVD را مشخص می کنند زیرا دقت ابعاد را حفظ می کند.
- نیتریدینگ یونی- یک لایه انتشار سخت مستقیماً در سطح ابزار ایجاد می کند. نیترید یونی در دماهای پایین تر از نیتریدینگ گاز، لایه سفید شکننده را به حداقل می رساند و از اعوجاج جلوگیری می کند. ترکیب نیتریدینگ با روکش PVD، فرآیندی به نام پوشش دوبلکس، بیش از 1.2 میلیون قطعه را در آزمایشهای تولید مستند ارائه کرد در حالی که تنها 50000 قطعه برای ابزارآلات کروم{6}}روکش شده بود.
- پوشش های TD (انتشار حرارتی).- لایههای کاربید وانادیوم بسیار سخت که بهصورت متالورژیکی به بستر چسبیدهاند. موثر اما در دماهای بالا اعمال می شود و نیاز به سخت شدن مجدد و مدیریت دقیق ابعاد دارد.
تأثیر عملی برای خریداران ابزارهای تخفیف: مشخص کردن فولاد S7 یا A2 با نیترید دوبلکس-به علاوه{3}}PVD میتواند 500000 ضربه یا بیشتر را در ایستگاه قرعه کشی ایجاد کند، عملکردی که با D2 یا M2 درمان نشده با تقریباً نصف هزینه ترکیبی مواد و تصفیه همپوشانی دارد. این یک تمرین تئوری نیست. این مکانیزم پشت بسیاری از نقل قول های رقابتی از تامین کنندگان با تجربه ابزارهای مهر زنی فولاد است.
سوال باقی مانده فقط این نیست که آیا فولاد و پوشش مقاومت می کنند، بلکه این است که آیا اقتصاد برای حجم تولید خاص و کاربرد پانل شما منطقی است یا خیر. این تصمیم به تطبیق سرمایه گذاری ابزار با مقادیر واقعی اجرا و الزامات استفاده نهایی بستگی دارد.
وقتی ابزار تخفیف برای پانل های بال منطقی است
دانستن اینکه چه چیزی در قالب میآید و کدام نوع فولاد باعث صرفهجویی در هزینهها میشود مفید است، اما تصمیم واقعی به این نتیجه میرسد: آیا پروژه خاص شما واقعاً یک قالب تخفیفدار بالکوبی خودرو را توجیه میکند، یا در نهایت بیشتر از مقداری که از قبل پسانداز کردهاید، برای بازسازی و جایگزینی هزینه میکنید؟ پاسخ به سه متغیر بستگی دارد، حجم تولید، میزان قابل مشاهده بودن پانل تمام شده برای مشتری نهایی، و نرخ کار مجدد شما بدون از دست دادن پول.
آستانه های حجمی که ابزار بودجه را توجیه می کند
صنعت مهر زنی بر اساس یک اصل اقتصادی تثبیت شده- کار می کند. زیر 5000 قطعه،ابزارهای نرم یا ساخت مبتنی بر CNC{0}}معمولاً هزینه کلی کمتری دارد زیرا استهلاک ابزار، اقتصاد هر قطعه را در مقادیر کم از بین میبرد. بیش از 50000 قطعه در سال، ابزارهای سخت کوب به سرعت خود را پس میدهند و قالبهای ممتاز به سرمایهگذاری بدیهی تبدیل میشوند، زیرا طول عمر در این حجم اهمیت دارد.
ابزار تخفیف برای پانلهای بال خودرو در باند بین این دو نقطه قرار دارد، تقریباً 10000 تا 50000 قطعه در سال. در این محدوده، برای دستیابی به هزینههای قابل قبول برای هر-قطعه، به مهر و موم نیاز دارید، اما حجم کل شما نیازی به یک قالب برای میلیونها بازدید ندارد. قالب مهر زنی ورق فلزی ساخته شده با فولاد S7 یا A2 به جای M2، یا یکی با چهار ایستگاه به جای پنج، عمر کافی را برای این پنجره تولیدی با سرمایه گذاری اولیه بسیار پایین تر ارائه می دهد.
اینجوری بهش فکر کن زمانی که شما در حال تولید 200000 پنل در سال برای یک پلتفرم اصلی OEM هستید، یک خط قالب با قیمت کامل-با قیمت 500000 دلار یا بیشتر منطقی است. همین سرمایه گذاری برای اجرای سالانه 15000-واحد به این معنی است که شما بیش از 33 دلار به ازای هر قطعه فقط برای استهلاک ابزاری قبل از اینکه مواد، زمان چاپ یا نیروی کار وارد معادله شوند، پرداخت می کنید. بودجه ای با نصف هزینه، استهلاک آن را به 16 دلار یا کمتر کاهش می دهد و اقتصاد هر قطعه شما را وارد عرصه رقابتی می کند.
سناریوهای پنل پس از فروش و تعویض
گروه های ولوم فقط نیمی از داستان را بیان می کنند. برنامه استفاده نهایی تعیین میکند که پاکت با کیفیت شما چقدر باید تنگ باشد و چقدر برای عیوب جزئی تحمل دارید. چندین بخش بازار برای قالبهای مهر زنی سفارشی که در مسیر بودجه ساخته شدهاند، مناسب هستند:
- گلگیرهای جایگزین پس از فروش- این پانلها از نظر قیمت با هم رقابت میکنند و خریداران به جای OEM-کمال کلاس A یکسان، انتظار تناسب عملکردی دارند. استانداردهای سطح کمی آرامتر و تحملهای شکاف وسیعتر قابل قبول هستند، که به این معنی است که حلقههای آزمایشی کمتر و فولادهای با درجه پایین- قابل دوام هستند.
- پانل های ترمیم ماشین کلاسیک- دورههای تولید کوچک هستند و معمولاً 2000 تا 10000 واحد هستند. به هر حال، پانلها معمولاً با پرکننده بدنه و تصحیح رنگ کار میشوند، بنابراین موجهای جزئی سطح ناشی از ابزارهای ارزان قیمت در پاییندست با هزینه نهایی اصلاح میشوند.
- جایگزینهای OEM دستهای کوچک-- برنامههای خودروی منطقهای،-راهاندازی خودروهای الکتریکی با حجم کم، یا مدلهای نسخه محدود- که هرگز از 20000 تا 30000 دستگاه در طول عمر تجاوز نخواهند کرد. در اینجا، مهر زنی آلومینیوم یا کاهش{8}}ابزار انتقال ایستگاه، سرمایه گذاری را متناسب با درآمد نگه می دارد.
- نمونه اولیه و اعتبار سنجی قبل از تولید- هنگامی که به 500 تا 5000 پانل مهر شده برای تأیید صحت مونتاژ، فرآیندهای رنگآمیزی یا عملکرد خرابی قبل از متعهد شدن به تولید-ابزار درجهبندی نیاز دارید. قالب های مهر زنی فلزی برای فروش در بازار ثانویه گاهی اوقات این هدف را نیز انجام می دهند.
این سناریوها را با موقعیتهایی که ابزار ممتاز تنها انتخاب منطقی است، مقایسه کنید:
- تولید-OEM با حجم بالا- پلتفرمهایی که سالانه بیش از 100000 پانل تولید میکنند، به قالبهایی نیاز دارند که برای میلیونها بازدید رتبهبندی شده باشند. زمان از کار افتادن ناشی از شکست زودرس قالب در این مقیاس به طور فاجعه باری گران است.
- پانل های قابل مشاهده پرچمدار- گلگیرهای لوکس یا با برند ممتاز که در آن هر گونه نقص سطحی باعث ادعای ضمانت می شود. هزینه بازگشت مشتری بسیار بیشتر از پس انداز ابزارآلات است.
- قالب های چند-مدل مشترک- ابزار طراحی شده برای اجرای چندین نوع خودرو در طول یک دهه-عمر طولانی پلت فرم. طول عمر و پایداری ابعادی در میلیونها چرخه غیرقابل مذاکره-است.
- ایمنی-هندسه مجاور- پانلهای بال که سازههای جذب ضربه عابر پیاده یا ویژگیهای نصب حسگر را ادغام میکنند، جایی که دقت ابعاد مستقیماً بر انطباق با مقررات تأثیر میگذارد.
تصمیم باینری نیست. این یک طیف است و اکثر تیم های تدارکات پروژه خود را جایی بین بودجه خالص و حق بیمه خالص می بینند. چیزی که به تعادل کمک می کند فقط قیمت قالب نیست، بلکه تصویر هزینه کل در کل عمر تولید پانل، از جمله تعمیر و نگهداری، زمان توقف، و استهلاک به ازای هر-قطعه است.
کل هزینه مالکیت برای تمبر بودجه
قیمت خرید پایین تر در قالب بال خودرو مانند یک برد روی کاغذ است. اما مبلغ فاکتور و هزینه واقعی داشتن آن ابزار دو عدد بسیار متفاوت هستند. مجموعه قالب های مهر زنی فلزی هزینه های مداومی را حمل می کنند که در طول عمر تولید بی سر و صدا جمع می شوند، و برای ابزارسازی بودجه، این هزینه ها زودتر و زودتر به دست می آیند. اگر چرخههای تعمیر و نگهداری، محدودیتهای عمر قالب، هزینههای اصلاح، و از کار افتادگی فشار را در نظر نگیرید، خرید با تخفیف میتواند بیشتر از قیمت تمام شده{3} برای هر گلگیر باشد.
قالبی که کمترین هزینه را به ازای هر قطعه تولید شده دارد، نه به ازای هر دلاری که در هنگام خرید خرج شده است، بهترین معامله واقعی در مهر زنی خودرو است.
فواصل نگهداری و هزینه های تیز کردن مجدد
هر قالب مهر زنی نیاز به نگهداری دوره ای دارد. لبهها را کدر کنید، سطوح کشیدهای ایجاد میکنند-که ضربههای کوچکی ایجاد میکنند، و پانچهای قالب در شعاعهای برش خود ساییده میشوند. برای یک قالب بال خودرو که در حال تولید{3}}ورق فولادی درجه یک است، فواصل نگهداری معمولی بسته به درجه فولاد و کیفیت پوشش بین 30000 تا 80000 ضربه است. قالب های مقرون به صرفه که با فولادهای با سختی کمتر-یا بدون پوشش دوبلکس ساخته شده اند در انتهای کوتاه تری از آن محدوده قرار می گیرند.
یک رویداد تعمیر و نگهداری واقعاً چه هزینه ای دارد؟ این فقط زمان نیمکت ابزارساز نیست.مجله MetalFormingنشان میدهد که تعمیر و نگهداری قالبهای برنامهریزی نشده میتواند چهار برابر گرانتر از سرویس برنامهریزیشده باشد، زیرا در کنار تعمیر واقعی، زمان از کار افتادن فشار، کار راهاندازی، تأیید کیفیت{0}}آزمایشگاه، ضایعات و از دست رفتن حاشیه تولید را در بر میگیرد. یک پانچ شکسته منفرد که هزینه قطعات آن 25 دلار است، با در نظر گرفتن این تأثیرات پایین دستی، می تواند بیش از 500 دلار هزینه کل ایجاد کند.
برای بال بودجه به طور خاص، انتظار فعالیت های تعمیر و نگهداری مکرر زیر را داشته باشید:
- تیز کردن مجدد لبه- هر 30000 تا 60000 ضربه برای فولادهای درجه A2 یا D2. بسته به طول لبه و در دسترس بودن، هر ریگرند 500 تا 2000 دلار هزینه دارد.
- پرداخت سطح را بکشید- برای حفظ انتقال سطح کلاس A، ضربه زدن و برداشتن روی حلقههای کشی نیاز به سنگزنی یا{1}}روکش کردن مجدد دارد. ابزارهای بودجه بدون پوشش PVD بیشتر به این نیاز دارند.
- پرس زدن بالابرهای قالب و تعویض فنر- فنرهای گاز نیتروژن و فشار مکانیکی قالب باعث خستگی در طول زمان می شود. ساختهای بودجه گاهی اوقات از اجزای سبکتر-استفاده میکنند که نیاز به تعویض در فواصل زمانی کوتاهتری دارند.
- مهر زنی گیره های قالب و بررسی تراز- بخشهای قالب تحت فشارهای مکرر تغییر میکنند. بررسی و سفت کردن مجدد گیره های قالب یک مرحله پیشگیرانه استاندارد در هر پنجره تعمیر و نگهداری است.
میخ تخمین های صنعتنگهداری سالانه 5 تا 10 درصد از ارزش اولیه قالب، مقیاس بندی با شدت استفاده. یک گلگیر با بودجه 300000 دلاری که به شدت اجرا می شود ممکن است هزینه نگهداری 15000 تا 30000 دلار در سال داشته باشد. یک قالب ممتاز با قیمت 500000 دلار با فولادهای سخت تر و پوشش های بهتر ممکن است هزینه تعمیر و نگهداری سالانه یکسان یا کمتر داشته باشد در حالی که قطعات بیشتری را بین پنجره های سرویس تولید می کند.
ریسک خرابی و استهلاک به ازای هر{0}بخش هزینه
اینجا جایی است که ریاضیات برای خریدارانی که فقط روی قیمت برچسب تمرکز می کنند ناراحت کننده می شود. دو سناریو را برای یک پنل گلگیر با نیاز تولید سالانه 30000 واحد تصور کنید:
| عامل هزینه | بودجه بودجه (تخفیف) | قالب پرمیوم (قیمت کامل) |
|---|---|---|
| قیمت خرید | $280,000 | $500,000 |
| انتظار می رود زندگی بمیرد | 400000 بازدید | 1,200,000 بازدید |
| هزینه نگهداری سالانه | $25,000 | $18,000 |
| فرکانس تعمیر و نگهداری | هر 35000 بازدید | هر 70000 بازدید |
| رویدادهای توقف برنامه ریزی نشده (در سال) | 3 - 5 | 0 - 1 |
| هزینه تخمینی توقف (به ازای هر رویداد) | $2,000 - $5,000 | $2,000 - $5,000 |
| استهلاک ابزار در هر قطعه (در طول عمر) | $0.70 | $0.42 |
قالب مقرون به صرفه 220000 دلار در هنگام خرید صرفه جویی می کند، اما تقریباً در 13 سال تولید با 30000 قطعه در سال فرسوده می شود، در حالی که قالب پریمیوم با این نرخ 40 سال دوام می آورد و عملاً از پلت فرم خودرو بیشتر می ماند. مهمتر از آن، فرکانس نگهداری بالاتر قالب بودجه به معنی توقف بیشتر مطبوعات، بررسی کیفیت بیشتر پس از راه اندازی مجدد، و فرصت های بیشتر برای یک شکست برنامه ریزی نشده برای توقف خط شما است.
توقف برنامه ریزی نشده قاتل بودجه خاموش است. هر رویداد فقط هزینه تعمیر کار را ندارد. خدمه راهاندازی را مجبور میکند تا قالب را بکشد، ابزارساز را تحت فشار زمان تشخیص و تعمیر کند، آزمایشگاه کیفیت را دوباره{2}}تأیید اعتبار قطعات پس از تعمیر، و برنامهریزی تولید برای زمانبندی مجدد عملیات پاییندستی را مجبور میکند. آن ساعتهای انباشته و قطعات از دست رفته تأثیر درآمد واقعی دارند که هرگز در سفارش خرید قالب ظاهر نمیشوند.
مشتها و قالبهای فلزی درون ابزار گلگیر، بهویژه پانچهای سوراخدار و فولادهای تریم، قطعاتی هستند که در ساختهای ارزانقیمت آسیبپذیرتر از خرابی زودرس هستند. تراشههای-فولادهای با درجه پایینتر به جای سایش تدریجی، به این معنی است که خرابیها ناگهانی هستند تا قابل پیشبینی. شما نمی توانید یک پنجره تعمیر و نگهداری را در اطراف یک پانچ که بدون هشدار قطع می شود، برنامه ریزی کنید.
آیا این بدان معناست که ابزار بودجه همیشه یک معامله بد است؟ نه اصلا. این بدان معنی است که شما باید هزینه کل مالکیت را صادقانه محاسبه کنید. برای یک گلگیر 15000-دستگاهی که مجموعاً 60000 قطعه در طول چهار سال کار میکند، بودجه 280000 دلاری، هزینه ابزارآلات 4.67 دلاری کاملاً منطقی را برای هر قطعه ارائه میکند و به محدودیت عمر آن نزدیک نمیشود. قالب پریمیوم برای هر قطعه 8.33 دلار در همان دوره هزینه خواهد داشت، پولی که هرگز پس نمیگیرید.
کلید تطبیق عمر قالب با نیازهای واقعی تولید است. ابزار بودجه زمانی منطقی به نظر می رسد که حجم کل طول عمر شما به خوبی در ظرفیت نامی قالب باقی بماند. زمانی که آن را به سمت محدودیتهای خود فشار میدهید، گران میشود، زیرا در اینجاست که تعمیر و نگهداری افزایش مییابد، ضربههای قالب برای لبههای برش فلز سریعتر از حد انتظار کاهش مییابد، و کیفیت سطح روی پانلهای گلگیر قابل مشاهده شما شروع به خارج شدن از مشخصات فنی میکند.
معاوضه با کیفیت-روی پانل های بال مخصوصاً نابخشودنی است. یک سطح کششی که در حال توسعه گالینگ است، آن بافت را به هر پانلی که مهر می زند منتقل می کند. برخلاف یک براکت ساختاری مخفی، گلگیر با نقص سطحی نمی تواند به مشتری برود. هر پانل حذف شده یا فرستاده شده برای دوباره کاری، صرفه جویی به ازای هر بخش را که قرار بود قالب بودجه شما ارائه کند، از بین می برد.
راه هوشمندتر انتخاب بین ارزان و گران نیست. این قالب را هوشمندانه مهندسی میکند، بنابراین شما کمتر هزینه میکنید بدون اینکه ویژگیهایی را به خطر بیندازید که هزینه هر{1}}قطعه شما را در طول پنجره کامل تولید پایین نگه میدارد. اولین رویکرد مهندسی-برای کاهش هزینه، جایی است که لایه بعدی پس انداز زندگی می کند.
طراحی استراتژی های ساده سازی برای کاهش هزینه های قانونی
مهندسی هزینه یک قالب قبل از ماشینکاری یک بلوک فولادی، اساساً با خرید یک قالب ارزانتر پس از طراحی آن متفاوت است. رویکرد اول کیفیت قطعه را حفظ می کند و پیچیدگی های غیر ضروری را حذف می کند. مورد دوم معمولاً به این معنی است که شخصی مراحلی را که بعداً برای آن پرداخت خواهید کرد رد کرده است. هر ابزار مهر زنی فلزی و قالب ساز با تجربه می داند که بیشترین کاهش هزینه بر روی صفحه نمایش اتفاق می افتد، نه در کف مغازه.
کاهش ایستگاه های شکل دهی بدون از دست دادن یکپارچگی قطعه
هر ایستگاه در قالب بال خودرو نشان دهنده ده ها هزار دلار در فولاد ماشینکاری شده، ساعت های مهندسی و زمان آزمایش است. اگر بتوانید یک ایستگاه را از یک قالب انتقال پنج ایستگاه حذف کنید، تقریباً 20 درصد از هزینه ابزارآلات را در یک تصمیم کاهش می دهید. سوال این است که آیا قطعه می تواند آن یکپارچگی را بدون کاهش کیفیت سطح یا دقت ابعادی تحمل کند؟
اینجا جایی است که عملی می شود. یک خط قالب معمولی گلگیر شامل ایستگاه های کشش، تریم اول، تریم دوم یا سوراخ کردن، فلنج و ایستگاه های بازدارنده است. ریستریک برای تصحیح برگشت فنری و سفت کردن شعاع هایی که به طور کامل در قرعه کشی شکل نگرفته اند وجود دارد. اما با ابزارهای شبیهسازی مدرن و بهینهسازی هندسه مهرههای ترسیمی، بسیاری از پانلهای گلگیر میتوانند در خود ایستگاه قرعهکشی به فرم نهایی دست یابند و به طور کامل ضربه مجدد را حذف کنند. به طور مشابه، ترکیب یک عملیات تریم و سوراخ کردن در یک ایستگاه با استفاده از پانچ های فلزی مترقی و طرح قالب در آن ابزار واحد، هم حجم فولاد و هم تنظیم پرس را کاهش می دهد.
همه ایستگاه ها را نمی توان ادغام کرد. شما نمی توانید یک کشش عمیق را با یک عملیات برش ترکیب کنید زیرا این قطعه هنوز در هنگام شکل دهی در کلاسور است. اما سوراخهای غیر بحرانی، سوراخهای پیلوت، و فلنجهای ثانویه روی لبههای مخفی، نامزدهای رایج برای یکپارچهسازی هستند. یک دای پانچ فلزی که به جای اختصاص دادن ایستگاه های جداگانه به هر برش، دو سوراخ نزدیک به هم را در یک حرکت کنترل می کند، بدون تغییر هندسه پانل تمام شده، هزینه را کاهش می دهد.
استراتژیهای زیر به طور مداوم 15 تا 40 درصد کاهش هزینه را در بستههای قالب بال خودرو در مرحله طراحی ارائه میکنند:
- ایستگاه های حمله مجدد را حذف کنیدبرای دستیابی به هندسه نهایی در قرعه کشی، - از شبیه سازی-بهینه سازی فشار مهره و نگهدارنده خالی استفاده کنید. این به تنهایی می تواند 50000 تا 80000 دلار را از مجموعه قالب انتقال حذف کند.
- عملیات تریم و سوراخ کردن را با هم ترکیب کنید- به جای اختصاص دادن یک ایستگاه جداگانه، پانچ ها و قالب های ورق فلزی را برای سوراخ کردن مستقیماً به کفش قالب نصب کنید.
- تحملها را روی سطوح غیرقابل مشاهده- آرام کنید- فلنج های جفت پنهانی که در زیر پانل های مجاور یا داخل محفظه موتور پیچ می شوند، به دقت سطح کلاس A نیاز ندارند. پذیرش +/- 0.8 میلیمتر بهجای +/- 0.5 میلیمتر در این ویژگیها میتواند هندسه ورق فلزی پانچ و قالب را در آن ایستگاهها سادهتر کند.
- شکل خالی و تودرتو را بهینه کنید - نرم افزار بهینه سازی خالی مانند Dynaformطرحبندیهای تودرتو ایجاد میکند که ضایعات را به حداقل میرساند. صرفه جویی در مصرف حتی ده سنت ماده در هر قطعه در طول 100,000-واحد، 10,000 دلار را بازیابی می کند، صرفه جویی در مواد که همچنین پیچیدگی نگهدارنده خالی را کاهش می دهد، زیرا یک خالی محکم تر به کنترل کمتری نیاز دارد.
- از استانداردهای رایج کفش های قالبی استفاده کنید- طراحی قالب برای تناسب با الگوهای پرس پرس موجود و اجزای قالب برش قالب استاندارد، از ساخت سفارشی صفحات پایه و سیستمهای راهنما جلوگیری میکند.
- از طریق همکاری در طراحی محصول، عمق کشش را کاهش دهید- اگر طراح خودرو بتواند 10 میلیمتر ارتفاع تاج کمتری را روی یک بخش غیر بحرانی گلگیر بپذیرد، نیروهای شکلدهی کاهش مییابد، نازک شدن مواد کاهش مییابد و هندسه پانچ و قالب فلزی کمتر تهاجمی میشود. این امتیاز هندسی واحد می تواند مشکل شدت شکل گیری را که در غیر این صورت به ایستگاه اضافی نیاز دارد، از بین ببرد.
مشارکت های مهندسی که باعث کاهش هزینه واقعی می شود
این استراتژی ها به صورت جداگانه اتفاق نمی افتد. آنها نیاز به همکاری نزدیک بین طراح قالب، مهندس مهر زنی و تیم محصول مسئول هندسه پانل دارند. موثرترین کاهش هزینه ها از سوی تامین کنندگانی حاصل می شود که در مرحله DFM، قبل از نقل قول ابزار، مشارکت می کنند و به طور سازنده ویژگی هایی را که هزینه را بدون افزودن ارزش عملکردی افزایش می دهند، عقب می اندازند.
بررسیهای طراحی برای تولیدپذیری تصمیمات گران قیمت را زود به دست میآورد. یک مورد مستند شامل ادغام یک مونتاژ سه-بخشی در یک مهر زنی پیشرونده، حذف دو مجموعه قالب، دو شماره قطعه، و همه-کارکردهای بین عملیاتی بود. این نوع تفکر تثبیت مستقیماً در برنامههای قالب گلگیر اعمال میشود که در آن مجموعههای فرعی مانند پیوستهای براکت یا لبههای تقویتکننده گاهی اوقات میتوانند در توالی تشکیل پانل اصلی ادغام شوند.
تامین کنندگان دوست دارندYICHEN، که از تیم های مهندسی OEM، Tier{3}}1 و Tier-2 خودرو با بهینه سازی فرآیند مهر زنی و مطالعات موردی ساخت ورق فلزی پشتیبانی می کند، نشان دهنده نوع مشارکت مهندسی است که این صرفه جویی را ایجاد می کند. رویکرد آنها در مستندسازی مطالعات موردی فرآیند برای قطعات فلزی ساختاری و مرتبط با بدنه، به تیم های تدارکاتی این امکان را می دهد که چگونه ساده سازی طراحی در پروژه های مشابه انجام شده است. هنگامی که یک تامین کننده می تواند یک برنامه گلگیر یا پانل ساختاری قبلی را به شما نشان دهد که در آن کاهش ایستگاه یا ایجاد یکپارچگی باعث صرفه جویی قابل اندازه گیری در هزینه می شود، شما به جای وعده ها، شواهد را ارزیابی می کنید.
تفاوت بین تخفیفی که در تولید باقی می ماند و تخفیفی که مشکلات پایین دستی ایجاد می کند تقریباً همیشه به این مرحله مهندسی بازمی گردد. یک قالب ارزانتر که از طراحی بهینهنشده ساخته شده است، حاشیههای نازکتری در همه جا دارد. یک قالب{2}}کاهش هزینه که از یک طراحی ساده شده و شبیهسازی شده-تأیید شده ساخته شده است، از پایهای بهتر شروع میشود. سرمایه گذاری اولیه مهندسی نسبت به کل هزینه ابزارآلات کوچک است، معمولاً 10 تا 15 درصد، اما تعیین می کند که آیا 85 درصد باقی مانده به طور کارآمد یا اضافی خرج شود.
با قفل شدن استراتژیهای طراحی، چالش باقیمانده به اجرا تغییر میکند: یافتن و واجد شرایط بودن تامینکنندگانی که میتوانند آن طرح بهینهشده را با قیمت پیشنهادی بدون جایگزینی مواد پایینتر یا نادیده گرفتن اعتبارسنجی آزمایشی ارائه دهند.
منبع یابی و ارزیابی تامین کنندگان قالب های تخفیف دار
طراحی قالب بهینه شده تنها در صورتی موجب صرفه جویی می شود که تامین کننده آن توانایی، نظم و انضباط فرآیند و یکپارچگی مواد را داشته باشد تا با قیمت ذکر شده اجرا شود. تیم های تدارکاتی که یک قالب مهر زنی بال خودروی تخفیف دار را تهیه می کنند با یک چالش خاص روبرو هستند: جدا کردن نامزدهای سازنده قالب مهر زنی فلزی که هزینه را از طریق کارایی مهندسی کاهش می دهند از کسانی که با نادیده گرفتن مراحل اعتبار سنجی یا جایگزینی مواد غیرمستند هزینه را کاهش می دهند. معیارهای ارزیابی زیر روشی ساختاریافته برای ایجاد این تمایز در اختیار شما قرار می دهد.
معیارهای ارزیابی تامین کننده برای تامین منابع خودرو
هنگامی که قیمت ها را برای قالب های ورق فلزی در چندین تامین کننده مقایسه می کنید، تفاوت قیمت 30 تا 50 درصد رایج است. همیشه سوال این است که علت این شکاف چیست. جدول زیر فاکتورهای ارزیابی را که برای تامین قالب تمبر خودرو اهمیت دارند، همراه با عملکرد قوی در هر منطقه ترسیم می کند.
| عامل ارزیابی | به دنبال چه چیزی باشید | پرچم سرخ |
|---|---|---|
| همکاری مهندسی و شفافیت مطالعه موردی | تامینکننده در مرحله DFM مشارکت میکند، مطالعات موردی فرآیند مستند شده را از برنامههای خودروی مشابه به اشتراک میگذارد. مثال: YICHEN مطالعات موردی ساخت ورق فلزی و مهر زنی را برای تیم های خودروسازی OEM، Tier-1 و Tier-2 منتشر می کند. | بدون دخالت مهندسی قبل از نقل قول. از به اشتراک گذاری منابع یا داده های پروژه قبلی خودداری می کند. |
| قابلیت آزمایش | ظرفیت پرس خانگی مطابق با تناژ تولید؛- سابقه حلقه آزمایشی مستند با سوابق تصحیح. | بدون نظارت بعدی، آزمایش را به فروشگاههای مطبوعاتی شخص ثالث واگذار کنید. |
| گواهی مواد | ارائه گواهینامه آسیاب برای تمام فولادهای ابزار و چدن. پارامترهای عملیات حرارتی و فرآیندهای پوشش سطح را مشخص می کند. | نمرات فولاد استفاده شده را نمی توان شناسایی کرد. بدون قابلیت ردیابی از بلوک خام تا قطعه قالب فلزی تمام شده. |
| انعطاف پذیری حجم | ارائه قیمت های سطحی برای حجم های مختلف تولید؛ هر دو 10000 واحد پس از فروش و 100000 واحد برنامه های OEM را در خود جای می دهد. | نقل قول ثابت تنها بدون توجه به حجم. هیچ بحثی در مورد تطبیق زندگی با نیازهای تولید شما وجود ندارد. |
| ابزارهای شبیه سازی و اعتبارسنجی | از شبیه سازی تشکیل CAE برای کاهش حلقه های آزمایش فیزیکی استفاده می کند. قبل از شروع ماشینکاری، گزارش های نازک شدن و برگشت فنری را ارائه می دهد. | کاملاً مبتنی بر تجربه-توسعه چهره قالبی بدون مستندات شبیه سازی است. |
| پشتیبانی نگهداری قالب | کتابچه راهنمای تعمیر و نگهداری، لیست قطعات یدکی برای اجزای مجموعه قالب مهر و دستورالعمل های تیز کردن مجدد در هنگام تحویل را ارائه می دهد. | بدون سندی فراتر از نقشه های مونتاژ اولیه. بدون پشتیبانی فنی{0}}تحویل پست. |
تامینکنندهای که در این عوامل امتیاز خوبی کسب میکند، مانند مواردی که همکاری مهندسی و مستندات فرآیند شفاف را ارائه میدهند، به احتمال زیاد بستهبندی قالبهای پرس فلزی را تحویل میدهند که طبق نقل قول عمل میکند. تامین کنندگانی که قیمت پایینی را ارائه می کنند اما نمی توانند روش شبیه سازی یا منبع یابی مواد خود را توضیح دهند، احتمالاً ابزارهایی را ارائه می دهند که زودتر از کار می افتند یا پس از تحویل نیاز به حلقه های اصلاح گران قیمت دارند.
گام های بعدی توصیه شده برای تیم های تدارکات
از این چک لیست{0}}گام به{{1} گام به گام استفاده کنید تا از پرس و جو اولیه به سمت صلاحیت دستگاه مهر زنی و انتشار تولید حرکت کنید:
- کف با کیفیت خود را مشخص کنید- مشخص کنید کدام تلورانسها و استانداردهای سطح غیرقابل مذاکره هستند (سطوح قابل مشاهده کلاس A، ابعاد شکاف بدنه) و کدامیک میتوانند خم شوند (فلنجهای پنهان، ویژگیهای داخلی). این به تامین کنندگان فضایی برای پیشنهاد طرح های کاهش هزینه{3}} می دهد.
- درخواست مظنه-مهندسی- از تامین کنندگان بخواهید که بر اساس بررسی DFM، نه فقط CAD موجود شما، نقل قول کنند. تامین کنندگانی که مایلند ساعت ها قبل از دریافت PO سرمایه گذاری مهندسی کنند، دارای قابلیت سیگنال دهی و منافع مشارکت بلندمدت- هستند.
- نیاز به شفافیت مواد و فرآیند- هر مظنه باید نمرات فولاد ابزار را بر اساس ایستگاه، روشهای تصفیه سطح و عمر قالب مورد انتظار در ضربهها مشخص کند. اگر تامین کننده نتواند این موارد را مشخص کند، تخفیف آنها احتمالاً مصالحه های فاش نشده را پنهان می کند.
- هزینه کل را مقایسه کنید نه قیمت خرید- یک مدل ساده با استفاده از قیمت خرید، تعمیر و نگهداری تخمینی سالانه، عمر قالب مورد انتظار و حجم تولید خود بسازید تا هر-هزینه ابزارآلات قطعه را محاسبه کنید. ارزانترین قالبهای تمبر روی کاغذ همیشه به ازای هر قطعه تولید شده ارزانتر نیستند.
- سابقه آزمایش و تصحیح حسابرسی- از برنامههای قبلی گلگیر یا پنل بدنه درخواست کنید.چارچوب های ممیزی کیفیت فروشندهقبل از اعطای قراردادهای ابزار، تأیید اقدامات کنترل فرآیند، قابلیت ردیابی مواد، و مدیریت عدم انطباق-را توصیه کنید.
- اعتبار سنجی با ایستگاه آزمایشی- برای برنامههای قالب- با ارزش بالا، قبل از انجام مجموعه قالب کامل، یک ایستگاه را به عنوان ساخت آزمایشی در نظر بگیرید. این کیفیت ماشینکاری، نظم ارتباطی و قابلیت اطمینان تحویل تامینکننده را در شرایط مالی محدود آزمایش میکند.
- قراردادهای تعمیر و نگهداری و قطعات یدکی را تنظیم کنید- قبل از ارسال قالب، تأیید کنید که درجهای تزئینی، جایگزینهای پانچ و کیتهای فنر نیتروژن به عنوان قطعات یدکی در دسترس هستند. یک قالب بدون قطعات جایگزین قابل دسترسی بدون در نظر گرفتن قیمت خرید آن به سرعت گران می شود.
تیمهای مهندسی که گزینههای سازنده قالب مهر زنی فلزی را برای ابزارآلات بال خودرو ارزیابی میکنند، باید در دسترس بودن مطالعه موردی و شفافیت فرآیند را به عنوان معیارهای واجد شرایط تلقی کنند، نه موارد اضافی اختیاری. تامین کنندگان دوست دارندYICHEN، که از تصمیمات خرید خودروهای سطح- رده 1 و 2 با مطالعات موردی فرآیند مهر زنی مستند به صورت عمومی پشتیبانی می کند، نوعی پایه شواهد را ارائه می دهد که تصمیمات مربوط به منبع تخفیف را از بین می برد. هنگامی که یک تامین کننده می تواند نشان دهد که چگونه در یک برنامه پانل بدنه قابل مقایسه بدون فدا کردن عمر قالب یا کیفیت سطح، به کاهش هزینه دست یافته است، شما تصمیم خریدی را بر اساس داده ها گرفته اید تا امید.
سوالات متداول در مورد قالب های بال ماشین تخفیف دار
1. محدوده هزینه معمولی برای قالب مهر زنی بال خودرو چقدر است؟
یک قالب کوبنده بال خودرو از حدود 250000 دلار برای قالب انتقال ساده تا بیش از 1000000 دلار برای راه اندازی خط پشت سر هم متغیر است. گزینههای تخفیفی که تولیدات پسابزاری یا تولید متوسط را هدف میگیرند-معمولاً بین 150,000 تا 350,000 دلار با استفاده از{11}}گریدهای فولادی ارزانتر مانند S7 یا A2، کاهش ایستگاههای شکلدهی، و تامین ماشینکاری از مناطق با نرخ نیروی کار رقابتی، بین 150,000 تا 350,000 دلار است. قیمت نهایی به عمق کشش، تعداد عملیات، انتخاب فولاد ابزار و اینکه آیا شبیه سازی حلقه های آزمایش فیزیکی را کاهش می دهد بستگی دارد.
2. عمر تمبر تخفیف در مقایسه با حق بیمه چقدر طول می کشد؟
بال خودروهای مقرون به صرفه ساخته شده با گریدهایی مانند فولاد S7 یا A2 معمولا 200000 تا 500000 ضربه دوام می آورند، در حالی که قالب های پریمیوم با استفاده از درج های M2، PM M4 یا کاربید تنگستن می توانند به 1،000،000 تا 3،000،000 برسند. با این حال، استفاده از تیمارهای سطح دوبلکس مانند نیتریدینگ یونی همراه با پوششهای PVD برای فولادهای ارزانتر{15}میتواند عمر قالب را به بیش از 500000 ضربه افزایش دهد و شکاف را به میزان قابل توجهی کاهش دهد. تطبیق عمر قالب با حجم تولید واقعی شما مهمتر از به حداکثر رساندن تعداد ضربه است.
3. آیا یک قالب بال خودروی تخفیفی همچنان می تواند پانل های با کیفیت سطح کلاس A تولید کند؟
بله، مشروط بر اینکه قالب الزامات خاص-غیر قابل مذاکره را داشته باشد. کیفیت سطح کلاس A به دقت ماشین کاری قالب، پرداخت سطح کشش، و کنترل فشار مناسب نگهدارنده خالی به جای هزینه کلی قالب بستگی دارد. استراتژیهای تخفیف مشروع هزینه را از طریق یکپارچهسازی ایستگاه، جایگزینی مواد در سطوح غیرسایشی-و مزایای نیروی کار منطقهای در حین ماشینکاری کاهش میدهد. این روشها سطوح آینهای را که برای پانلهای قابل مشاهده بدنه لازم است حفظ میکنند، در حالی که هزینهها را در سایر قسمتهای بسته ابزار کاهش میدهند.
4. چه حجم تولیدی سرمایه گذاری در قالب تمبر تخفیف برای گلگیرها را توجیه می کند؟
قالب های مهر زنی بال های خودروی تخفیف دار برای حجم های سالانه بین 10000 تا 50000 قطعه، اقتصادی ترین منطق را دارند. زیر 5000 واحد، ساخت CNC یا ابزارهای نرم اغلب به طور کلی ارزان تر است. بیش از 50000 دستگاه در سال، ابزارهای ممتاز از طریق عمر قالب طولانیتر و فرکانس نگهداری پایینتر به سرعت بازپرداخت میکنند. پانلهای جایگزین پس از فروش، دورههای بازسازی خودروهای کلاسیک،-راهاندازیهای کم حجم خودروهای برقی، و دستههای تأیید اعتبار قبل از تولید، برنامههای کاربردی اصلی هستند که در آنها ابزارهای بودجهای اقتصاد قوی برای هر بخش ارائه میکنند.
5. چگونه می توانم ارزیابی کنم که آیا یک تامین کننده قالب تخفیفی در حال کاهش است یا واقعاً هزینه را کاهش می دهد؟
درخواست گواهینامه مواد که درجه های فولاد ابزار را مشخص می کند توسط ایستگاه، درخواست گزارش های شبیه سازی CAE که اعتبار شکل گیری را قبل از ماشین کاری نشان می دهد، و سوابق تصحیح آزمایشی را از برنامه های مشابه پانل خودرو بررسی کنید. تامین کنندگان قانونی کاهش هزینه{1}}مانند YICHEN مطالعات موردی فرآیند را منتشر میکنند و در مرحله DFM برای بهینهسازی طرحها قبل از نقل قول مشارکت میکنند. پرچمهای قرمز شامل ناتوانی در شناسایی درجههای فولادی، نداشتن ظرفیت پرس آزمایشی داخلی، امتناع از اشتراکگذاری منابع پروژه گذشته، و نقلقولهایی است که بدون بررسی مهندسی هندسه قطعه شما صادر شدهاند.


