


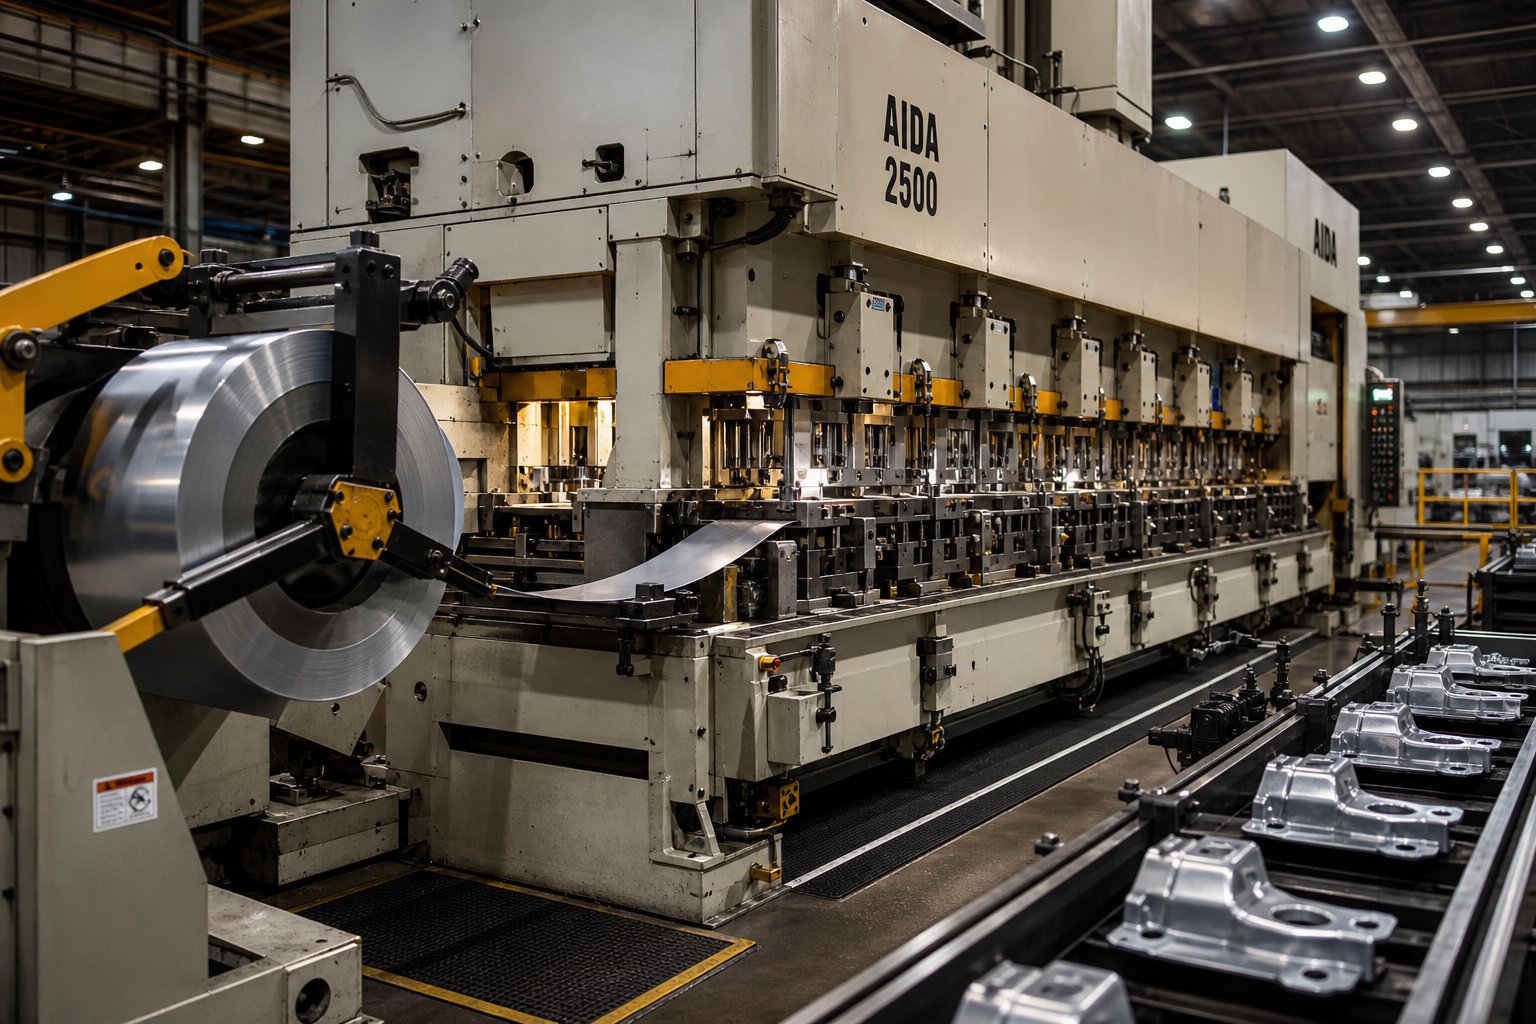
معنای مهر زنی پیشرونده برای تولید کامیون چیست؟
وقتی برای یک پلت فرم کامیون به میلیونها براکت، گیره و سختافزار ثابت ساختاری نیاز دارید، روش تولیدی که انتخاب میکنید هم هزینه هر{0}قطعه و هم کف کیفیت شما را تعیین میکند.مهر زنی پیشروندهبه استراتژی تولید غالب برای این اجزا تبدیل شده است و درک چرایی با درک خود فرآیند شروع می شود.
تعریف مهر زنی پیشرونده در یک زمینه تولید کامیون
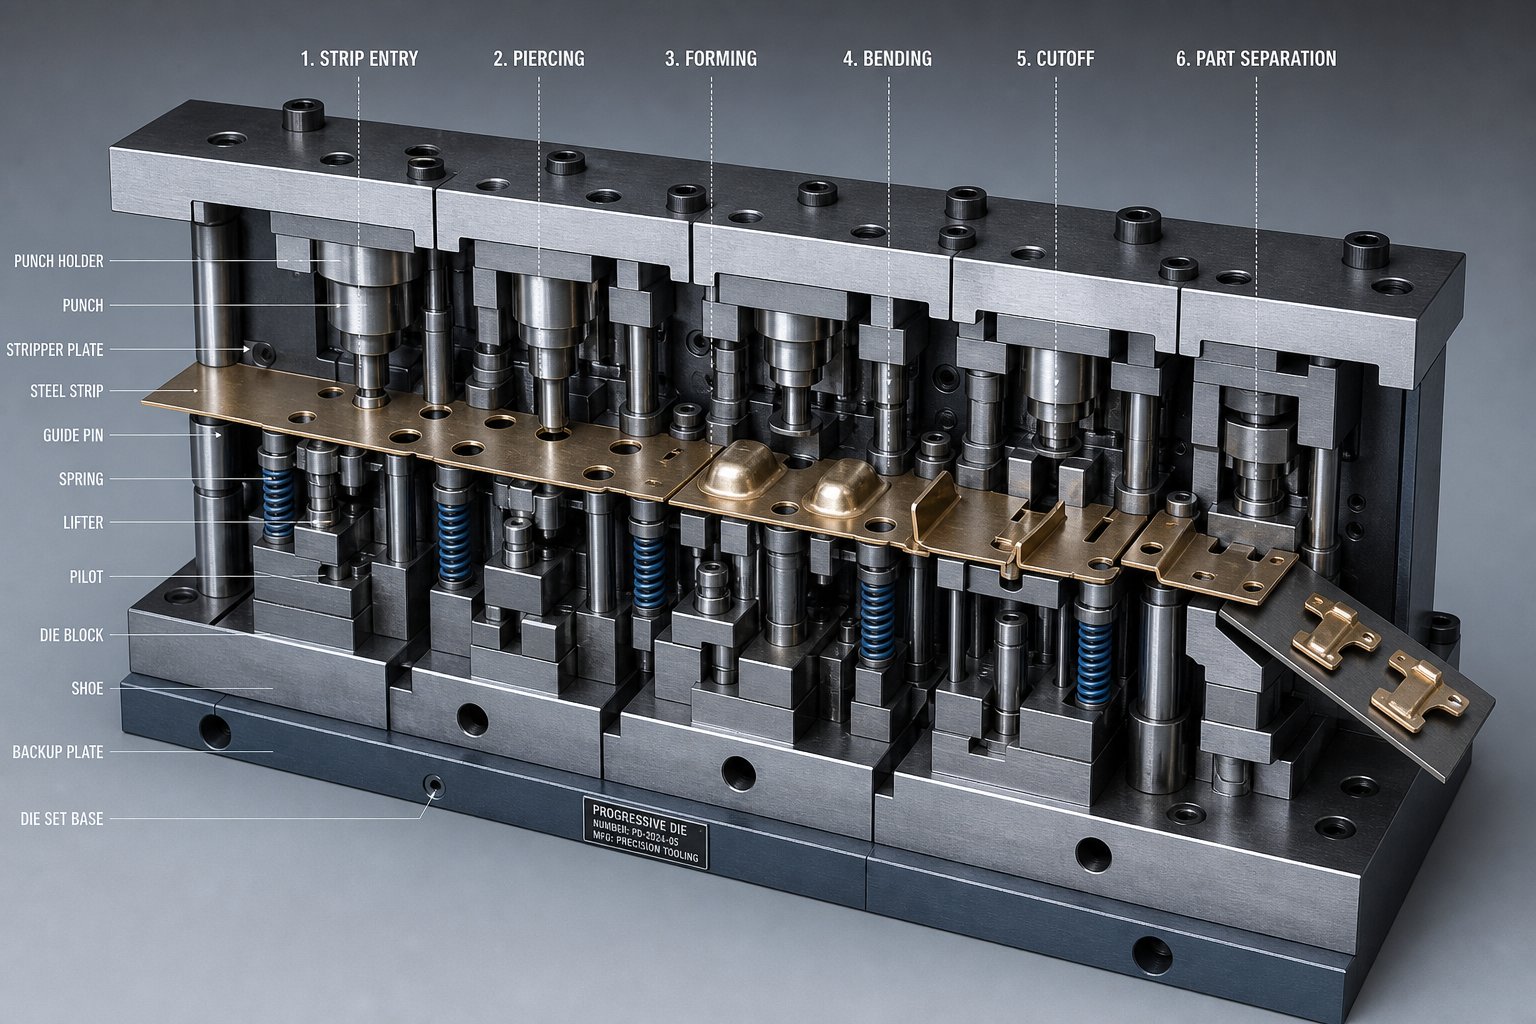
مهر زنی پیشرونده قالب یک فرآیند شکل دهی فلزی با حجم بالا- است که در آن یک نوار پیوسته از فلز از طریق یک قالب منفرد حاوی چندین ایستگاه تغذیه میشود، که هر یک عملیات مجزای - سوراخ کردن، شکلدهی، خم شدن، یا برش - را انجام میدهند به طوری که با هر ضربه پرس، یک قطعه کامل کامیون تولید میشود.
بنابراین از نظر عملی یک قالب مترقی چیست؟ سیم پیچی از{0}}فولاد با استحکام بالا را تصور کنید که روی یک دیکویلر بارگذاری شده، از طریق یک تراز کننده صاف شده و در یک فاصله زمین ثابت به داخل پرس وارد می شود. با هر ضربه فشار، نوار یک ایستگاه به جلو پیش میرود. ایستگاه یکی ممکن است سوراخ خلبان را سوراخ کند. ایستگاه دو یک فلنج را تشکیل می دهد. ایستگاه سه سکه یک سطح نصب. ایستگاه نهایی قسمت تکمیل شده را از نوار حامل جدا می کند. کل دنباله به طور مداوم، بدون تغییر موقعیت یا مداخله اپراتور، با سرعت های 25 تا بیش از 300 ضربه در دقیقه بسته به پیچیدگی قطعه اتفاق می افتد.
به طور خاص برای قطعات کامیون، مهر زنی مترقی فلزی، گیج های مواد (معمولاً 1.0 میلی متر تا 6.0 میلی متر)، پیچیدگی هندسی (خمش های مرکب، الگوهای سوراخ های متعدد) و حجم سالانه (اغلب 50000 تا چند میلیون قطعه) را که این بخش را تعریف می کنند، انجام می دهد. مهر زنی پیشرونده فلزی به ویژه برای براکتهای ساختاری، تقویتکنندههای متقاطع-عضو، گیرههای کابین، و آویزهای اگزوز که سکوهای کامیون در مقادیر زیاد مصرف میکنند، مناسب است.
چرا OEM های کامیون به مرگ های پیشرونده نسبت به سایر روش ها متکی هستند؟
OEM کامیونها، تامینکنندگان ردیف{4}}1 و ردیف-2 قالبهای پیشرونده را به روشهای شکلدهی جایگزین انتخاب میکنند به یک دلیل ساده: پس از تأیید اعتبار، فرآیند قطعات یکسان را با حداقل هزینه کار تحویل میدهد. یک اپراتور پرس میتواند یک دای پیشرو که هزاران قطعه نهایی را در ساعت تولید میکند، نظارت کند. سازگاری در طول یک دوره تولید چند میلیون سیکلی، مشکلات پاییندستی دوباره کاری و تناسب را که گریبانگیر روشهای کمتکرار میشود را حذف میکند.
مهر زنی پیشرونده همچنین کارهایی را که در غیر این صورت چندین عملیات جداگانه - مشت زدن، خم کردن، شکل دادن، برش دادن - را در یک عبور پیوسته از قالب یکپارچه می کند. مراحل کمتر حمل و نقل به معنای خطر نقص کمتر و توان عملیاتی سریعتر است، هر دو زمانی که خط مونتاژ کامیونی را تغذیه میکنید که با توالیهای محکم و درست در زمان تحویل-در{4}} کار میکند، حیاتی است.
این مقاله بهعنوان یک منبع مهندسی-برای خریداران و مهندسان طراحی است که ارزیابی میکنند آیا مهر زنی پیشرونده با نیازهای برنامه کامیون آنها مطابقت دارد یا خیر. بخشهای پیش رو از طریق فرآیند گام به گام، نامزدهای قطعه ایدهآل، انتخاب مواد، طراحی{4}}برای-قوانین ساختپذیری، مقایسه فرآیند، تجزیه و تحلیل هزینه، و معیارهای صلاحیت تامینکننده - همه چیز مورد نیاز برای تصمیمگیری ابزارآگاهانه را طی میکنند.
چگونه فرآیند قالب پیشرو اجزای کامیون را مرحله به مرحله تولید می کند
یک سیم پیچ فولادی صاف وارد یک سر پرس می شود و یک بست کامیون تمام شده از انتهای دیگر خارج می شود - اما آنچه بین این دو نقطه اتفاق می افتد تعیین می کند که آیا شما یک جزء ساختاری قابل اعتماد دریافت می کنید یا یک سطل ضایعات پر از زباله. رافرآیند مهر زنی پیشرونده قالببه دنباله ای دقیق از عملیات ایستگاه تقسیم می شود که هر کدام در آخرین ایستگاه قرار دارند.
تغذیه نواری و صاف کردن مواد برای سیم پیچ های سنگین-
قطعات کامیون معمولاً از موادی در محدوده ضخامت 1.0 تا 6.0 میلیمتر - سنگینتر از بیشتر وسایل الکترونیکی مصرفی یا مهر زنی لوازم خانگی استفاده میکنند. این گیج اضافی به این معنی است که سیم پیچ فشار داخلی قابل توجهی را از سیم پیچ وارد می کند. قبل از اینکه نوار به اولین ایستگاه قالب برسد، از یک دیکویلر و یک تراز کننده دقیق عبور می کند که مجموعه سیم پیچ، کمان پولادی و موج لبه را حذف می کند. سپس یک فیدر رول سروو نوار را در فاصله گامی ثابت با هر ضربه فشار به جلو می برد و آن را در فاصله هزارم اینچ برای عملیات پیش رو قرار می دهد.
برای مواد{0}سنگین کامیون سنگین، دقت تغذیه قابل مذاکره نیست. حتی ترکیبات ناهماهنگی جزئی در چندین ایستگاه، که سوراخهای تحمل و خمیدگیهای نامناسب در قسمت نهایی ایجاد میکند.
ایستگاه های سوراخ کردن، شکل دهی و قطع توضیح داده شده است
یک براکت ریلی قاب را تصور کنید که از طریق یک قالب مهر زنی مترقی حرکت می کند. در اینجا توالی ایستگاه معمولی است که نوار مسطح را به یک جزء کامل کامیون تبدیل می کند:
- سوراخ کردن خلبان- اولین ایستگاه سوراخ های دقیقی را ایجاد می کند که نوار را در هر ایستگاه بعدی ثبت می کند. این سوراخ ها مرجع موقعیتی برای کل قسمت هستند.
- دارای سوراخ و بریدگی- سوراخهای پیچ نصب، الگوهای شکاف و بریدگیهای لبه بریده شدهاند. برای یک گیره نصب کابین، این ممکن است شامل دو سوراخ خلاص پیچ و یک شیار مسیریابی سیم- باشد.
- شکل دهی و خمش- نوار به شکل هندسی عملکردی خود خم شده است. براکت ریلی قاب ممکن است به یک فلنج 90 درجه و یک خم آفست ثانویه برای پاک کردن قسمت متقاطع مجاور نیاز داشته باشد.
- سکه زنی یا نقش برجسته- ایستگاههای فشار قوی- سطوح بحرانی را تصفیه میکنند. به عنوان مثال، کوبیدن یک سطح یاتاقان بر روی صفحه نصب تعلیق، تحمل صافی را به دست می آورد که خمش ساده نمی تواند.
- قطع و جدایی- ایستگاه نهایی قسمت تمام شده را از نوار حامل جدا می کند. براکت تکمیل شده روی یک نوار نقاله یا داخل سطل میریزد و نوار اسکلت باقیمانده به عنوان قراضه قابل بازیافت خارج میشود.
هر ایستگاه یک مجموعه ویژگی در هر ضربه فشاری اضافه می کند. یک آویز اگزوز ساده ممکن است فقط به چهار ایستگاه نیاز داشته باشد، در حالی که برای تقویت اعضای متقاطع پیچیده با زوایای مرکب و الگوهای چند سوراخ ممکن است به ده یا بیشتر نیاز داشته باشد. ایستگاه های بیشتر به معنی قالب طولانی تر و هزینه ابزار بیشتر - است، اما آنها همچنین به معنای عملیات ثانویه کمتر در پایین دست هستند.
ملاحظات تناژ و نرخ خوراک برای قطعات کامیون را فشار دهید
فرآیند مهر زنی پیشرونده برای اجزای کامیون به نیروی فشار بیشتری نسبت به کار گیج سبک تر نیاز دارد. سوراخ کردن و تشکیل فولاد با استحکام بالا در 4.0 میلیمتر یا بالاتر، بسته به عرض نوار و تعداد عملیات همزمان در هر ضربه، میتواند به یک پرس قالب پیشرونده با وزن 200 تا 600 تن نیاز داشته باشد. یک دستگاه پرس قالبی که براکتهای کامیون سنگین را اجرا میکند معمولاً با سرعت 25 تا 80 ضربه در دقیقه - کندتر از مهر زنی الکترونیکی{11}}سرعت بالا عمل میکند، اما همچنان صدها تا هزاران قطعه نهایی در ساعت تولید میکند.
نرخ خوراک، تعداد ایستگاه و تناژ فشار متغیرهای وابسته به هم هستند. افزایش پیچیدگی قطعه (افزودن خم ها یا تلرانس های محکم تر) اغلب به معنای افزودن ایستگاه ها است که باعث طولانی شدن قالب می شود و ممکن است به پرس با بستر بزرگتر نیاز داشته باشد. پرس مهر زنی مترقی باید هم نیروی تشکیل دهنده کل و هم ردپای فیزیکی ابزار را در خود جای دهد.
این واقعیتهای مکانیکی شکل میدهند که کدام قطعات کامیون کاندیدای قوی برای فرآیند - هستند و کدام یک از محدودیتهای عملی آن فراتر میروند.
قطعات کامیون که کاندیدای ایده آل برای مهر زنی مترقی هستند
هر قطعه فلزی در یک کامیون متعلق به یک قالب پیشرونده نیست. هنگامی که هندسه قطعه مسطح یا کم عمق می ماند، الگوهای سوراخ قابل تکرار هستند، ضخامت مواد در محدوده تغذیه سیم پیچ- قرار می گیرد و تقاضای سالانه به اندازه کافی بالاست که سرمایه گذاری ابزارسازی را توجیه کند، این فرآیند عالی است. دانستن اینکه کدام قسمت با - مناسب است و کدام یک - مناسب نیست، تصمیم گیری هوشمندانه ابزارسازی را از یک اشتباه گران قیمت جدا می کند.
براکت های ساختاری و صفحات نصب
اجزای ساختاری جایی هستند که براکت های مهر شده با قالب مترقی شفاف ترین ROI را ارائه می دهند. این قطعات دارای ویژگی های مشترک هستند: پیچیدگی متوسط، الگوهای سوراخ ثابت و حجم هایی که اغلب به صدها هزار در سال می رسد. مهر زنی با حجم بالا هزینه ابزارسازی را توجیه می کند زیرا هزینه هر-قطعه به طور چشمگیری پس از اجرای قالب کاهش می یابد.
- براکت های ریلی قاب- پروفیل های مسطح با لبه های فلنج و دو تا چهار سوراخ پیچ. هندسه معمولاً یک خم-منفرد با عمق کشش متوسط است که باعث میشود حمل نوار ساده شود.
- اعضای متقابل-تقویت شده- بخش های کانال کم عمق با سوراخ های نصب سوراخ شده در فواصل زمانی ثابت. پروفیل های متقارن آنها نوار را از طریق ایستگاه های شکل دهی متعادل نگه می دارد.
- صفحات نصب تعلیقصفحات مسطح ضخیم- (3.0 میلیمتر تا 5.0 میلیمتر) با سطوح بلبرینگ سکهدار و الگوهای پیچ دقیق. شکل دهی حداقل تعداد ایستگاه ها را حتی در گیج های سنگین پایین نگه می دارد.
هر یک از این قطعات در طول قالب روی نوار حامل ثابت می ماند زیرا ویژگی های تشکیل شده نسبت به عرض نوار کم عمق هستند. این پایداری چیزی است که آنها را برای چیدمان قالب مهر زنی خودرو مناسب می کند.
اتصالات برق و سخت افزار کابین
قطعات کوچکتر و سبکتر-کامیون گیج به همان اندازه کاندیدهای قوی هستند - گاهی اوقات حتی بهتر، زیرا مواد نازکتر آنها سرعت پرس سریعتر و عمر قالب طولانیتری را ممکن میسازد.
- محفظه اتصال دهنده های الکتریکیقطعات - نازک- (0.8 میلیمتر تا 1.5 میلیمتر) با سوراخهای کوچک، زبانهها و قالبهای جعبه کم عمق. هندسه تکراری آنها و حجم بسیار بالای سالانه آنها (اغلب بیش از یک میلیون قطعه) آنها را به کتاب های درسی مهر زنی مترقی تبدیل می کند.
- گیره های نصب کابین- گیرههای کوچک با ویژگیهای فنری و زبانههای نگهدارنده. توالی خم ساده تعداد ایستگاه ها را بین چهار تا شش نگه می دارد.
- آرماتورهای لولای دربنمایههای - مسطح-به-با زاویهای با سوراخهای فرورفته یا خالی. ضخامت متوسط و کت و شلوار خمش مستقیم تک-تولید تدریجی.
این قطعات خودرو اغلب با 150 تا 300 ضربه در دقیقه کار میکنند و قطعات نهایی را سریعتر از هر فرآیند جایگزینی با کیفیتی معادل تحویل میدهند.
گیره شاسی، آویز و قطعات تقویتی
زیر بدنه یک کامیون دهها قطعه اتصال و پشتیبانی کوچک را مصرف میکند که هر کدام در حجمهایی سفارش داده شدهاند که توجیه ابزارهای پیشرونده را آسان میکند:
- آویز اگزوز- سیم-قلابهای فلزی یا مهر شده با یک خم و سوراخ لاستیکی جداکننده. چهار -قطعات ایستگاهی اینها را با سرعت بالا مدیریت میکنند.
- گیره های خط ترمز و نگهدارنده های خط سوختنمایهها را با بازوهای فنری که از نوار نازک تشکیل شده است، - ببندید-. اشکال تکرار شونده بدون کشش عمیق.
- گیره بست داخلی- نگهدارندهها و گیرههای J- فشاری-در اتصال کابین کابین استفاده میشوند. ردپای کوچک آنها به این معنی است که چندین قسمت می توانند به طور همزمان در عرض نوار لانه کنند.
الگویی را در هر دستهای در بالا مشاهده خواهید کرد: قطعات نسبتاً صاف میمانند، پشتیبانی از نوار حامل را در تمام مراحل شکلگیری حفظ میکنند، و در حجمهای سالانه به اندازهای بالا کار میکنند که هزینه ابزارآلات را به سرعت مستهلک کنند.
قطعاتی که به یک قالب مترقی تعلق ندارند
صداقت در مورد محدودیت ها تصمیمات ابزاری بهتری را ایجاد می کند. برخی از اجزای کامیون فراتر از آنچه مهر زنی مترقی به خوبی کنترل می کند:
- مخازن یا مخازن سوخت{0}}عمیق را بکشید- عمق کشش بیشتر از آن چیزی است که یک نوار حامل میتواند بدون پاره شدن آن را تحمل کند.
- ریل های قاب بزرگ یا اعضای متقاطع-- ابعاد قطعه از حد مجاز عرض نوار بیشتر است (معمولاً حداکثر 600 میلی متر تا 800 میلی متر، بسته به ظرفیت پرس).
- قطعات مخصوص کامیون-کم- تقاضای سالانه زیر 30000 تا 50000 واحد به ندرت سرمایه گذاری ابزار را توجیه می کند.ابزار دای مترقی می تواند از 30000 دلار تا بیش از 250000 دلار متغیر باشد.
- قطعاتی که نیاز به بازبینی مکرر طراحی دارند- تغییرات هندسه پس از ساخت قالب میتواند تقریباً نیمی از قیمت اصلی ابزار در بازسازی هزینه داشته باشد.
خط جداکننده واضح است: اگر قطعه بر روی یک نوار قرار می گیرد، در طول شکل دهی پایدار می ماند و در حجم کافی اجرا می شود، احتمالاً مهر زنی پیش رونده کمترین هزینه- شما خواهد بود. در غیر این صورت، قالبهای انتقال، هیدروفرمینگ، یا مجموعههای ساخته شده ممکن است در مقایسهای که بخش بعدی از طریق جزییات سطح مواد-که بر هر تصمیم ابزارسازی تأثیر میگذارد، پرداخته میشود، بهتر عمل کند.
انتخاب مواد و محدوده ضخامت برای قالب های پیشرونده قطعات کامیون
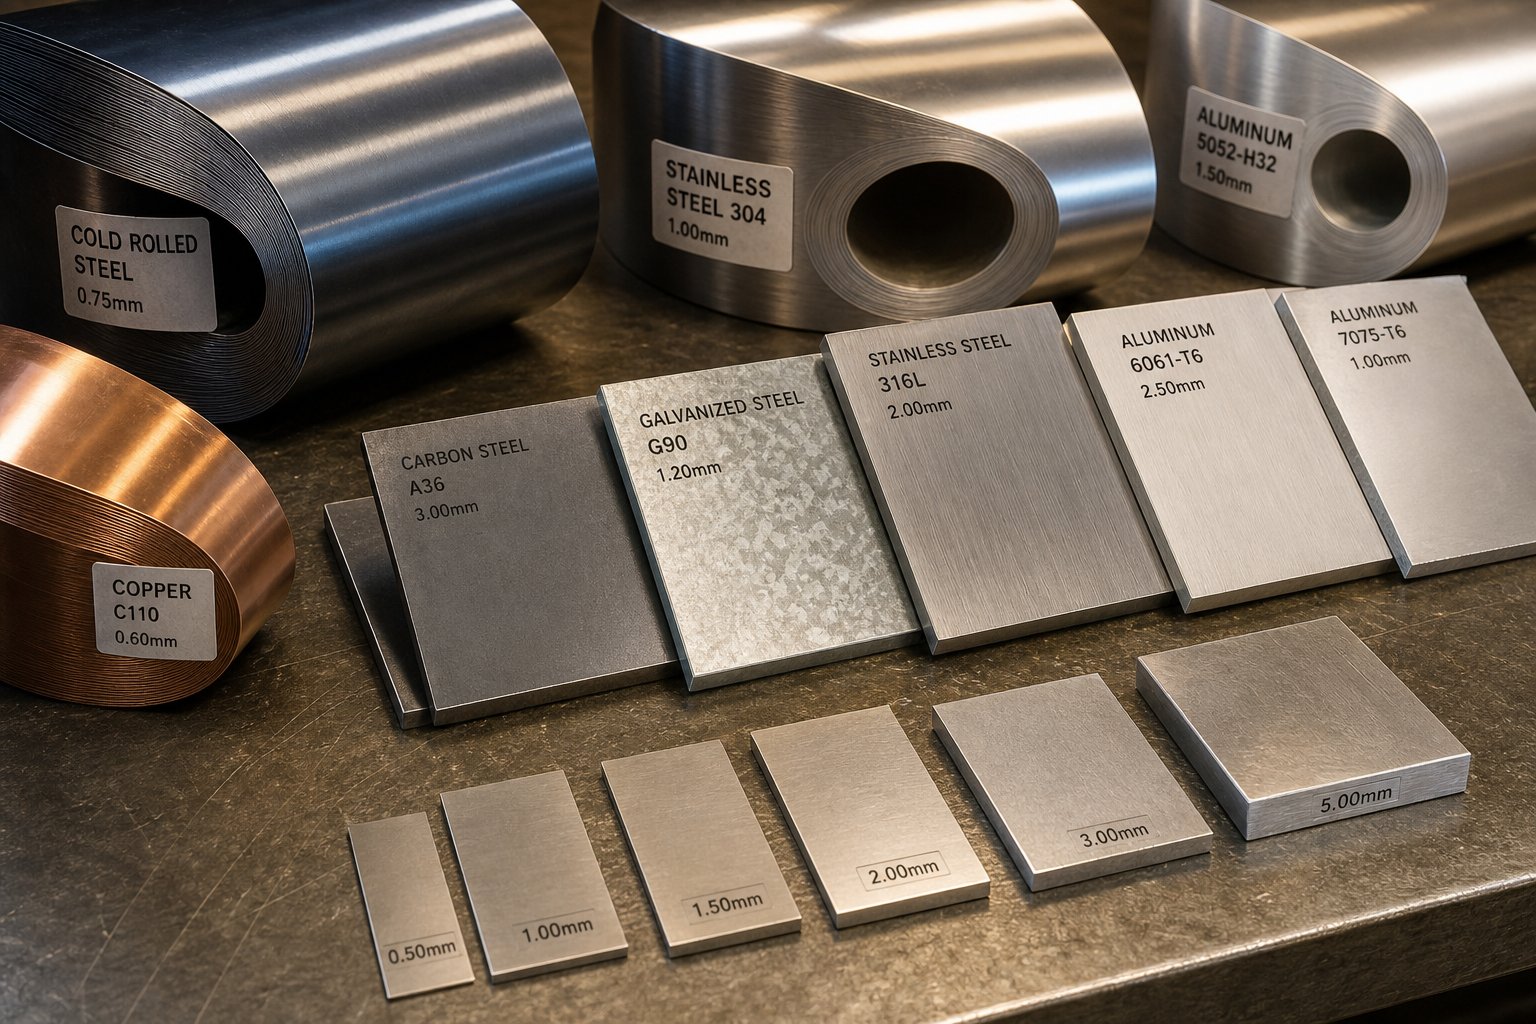
موادی که مهر میزنید همه موارد مورد نیاز تناژ پرس پاییندست -، ابعاد ترخیص قالب، زمانبندی تعمیر و نگهداری و در نهایت کیفیت قطعه را در طی یک دوره تولید چند-میلیون- تعیین میکند. انتخاب مواد مهر زنی پیشرونده مناسب برای کاربردهای کامیون صرفاً یک سوال قدرت نیست. این یک سؤال شکلپذیری، سایش و هزینه کلی-است که از همان روز اول طراحی ابزار را شکل میدهد.
فولادهای-مقاومت و دوفاز{1} برای قطعات ساختاری کامیون
اکثر براکتها و تقویتکنندههای کامیون سازهای به گریدهای فولادی با آلیاژ بالا-استحکام پایین- (HSLA) مشخص شده در SAE J2340 متکی هستند. درجاتی مانند 340X (حداقل بازده 340 مگاپاسکال) و 420X (حداقل بازدهی 420 مگاپاسکال) استحکام-برای بهبود وزن-ساختارهای OEM کامیونها را ارائه میکنند، در حالی که در قالبهای پیشرونده شکلپذیر باقی میمانند. مهر زنی مترقی فولاد با این گریدها نیازمند توجه دقیق به بازگشت فنری - بازیابی الاستیک مواد پس از خم شدن است. فولادهای HSLA به طور قابل توجهی بیشتر از فولاد ملایم به عقب برمی گردند، که اغلب به 2 تا 4 درجه جبران خمش بیش از حد نیاز دارند که مستقیماً در هندسه قالب ساخته شده است.
برای خرابی-براکتهای بحرانی - فکر کنید سازههای نصب کابین یا فولادهای تقویتکننده ستون B - دو فاز- (DP) مانند DP590 و DP780 وارد گفتگو شوند. این گریدها یک ماتریس فریت نرم را با جزایر مارتنزیت سخت ترکیب میکنند و استحکام کششی بالاتر از 590 مگاپاسکال را ارائه میکنند و در عین حال کشش کافی را برای خمش متوسط حفظ میکنند. مبادله{10} نیروهای شکلدهی بیشتر، سایش سریع پانچ، و افزایش ضربه{11}}از طریق ضربهای که میتواند اجزای قالب را تراشه کند. همانطور کهفابریکاتور یادداشت می کندهر چه ماده سختتر باشد، برش واقعی کمتری رخ میدهد و بیشتر «شکن» میشود و بارگذاری شوک معکوس از طریق قالب و پرس افزایش مییابد.
ورق های گالوانیزه (GI) و گالوانیله شده (GA) محافظت در برابر خوردگی را برای اجزای زیر بدنه و فریم اضافه می کنند. پوشش روی در مهر زنی مترقی فولاد کربنی رفتار متفاوتی دارد: پوششهای گالوانیله سختتر هستند و در طول شکلدهی بیشتر مستعد پودر شدن هستند، در حالی که پوششهای گالوانیزه نرمتر هستند، اما میتوانند در برابر سطوح قالب گیر کنند. هر دو به روان کننده های خاص و کنترل دقیق تری روی سطح قالب برای جلوگیری از آسیب پوشش نیاز دارند.
آلومینیوم و آلیاژهای سبک برای مهر زنی پیشرونده
دستورات کاهش وزن، مهر زنی مترقی آلومینیوم را به برنامه های کامیونی که به طور سنتی فقط فولادی- بودند، سوق می دهد. آلیاژهایی مانند 5052-H32 (بازده 215 مگاپاسکال، شکلپذیری عالی) با سختافزار کابین و براکتهای داخلی مناسب هستند، در حالی که 6061-T6 (بازده 275 مگاپاسکال) نقشهای ساختاری را انجام میدهد که در آن استحکام بالاتر دشواری شکلدهی را توجیه میکند.
رفتار آلومینیوم در قالب های پیشرونده اساساً متفاوت از فولاد است. کار{1}}سریعتر میشود، به این معنی که هر ایستگاه شکلدهی متوالی با مواد سختتری مواجه میشود. همچنین بدون روغن کاری مناسب یا پوشش قالب به شدت در برابر سطوح فولادی ابزار ضربه می زند. روان کنندههای فیلم خشک و پوششهای PVD مانند TiN یا CrN روی سطوح قالب، روش استاندارد برای اجراهای آلومینیومی هستند. فنر بک در آلومینیوم معمولاً 1.5 تا 2 برابر بیشتر از فولاد ملایم گیج معادل است و زوایای خمش تهاجمی بیشتری را می طلبد و گاهی اوقات ایستگاه های بازدارنده اضافی را می طلبد.
چگونه خواص مواد بر سایش و نگهداری قالب تأثیر می گذارد
فولاد قالب مهر زنی که برای درج های ابزارسازی انتخاب می کنید باید با سایندگی مواد کار و نیازهای شکل دهی مطابقت داشته باشد. سایش مواد ورق سختتر سریعتر از بین میرود، فواصل نگهداری را کوتاه میکند و هزینه کل مالکیت را افزایش میدهد. در اینجا نحوه مقایسه مواد متداول قطعهسازی{2}}کامیون با ویژگیهایی که برای عملکرد پیشروی قالب اهمیت دارند، آمده است:
| مواد | قدرت تسلیم (MPa) | رتبه بندی شکل پذیری | گرایش به عقب | دای استیل توصیه می شود |
|---|---|---|---|---|
| فولاد ملایم (SAE 1008/1010) | 170–210 | عالی | کم | فولاد ابزار D2 یا A2 |
| HSLA 340X (SAE J2340) | 340–400 | خوب | متوسط | D2 با پوشش TiCN |
| HSLA 420X (SAE J2340) | 420–480 | متوسط | متوسط-بالا | فولاد ابزار M2 یا PM |
| دو فاز-DP590 | 340–590 (کششی) | متوسط | بالا | فولاد ابزار PM (CPM 10V) |
| DP780 دو فاز- | 450–780 (کششی) | پایین-متوسط | بسیار بالا | درج کاربید در نقاط سایش |
| فولاد گالوانیل شده (GA). | بر اساس پایه متفاوت است | خوب (پودرهای پوشش دهنده) | در هر درجه پایه | D2 جلا داده شده،-روکش اصطکاک کم |
| آلومینیوم 5052-H32 | 195–215 | عالی | متوسط-بالا | D2 با پوشش TiN/CrN PVD |
| آلومینیوم 6061-T6 | 275–310 | متوسط | بالا | درجهای پوشیده شده از کاربید یا سرامیک{0} |
ضخامت باعث انتخاب تناژ فشار متناسب می شود. یک براکت 1.5 میلیمتری HSLA ممکن است به 150 تن در تمام ایستگاههای فعال نیاز داشته باشد، در حالی که همان هندسه در گیج 4.0 میلیمتری میتواند به 400 تن یا بیشتر نیاز داشته باشد. فاصله قالب - شکاف بین پانچ و دهانه قالب - نیز با ضخامت کاهش می یابد. فاصله معمولی برای قالب های مهر زنی فولادی بین 6 تا 10 درصد ضخامت مواد در هر طرف است. آلومینیوم برای جلوگیری از ایجاد سوراخ بیش از حد نیاز به فاصله های محکم تری دارد (حدود 5 تا 8 درصد).
تطبیق درجه مواد با جفت شدن قالب فولادی مهر زنی مناسب، استراتژی روانکاری و ظرفیت پرس چیزی است که قالبی را که میلیون ها ضربه را بدون کار مجدد انجام می دهد از قالبی که در 50000 چرخه تراشه می کند، جدا می کند. این رفتارهای مواد همچنین قوانین طراحی را که مهندسان باید هنگام تعیین محدودیتهای هندسه- رعایت کنند، دیکته میکنند که بخش بعدی به دستورالعملهای DFM قابل اجرا تبدیل میشود.
طراحی برای قابلیت ساخت در قطعات کامیون دای پیشرو
ویژگیهای مواد مرزها را تعیین میکنند، اما هندسه بخش تعیین میکند که آیا یک طرح قالب پیشرونده واقعاً کار میکند - یا از طریق بودجه ابزار در تکرارهای قابل اجتناب میسوزاند. طراحی برای قابلیت ساخت (DFM) جایی است که مهندسان قطعات کامیون و متخصصان مهر زنی بر روی آنچه که فلز می تواند به صورت فیزیکی در داخل یک ابزار مهر زنی مترقی انجام دهد هماهنگ می کنند. زودتر این کار را درست انجام دهید، و جدولهای زمانی PPAP را کوتاه کنید، چرخههای آزمایشی را کاهش دهید، و از حلقه پرهزینه «ساخت-تست-اصلاح» که راهاندازی تولید را به تأخیر میاندازد اجتناب کنید.
تصمیمات مهندسی اتخاذ شده در مرحله DFMتا 80 درصد از کل هزینه تولید را دیکته می کند. این بدان معناست که هندسهای که در مدل CAD خود ثابت میکنید بیشتر از هر مذاکره پاییندستی با یک تامینکننده بر اقتصاد هر بخش تأثیر میگذارد.
شعاعها را خم کنید و محدودیتهای عمق را برای کامیون{0}}مواد گیج بکشید
براکتهای کامیون در محدوده 2.0 تا 6.0 میلیمتر محدودیتهایی را ایجاد میکنند که قطعات نازکتر مصرفکننده هرگز با آن مواجه نمیشوند. قانون اساسی طراحی قالب مهر زنی مترقی برای خم ها: شعاع خم داخلی باید برابر یا بیشتر از ضخامت مواد باشد (R بزرگتر یا مساوی T). در فولادهای HSLA یا دوفاز{4}}به زیر این آستانه بیفتید و در معرض خطر ترک خوردگی میکرو-در راس خم، خرابی تمرکز تنش در سرویس و سایش زودرس پانچ هستید.
عمق ترسیم محدودیت سخت تری را ارائه می دهد. در داخل یک قالب پیشرونده، قطعه در تمام ایستگاه های شکل دهی به نوار حامل متصل می شود. کشش های عمیق اتصالات حامل را کشیده و نازک می کند و در نهایت آنها را پاره می کند. برای فولادهای{3}}کامیونی، عمق کشش عملی در داخل ابزارهای قالب پیشرونده تقریباً 1.0 تا 1.5 برابر عرض نوار ویژگی کشش است. هر چیزی عمیقتر معمولاً به یک قالب انتقال یا یک ایستگاه قرعهکشی اختصاصی با نگهدارنده خالی جداگانه - نیاز دارد که هزینه و پیچیدگی را اضافه میکند.
در اینجا قوانین اصلی DFM وجود دارد که مهندسان قطعات کامیون باید هنگام تعیین هندسه برای ابزار مهر زنی مترقی رعایت کنند:
- حداقل شعاع خمش:R بزرگتر یا مساوی 1.0T برای فولادهای HSLA. R بزرگتر یا مساوی 1.5T برای گریدهای دو فاز (DP590 و بالاتر) برای جلوگیری از ترک خوردن.
- سوراخ-تا-فاصله لبه:حداقل 2.0T از هر مرکز سوراخ تا نزدیکترین لبه یا ویژگی تشکیل شده. قرارگیری نزدیکتر، هندسه سوراخ را در حین خم شدن مخدوش می کند.
- حداقل قطر سوراخ:حداقل 1.0T برای سوراخ های گرد. پیرسینگ های کوچکتر به پانچ های تخصصی با فواصل نگهداری کوتاه تر نیاز دارند.
- حد عمق رسم:در صورت امکان عمق شکل را زیر 1.5 برابر عرض ویژگی نگه دارید. بیش از این خطر پاره شدن نوار حامل و اعوجاج قطعه را به همراه دارد.
- جهت دانه:برای کاهش خطر شکستگی در لبه های تشکیل شده، خم ها را عمود بر جهت غلتش سیم پیچ مشخص کنید.
- انتقالهای مسطح-به-فرم:برای جلوگیری از انباشته شدن و پاره شدن مواد، بریدگیهای مناسبی را در تقاطعهای خم قرار دهید.
بهینه سازی طرح بندی نوار و طراحی حامل
نوار حامل ستون فقرات هر ابزار پیشرونده و عملیات دای است - که به صورت فیزیکی هر قسمت را از طریق تمام ایستگاه های شکل دهی به قسمت بعدی متصل می کند. برای قطعات-کامیون گیج سنگین، طراحی کریر نسبت به کار با گیج سبکتر توجه بیشتری میطلبد، زیرا مواد ضخیمتر در برابر خمش مورد نیاز برای تطبیق با اختلاف ارتفاع بین ایستگاهها مقاومت میکنند.
دو نوع حامل اصلی اهداف متفاوتی دارند. الفحامل جامدبرای قطعاتی با برش و خمش اولیه کار می کند که در آن کل نوار در طول سکته مغزی صاف می ماند. یک حامل وب کشسان برای قطعاتی با شکل دهی یا برجسته سازی عمیق تر مناسب است و به فلز اجازه می دهد تا آزادانه بدون تغییر فاصله گام بین پیشرفت ها جریان یابد. برای براکت های کامیون با عمق کشش متوسط، حامل های کششی از خطاهای موقعیتی که در غیر این صورت در چندین ایستگاه جمع می شوند جلوگیری می کنند.
محل قرارگیری سوراخ خلبان مستقیماً به قابلیت اطمینان حامل متصل می شود. خلبانها باید در بخشهای ثابت و بدون شکل از نوار - معمولاً در داخل خود شبکه حامل قرار گیرند تا در داخل مرز قطعه. این تضمین می کند که دقت ثبت حتی زمانی که عملیات شکل دهی نیروهایی را اعمال می کند که می تواند نوار را به سمت جانبی جابجا کند، ثابت می ماند.
بهینه سازی عرض نوار هم بر هزینه مواد و هم بر انتخاب پرس تأثیر می گذارد. نوارهای پهن تر براکت های کامیون بزرگتر را در خود جای می دهند اما پرس هایی با ابعاد تخت بزرگتر را می طلبند. در صورت امکان، قرار دادن دو قسمت کوچکتر در عرض نوار، استفاده از مواد را بهبود می بخشد و درصد ضایعات را کاهش می دهد - یک اهرم هزینه مستقیم در برنامه های- با حجم بالا.
کاهش تعداد ایستگاه ها از طریق ساده سازی هندسه
هر ایستگاه اضافی در قالب پیشرونده هزینه ابزارآلات را افزایش میدهد، قالب را طولانیتر میکند و ممکن است به پرس بزرگتری نیاز داشته باشد. طراحی قالب مهر زنی فلزی که تعداد ایستگاه ها را بدون به خطر انداختن عملکرد قطعه به حداقل می رساند، جایی است که DFM بیشترین بازده خود را ارائه می دهد.
استراتژی های عملی عبارتند از:
- ترکیب عملیات سوراخ کردن:حفره هایی را که یک هواپیما را به اشتراک می گذارند، به جای پخش کردن آنها در چندین ضربه، در یک ایستگاه گروه بندی کنید.
- حذف ویژگی های آرایشی که ایستگاه ها را اضافه می کند:نشانوارههای برجسته یا مهرههای تزئینی که به ایستگاههای سکهزنی اختصاصی نیاز دارند ممکن است هزینه ابزار در قسمتهای ساختاری غیرقابل مشاهده- را توجیه نکنند.
- زوایای مرکب را ساده کنید:یک براکت با سه زاویه خم جداگانه در سطوح مختلف به سه ایستگاه شکل دهی نیاز دارد. طراحی مجدد به دو خم در یک هواپیمای مشترک باعث صرفه جویی در یک ایستگاه کامل می شود.
- ادغام در-عملیات ثانویه:افزودن ضربه زدن به قالب یا درج سختافزار، مراحل مونتاژ پاییندستی را حذف میکند و میتواند کل زمان تحویل را تا 30% کاهش دهد، حتی اگر یک ایستگاه به قالب اضافه کند.
این مبادلات هندسه-دقیقاً دلیلی است که همکاری اولیه بین مهندسان طراحی OEM و متخصصان ابزار پیشرفته و قالبها نتایج بهتری نسبت به واگذاری یک طرح ثابت برای نقلقول میدهد. مهر زنی تامین کنندگانی که بازخورد DFM را به فاز طراحی - قبل از قفل شدن هندسه می آورند - به جلوگیری از تجدید نظرهای پرهزینه ابزار پس از برش فولاد سخت شده کمک می کند. به عنوان یک نمونه،YICHENاز تیمهای مهندسی OEM، Tier{2}}1، و Tier-2 خودرو با مطالعات موردی فرآیند مهر زنی و بازخورد DFM برای قطعات فلزی ساختاری، شاسی و کامیونها پشتیبانی میکند، که نشان میدهد چگونه ورودی مهندسی طرف تامینکننده در طول مرحله طراحی مسیر را از مفهوم تا طراحی قالب مهر زنی معتبر کوتاه میکند.
درس عمیق تر: یک قالب مترقی یک ابزار دقیق-سخت شده است. تغییرات طراحی مرحله آخر میتواند تقریباً نیمی از سرمایهگذاری اولیه ابزارآلات در بازسازی را هزینه کند. سرمایهگذاری در زمان مهندسی پیشاپیش - از طریق شبیهسازی، بررسی DFM، و اصلاح هندسه مشارکتی - هزینههای خود را چندین برابر در طول دوره تولید میپردازد. این سرمایه گذاری ابزار، و حجم مورد نیاز برای توجیه آن، دقیقاً همان چیزی است که تجزیه و تحلیل هزینه پیش رو به تفصیل شرح داده می شود.
مهر زنی پیشرونده در مقابل قالب های انتقال و روش های جایگزین
انتخاب فرآیند شکلدهی مناسب مربوط به انتخاب یک مورد دلخواه نیست - بلکه مربوط به تطبیق قابلیت فرآیند با الزامات قطعه است. یک قالب پیشرونده و راهاندازی مهر زنی که کمترین هزینه را در گیره نصب کابین ارائه میکند، میتواند انتخاب اشتباهی برای پوستههای متقاطع-عضو بزرگ با کششهای عمیق باشد. خریداران OEM کامیون و مهندسان طراح به یک چارچوب روشن برای تصمیم گیری اینکه کدام روش با کدام بخش مطابقت دارد، بدون-سرمایه گذاری بیش از حد در ابزار یا کمتر-در هندسه، نیاز دارند.
قالب پیشرونده در مقابل قالب انتقال برای براکت های کامیون
متداول ترین مقایسه ای که مهندسان کامیون با آن مواجه می شوند، قالب گیری پیش رونده در مقابل قالب بندی انتقالی است. هر دو از ابزارآلات فولادی سخت شده و پرسهای{1} با تناژ بالا استفاده میکنند، اما مشکلات مختلفی را حل میکنند.
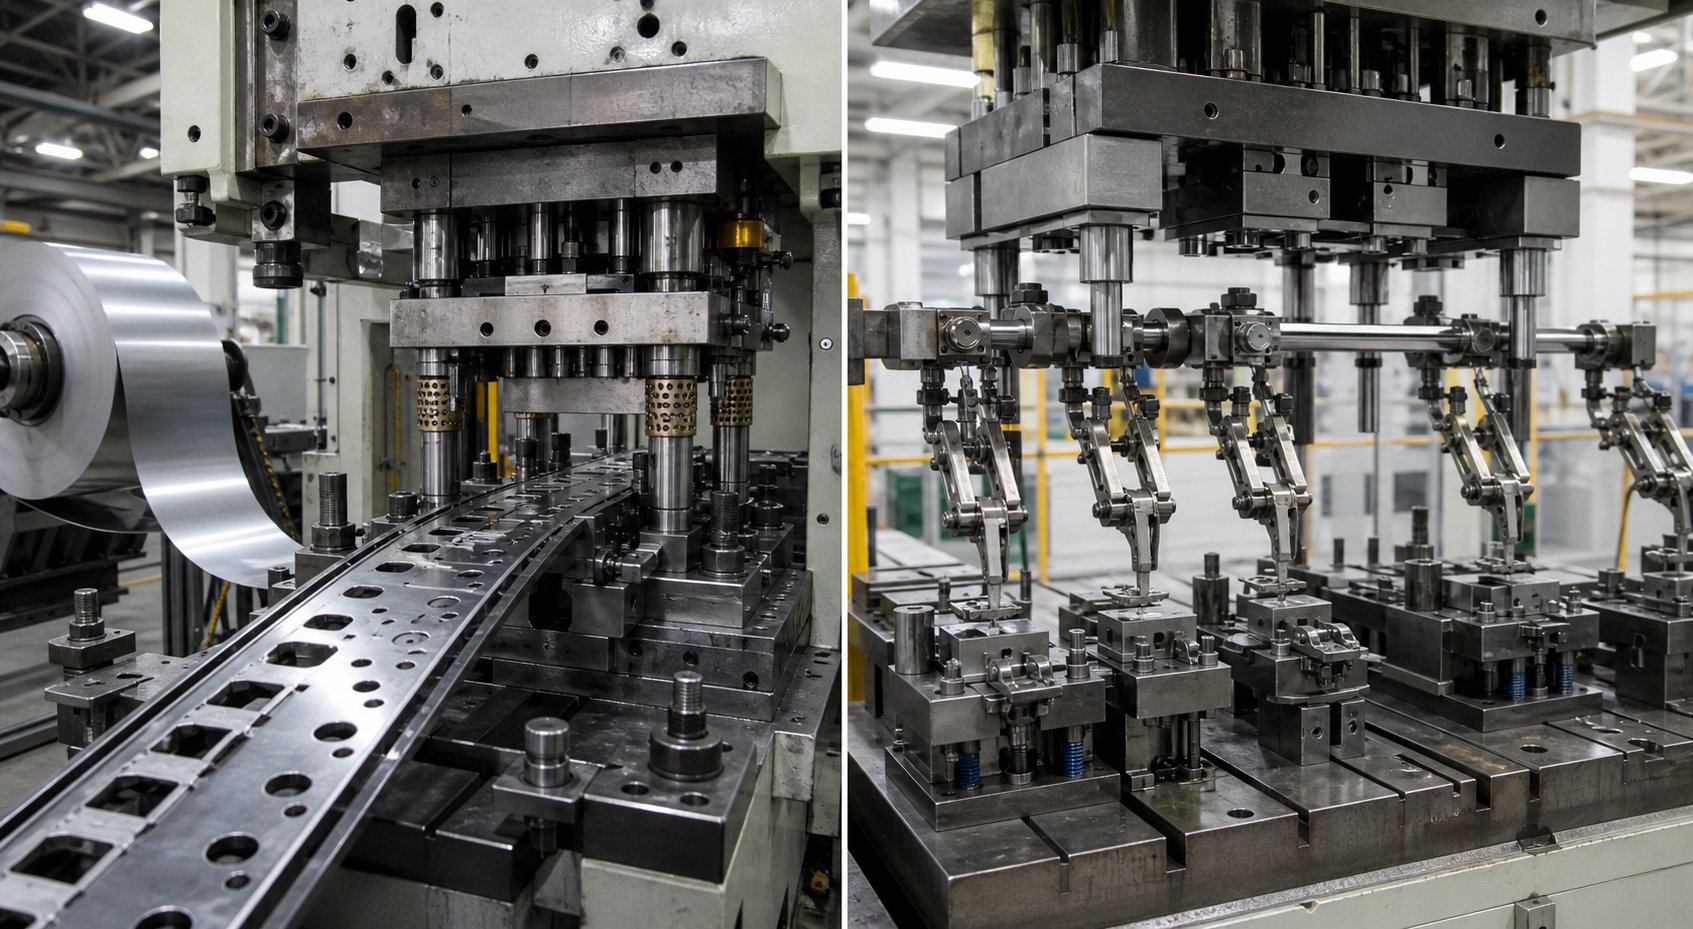
قالب های پیشرونده قطعه را در تمام ایستگاه های شکل دهی به نوار حامل متصل نگه می دارند. این محدودیت، اندازه قطعه را به اندازه عرض نوار (معمولاً زیر 600 میلی متر) محدود می کند و عمق کشش را کم می کند. اما نتیجه آن سرعت است - بدون مکانیزم انتقال مکانیکی به معنی زمان چرخه سریعتر و قطعات متحرک کمتر برای نگهداری است.
قالب های انتقال ابتدا یک قسمت خالی را از نوار جدا می کنند، سپس با استفاده از گیره های مکانیکی یا سیستم های شاتل آن را به طور مستقل بین ایستگاه ها حرکت می دهند. این اجازه می دهد تا جای خالی بزرگتر، ترسیم عمیق تر، و شکل گیری سه بعدی پیچیده تر-. قالب انتقال همچنین مصرف مواد را کاهش می دهد زیرا شبکه حامل را حذف می کند و در هزینه مواد در هر چرخه صرفه جویی می کند. مبادله-معامله؟ توان عملیاتی کندتر، پیچیدگی ابزار بالاتر و زمان راه اندازی طولانی تر بین دوره های تولید.
مخصوصاً برای براکتهای کامیون: اگر قطعه بر روی یک نوار قرار میگیرد، نیاز به شکلدهی متوسط دارد و سالانه بیش از 100000 قطعه اجرا میشود، مهر زنی پیشرونده در هزینه هر-قطع برنده میشود. اگر براکت از محدوده عرض نوار فراتر رود یا نیاز به عمق کشش بیش از 1.5 برابر عرض ویژگی داشته باشد، قالب های انتقال بدون در نظر گرفتن حجم ضروری است.
وقتی ماشینکاری CNC یا قالبهای ترکیبی معنای بیشتری پیدا می کند
همه قطعات کامیون به هیچ وجه ضمانت یک قالب مهر زنی را ندارند. دو گزینه قبل از اینکه دلارهای ابزاری را متعهد شوند، شایسته ارزیابی هستند.
مهر زنی قالب ترکیبی چندین عملیات برش - خالی کردن و سوراخ کردن - را با یک فشار یکبار تکمیل می کند. قطعات مسطح را با دقت ابعادی عالی و تحملهای سختتر نسبت به روشهای پیشرونده در لبههای برش تولید میکند. برای واشرهای تخت ساده، شیم ها یا حامل های واشر که فقط نیاز به سوراخ کردن و سوراخ کردن بدون هیچ گونه شکل دهی دارند، قالب های ترکیبی دقت را با هزینه ابزار کمتر ارائه می دهند. محدودیت واضح است: قالب های ترکیبی نمی توانند خم شوند، شکل بگیرند یا کشیده شوند. آنها فقط هندسه-دو بعدی را کنترل می کنند.
ماشینکاری CNC زمانی وارد تصویر میشود که حجم سالانه آنقدر کم باشد که نمیتواند هرگونه سرمایهگذاری در قالب را توجیه کند. براکتهای اولیه، انواع کامیونهای تخصصی کم حجم که کمتر از 5000 قطعه در سال تولید میکنند، یا قطعاتی که به تلورانس کمتر از 0.05 میلیمتر در ویژگیهای ماشینکاری شده نیاز دارند، همگی به سمت CNC هستند. هزینه هر-قطع بالاتر است، اما زمان ساخت ابزار و انعطافپذیری کامل طراحی وجود ندارد. برای برنامههای کامیونی که هنوز روی هندسه تکرار میشوند، ماشینکاری زمان میبرد تا زمانی که طرح منجمد شود و حجم ابزارهای مهر و موم را توجیه کند.
ماتریس تصمیم گیری بر اساس حجم، اندازه و هندسه
هنگامی که شما در حال ارزیابی پیشنهادات تامین کننده یا انتخاب بین مسیرهای فرآیند برای یک پلت فرم کامیون جدید هستید، تصمیم به پنج متغیر می رسد. در اینجا نحوه مقایسه روش های مترقی، انتقال، ترکیبی و CNC در بین معیارهایی که بیشترین اهمیت را دارند، آورده شده است:
| معیارها | پیشرونده | مرگ انتقال | قالب مرکب | ماشینکاری CNC |
|---|---|---|---|---|
| محدوده اندازه قطعه | کوچک تا متوسط (تا 600 میلی متر) | متوسط تا بزرگ (تا 1200 میلی متر +) | کوچک تا متوسط (فقط مسطح) | هر اندازه (لوازم{0}}محدود) |
| ضخامت مواد | 0.5 میلی متر تا 6.0 میلی متر | 0.8 میلی متر تا 12.0 میلی متر | 0.3 میلی متر تا 6.0 میلی متر | هر (بشقاب یا ورق) |
| حجم سالانه ایده آل | 100000 تا 5000،000+ | 25000 تا 500000 | 10000 تا 500000 | 1 تا 10000 |
| هزینه هر{0}قطع در مقیاس | پایین ترین | پایین-متوسط | کم (فقط قطعات تخت) | بالاترین |
| زمان سرب ابزار | 12 تا 20 هفته | 14 تا 24 هفته | 8 تا 14 هفته | هیچ (فقط برنامه نویسی) |
| پیچیدگی هندسی | متوسط (خم شدن، اشکال کم عمق، سوراخ کردن) | بالا (کشش های عمیق، فرم های بزرگ، سه بعدی پیچیده) | کم (فقط خالی کردن و سوراخ کردن تخت) | بسیار بالا (هر هندسه قابل ماشینکاری) |
چند الگو از این مقایسه ظاهر می شود. مهر زنی پیشرونده دارای حجم-حجم بالا و کوچک-تا-فضای قسمت متوسط است که در آن هزینه هر-قطع بیشترین اهمیت را دارد. قالبهای انتقالی در جایی که متراکم به اندازه و عمق خود میرسد انتخاب میشود. مهر زنی قالب مرکب یک طاقچه را برای قطعات دقیق صاف که در آن شکل دهی غیر ضروری است پر می کند. و ماشینکاری CNC بهعنوان-شیر ایمنی کم حجم - گران قیمت در هر قطعه عمل میکند، اما تعهدی به ابزارهای سختشده ندارد.
برای اکثر برنامه های کامیون، پاسخ یک فرآیند نیست، بلکه یک نمونه کار است. براکتهای ریل قاب و گیرههای کابین در قالبهای پیشرونده اجرا میشوند. پوسته های سازه ای بزرگتر به پرس های انتقالی می روند. مقدار اولیه و قبل از تولید{3} در CNC شروع میشود تا زمانی که حجم سرمایهگذاری قالب را توجیه کند. دانستن اینکه هر روش در کجا - و در کجا خراب میشود، پایه و اساس ساختن بودجه ابزاری است که در طول عمر یک پلت فرم کامیون قابل تحمل است.
سرمایه گذاری ابزار و کاهش حجم تولید-تجزیه و تحلیل زوج
دانستن اینکه کدام فرآیند متناسب با بخش شماست، نیمی از معادله است. نیم دیگر این است که بدانید چه زمانی اعداد واقعاً به نفع شما هستند. ابزار دای پیشرو نشان دهنده سرمایه گذاری اولیه قابل توجهی است، اما برای برنامه های کامیون با مشخصات حجم مناسب، کمترین هزینه قابل دستیابی به ازای هر-قطعه را در طول عمر برنامه ارائه می دهد. نکته کلیدی این است که بدانید نقطه سکون شما در کجا قرار دارد-و چه عواملی آن را بالا یا پایین میآورند.
ابزار استهلاک و شکست-آستانه های حجم یکنواخت
قالبسازی پیشرونده قالب برای قطعات کامیون معمولاً از 10000 دلار برای ابزارهای سادهتر تا 350000 دلار برای قالبهای چند ایستگاهی پیچیده متغیر است، که اکثر براکتهای کامیونهای پیچیدگی متوسط در محدوده 15000 تا 60000 دلار قرار دارند. محاسباتی که مهر زنی بلند مدت فلز را قانع کننده می کند، ساده است: یک قالب 30000 دلاری که در 30000 قطعه پخش شده است به ازای هر قطعه 1.00 دلار به هزینه شما اضافه می کند. همان قالب را در 300000 قطعه پخش کنید و سهم ابزار به 0.10 دلار کاهش می یابد. در یک میلیون چرخه، اساساً ناچیز است.
برای برنامههای کامیونها، بسته به پیچیدگی قطعه و هزینه فرآیند جایگزین، برای برنامههای کامیون، آستانه صفر-که در آن سرویسهای مهر زنی پیشرونده قالب مقرون به صرفهتر میشوند{1}}از برش لیزری یا شکلدهی فشاری بریک معمولاً بین 10000 تا 50000 واحد در سال فرود میآیند. اجزای-کلاس 8 با حجم بالا که دارای 200000 قطعه یا بیشتر در سال هستند، ابزار را چنان سریع مستهلک میکنند که تطبیق اقتصاد هر بخش با هر روش دیگری دشوار است. انواع کامیون های تخصصی که سالانه کمتر از 5000 دستگاه تولید می کنند، به ندرت سرمایه گذاری را توجیه می کنند، مگر اینکه قطعات در چندین پلت فرم خودرو منتقل شوند.
عوامل متعددی بر جایی که وقفه{0}}حتی شما سقوط میکند تأثیر میگذارد:
- تعداد ایستگاه ها:هر ایستگاه اضافی ساعت ماشینکاری، مواد قالب و پیچیدگی آزمایش را اضافه می کند. یک قالب 6 ایستگاهی ممکن است 20000 دلار هزینه داشته باشد. یک قالب 14 ایستگاهی برای همان خانواده می تواند بیش از 60000 دلار باشد.
- درجه مواد:مهر زنی HSLA یا فولادهای دوفاز{0} به فولادهای قالب برتر (درجات PM، درج کاربید) نیاز دارد که هزینه ابزارآلات را 20% تا 40% نسبت به ابزارآلات فولادی ملایم افزایش میدهد.
- تقاضاهای تحمل:تلورانسهای موقعیتی سختتر نیازمند ماشینکاری دقیقتر اجزای قالب و اعتبارسنجی آزمایشی طولانیتر است که هم هزینه اولیه و هم زمان تحویل را بالا میبرد.
- زندگی مورد انتظار:ابزاری که برای 500000 ضربه طراحی شده است از ساختار متفاوتی نسبت به ابزاری که برای 5 میلیون ساخته شده است استفاده می کند. ابزارهای طولانیتر{4}}هزینه اولیه بیشتری دارند، اما از بازسازیهای اواسط{5} برنامه جلوگیری میکنند.
- چند-قسمتی می میرد:قرار دادن دو یا چند قسمت در هر ضربه، خروجی را بدون افزایش متناسب هزینه ابزار، چند برابر میکند، و باعث بهبود اقتصادی{0} حتی شکست برای اجزای کوچکتر میشود.
در -عملیات ثانویه که هزینههای مونتاژ را کاهش میدهند
سرمایه گذاری ابزار به صورت مجزا وجود ندارد - با کل هزینه زمین رقابت می کند، نه فقط با عملیات مهر زنی به تنهایی. یکی از قوی ترین استدلال های اقتصادی برای برنامه های مهر زنی و ساخت مترقی، توانایی ادغام عملیات ثانویه به طور مستقیم در داخل قالب است. وقتی مدیریت پایین دستی را حذف می کنید، هزینه نیروی کار پایین دستی را حذف می کنید.
در{0}}عملیات قالب که معمولاً در قالبهای پیشرونده قطعات کامیون ادغام میشوند عبارتند از:
- در-ضربه زدن:رزوه ها مستقیماً در یک ایستگاه اختصاصی بریده می شوند یا تشکیل می شوند و عملیات ضربه زدن جداگانه را که در غیر این صورت نیاز به تثبیت و اپراتور اضافی دارد حذف می کند.
- درج سخت افزار:مهره های کلینچ PEM، ناودانی ها، یا درج های رزوه ای در طول چرخه مهر زنی به قطعه فشار داده می شوند. قطعه از قالب آماده برای مونتاژ پیچ- خارج می شود.
- در-جوشکاری قالب:جوشکاری نقطه ای مقاومتی یا جوشکاری پیش بینی، اجزای ثانویه (مهره ها، براکت ها، ناودانی ها) را بدون خروج از خط پرس متصل می کند.
- سنجش و اندازه گیری تماس:در{0}}حسگرها ابعاد بحرانی را در زمان واقعی تأیید میکنند و قطعات مشکوک را قبل از ورود به زنجیره تأمین منحرف میکنند.
هر یک از این افزودهها پیچیدگی ابزار و هزینه اولیه را افزایش میدهد، اما سود بخش کاملتری است که در حوض مونتاژ شما - نقاط لمسی کمتر، فرارهای با کیفیت کمتر، و مجموع کار کمتر در هر قطعه به دست میآید. برای برنامه های مهر زنی مترقی با سرعت بالا که صدها هزار چرخه اجرا می کنند، حتی چند سنت در هر قسمت در ترکیبات جابجایی حذف شده صرفه جویی می شود و باعث صرفه جویی سالانه قابل توجهی می شود.
استفاده از نوار و بهینه سازی نرخ ضایعات
هزینه مواد اغلب تنها بزرگترین هزینه متغیر در مهر زنی مترقی بلند مدت است، بنابراین مدیریت ضایعات مستقیماً بر اقتصاد هر-قطع تأثیر می گذارد. ارائه دهندگان خدمات مهر زنی فلزی پیشرونده، طرح نوار را برای استخراج حداکثر مقدار از هر متر سیم پیچ بهینه می کنند.
استفاده از نوار - درصدی از مواد خریداری شده که به جای سطل ضایعات به قطعات نهایی ختم میشود - معمولاً بسته به هندسه قطعه از 60% تا 85% متغیر است. تودرتوی هوشمند، به حداقل رساندن عرض وب بین قطعات، و طرحهای حامل که تا حد امکان از مواد کمتری استفاده میکنند، همگی باعث افزایش استفاده میشوند. بهبود 5٪ در استفاده از مواد در برنامه ای که سالانه 200 تن فولاد HSLA مصرف می کند، به 10 تن از خرید مواد اجتناب شده - یک ردیف بودجه واقعی تبدیل می شود.
هزینه های چرخه عمر نگهداری قالب، تصویر کل سرمایه گذاری را کامل می کند.برآوردهای صنعت، تعمیر و نگهداری سالانه را بین 5 تا 10 درصد ارزش اولیه قالب تعیین می کند، تیز کردن معمولی، شیمینگ، تعویض پانچ و بازرسی دوره ای را پوشش می دهد. بی توجهی به تعمیر و نگهداری منجر به تشکیل سوراخ، رانش ابعادی و در نهایت خرابی فاجعه بار قالب می شود - که همگی بسیار گرانتر از نگهداری برنامه ریزی شده است. یک قالب مترقی{3}}که به خوبی نگهداری میشود میلیونها چرخه طول میکشد و آن را به یکی از طولانیترین-داراییهای سرمایهای در زنجیره تامین قطعات کامیون تبدیل میکند.
اقتصاد به وضوح به یک جهت اشاره دارد: هنگامی که حجم سالانه از آستانه شکست-تقاطع میگذرد، مهر زنی پیشرونده عملکرد هزینهای را ارائه میکند که ساخت، ماشینکاری و حتی پرس انتقالی نمیتواند برای قطعات کوچک-تا{2}}کامیونهای متوسط مطابقت داشته باشد. اما هزینه بدون کیفیت یک اقتصاد نادرست است - و سیستمهای کیفیت، تحملها، و صلاحیتهای تامینکننده که از سرمایهگذاری تولید شما محافظت میکنند، مستحق ارزیابی دقیق هستند.
استانداردهای کیفیت و انتخاب شریک مهر زنی قطعات کامیون مناسب
یک قالب پیشرونده می تواند کمترین هزینه هر{0}}قطعه را در صنعت - داشته باشد، اما تنها در صورتی که هر قطعه ای که ارسال می شود واقعاً مطابق با مشخصات باشد. خرابی های کیفی در قطعات کامیون پیامدهایی بسیار فراتر از هزینه های ضایعاتی دارد: فراخوان های میدانی، خاموش شدن خط مونتاژ و جوایز پلت فرم گم شده. به همین دلیل است که OEM های کامیون تامین کنندگان مهر و موم های مترقی خود را با برخی از دقیق ترین استانداردهای مدیریت کیفیت در تولید نگه می دارند. درک آنچه این استانداردها نیاز دارند - و دانستن اینکه چگونه یک تامین کننده قالب مهر زنی را در برابر آنها ارزیابی کنید - از برنامه شما در برابر تاخیرهای راه اندازی و فرار تولید محافظت می کند.
الزامات IATF 16949 و PPAP برای تامین کنندگان قطعات کامیون
IATF 16949:2016 گواهینامه پایه کیفیتی است که سازندگان کامیون و تامین کنندگان Tier{5}}1 از هر سازنده قالب مترقی که برای کار تولید مناقصه میکند انتظار دارند. این استاندارد بر اساس ISO 9001 ساخته شده است، اما الزامات خاص خودرو را برای پیشگیری از نقص، برنامه ریزی پیشرفته کیفیت محصول (APQP) و تایید بخش تولید (PPAP) اضافه می کند. بابیش از 65000 تامین کننده تایید شده در سراسر جهان, IATF 16949 یک متمایزکننده نیست - یک دروازه است. تأمینکنندگانی که فقط ISO 9001 دارند، معمولاً فاقد قابلیت مستند PPAP، نظم FMEA و زیرساخت SPC هستند که برنامههای کامیون به آن نیاز دارند.
سطوح ارسال PPAP تعیین می کند که یک تامین کننده چه مقدار مستندات را قبل از تایید تولید ارائه می دهد. OEMهای کامیون معمولاً به ارسالهای سطح 3 نیاز دارند که شامل گزارشهای ابعادی، گواهینامههای مواد، نمودارهای جریان فرآیند، برنامههای کنترل، مطالعات R&R Gage و شاخصهای قابلیت (Cpk) برای ویژگیهای حیاتی است. یک تامین کننده قالب مهر زنی واجد شرایط این بسته ها را به سرعت و به طور کامل تحویل می دهد.
تحمل ابعادی قابل دستیابی در مهر زنی پیشرونده
واقعاً چه دقتی میتوانید از یک کامیون{0}}فولاد HSLA گیج پیشرونده انتظار داشته باشید؟ برای ویژگی های مهم، قالب دقیق و عملیات مهر زنی به طور معمول 0.05 ± میلی متر بر روی سوراخ های سوراخ شده و ابعاد شکل گرفته تحت شرایط پرس کنترل شده نگه می دارد. ویژگیهای بزرگتر در محدوده 30 میلیمتر تا 120 میلیمتر معمولاً به 0.10 ± میلیمتر تا 0.15 ± میلیمتر میرسند، مطابق با تلورانسهای کلاس ISO 2768-1. این اعداد یک قالب مهر زنی فلزی که به درستی نگهداری می شود، خواص مواد سازگار و تولید تحت نظارت SPC را فرض می کنند.
حفظ این تلورانس ها در طول یک میلیون چرخه- جایی است که سیستم های کیفیت ارزش خود را کسب می کنند. نمودارهای کنترل فرآیند آماری (SPC) در ابعاد بحرانی، پیش از خروج قطعات از تحمل، دریفت را تشخیص میدهند. در-حسگرهای قالب، امضاهای نیروی فشار را در هر ضربه، ثبت ناهنجاریها - یک مشت شکسته، تغذیه نادرست، تغییر ضخامت مواد - در عرض چند ثانیه به جای پس از جمع شدن هزاران قطعه معیوب، کنترل میکنند. بازرسی دید با سرعت بالا در فید پرس صد در صد تأیید ابعادی را انجام می دهد و قطعات مشکوک را قبل از رسیدن به کانتینر رد می کند.
نگهداری قالب مهر و موم کردن متغیری است که معمولاً-در عملکرد تحمل بلند مدت نادیده گرفته میشود. لبه های برش کدر، سایش سطوح تشکیل دهنده، و فاصله ها به تدریج در طی صدها هزار چرخه باز می شوند. قالبهای پیشرونده که برای استفاده طولانیمدت- طراحی شدهاند میتوانند میلیونها قطعه را در طول عمر مفید خود تولید کنند - اما فقط با نگهداری پیشگیرانه برنامهریزیشده از جمله سنگزنی مجدد لبه، تعویض فنر و تأیید فاصله در فواصل تعداد ضرب- معین.
ارزیابی قابلیتهای تامینکننده مهر برای برنامههای کامیون
هنگامی که تولیدکنندگان قالب های مترقی را برای جایزه پلت فرم کامیون مقایسه می کنید، گواهینامه ها فقط نقطه شروع هستند. ارزیابی عمیق تر فروشگاه های معاملاتی را از شرکای مهندسی واقعی جدا می کند. در اینجا یک چک لیست ارزیابی تامین کننده وجود دارد که تیم های مهندسی و تدارکات OEM کامیون می توانند در طول صلاحیت به آن مراجعه کنند:
- گواهینامه های کیفیت:تأیید کنید که محدوده IATF 16949 مهر زنی، ابزارسازی و هرگونه عملیات مونتاژ مرتبط با برنامه شما را پوشش می دهد. تأیید کنید که گواهی ها جاری هستند و یافته های حسابرسی بسته شده است.
- سابقه PPAP:نمونه بسته های PPAP را از برنامه های قبلی خودرو درخواست کنید. کامل بودن، وضوح گزارش ابعادی و سرعت چرخش را ارزیابی کنید.
- ناوگان پرس و محدوده تناژ:ظرفیت پرس موجود را با ضخامت مواد، عرض نوار و الزامات شکل دهی قطعه خود مطابقت دهید. تأیید کنید که تامین کننده می تواند حجم را بدون تغییرات عمده در ابزار اندازه گیری کند.
- قابلیت ابزارسازی در خانه:بررسی کنید که تامین کننده قالب ها را در داخل طراحی، ساخت و نگهداری می کند. اتاقهای ابزار برونسپاری شده، ریسک زمان انجام کار را افزایش میدهند، مسئولیتپذیری را کاهش میدهند و تغییرات مهندسی را کند میکنند.
- تخصص مواد:تجربه با گرید مواد خاص خود را - HSLA، دو فاز-، گالوانیزه یا آلومینیومی ارزیابی کنید. مطالعات قابلیت مستند در مواد مشابه را بخواهید.
- SPC و زیرساخت بازرسی:نظارت فعال SPC را روی خطوط مطبوعاتی، CMM یا تجهیزات ابعادی معادل، و سیستمهای بینایی خطی برای اجراهای با حجم بالا- تأیید کنید.
- عمق پشتیبانی مهندسی:ارزیابی کنید که آیا تأمینکننده بازخورد DFM، شبیهسازی شکلدهی و مخاطبین مهندسی برنامه اختصاصی - و نه فقط نقل قول و تولید ارائه میدهد یا خیر. تامین کنندگان دوست دارندYICHEN، که از تیمهای OEM، Tier-1 و Tier-2 با مهر زنی، ساخت و مطالعات موردی فرآیند برای قطعات فلزی ساختاری، شاسی و کامیونها پشتیبانی میکند، نمونهای از مشارکت مهندسی است که خطر برنامه را در طول راهاندازی کاهش میدهد.
- اسناد نگهداری پیشگیرانه:گزارش های نگهداری قالب را برای برنامه های فعال مرور کنید. سوابق ثابت فرهنگ کیفیت فعال را نشان می دهد. سوابق از دست رفته نشانگر آتشسوزی واکنشی-است.
- سابقه نرخ نقص:درخواست داده های PPM مستند بر اساس خانواده بخشی. عملیات مهر زنی خودرو مبتنی بر پیشگیری معمولاً 50 تا 200 PPM نرخ نقص را به دست می آورند.
یک کارت امتیازی وزندار بین این معیارها - قابلیت وزندهی و عملکرد تحمل بهشدت برای دقت-قطعات حیاتی کامیون - به تیمهای تدارکات مبنایی عینی برای مقایسه تولیدکنندگان قالبهای پیشرونده در فهرست نهایی میدهد. قویترین نامزدها سیستمهای کیفیت تایید شده،-کنترل ابزار داخلی، تخصص شکلدهی خاص مواد-و عمق مهندسی را برای همکاری در DFM قبل از شروع تولید ترکیب میکنند. این ترکیب چیزی است که هزینه را پایین و کیفیت را در طول چرخه عمر کامل یک پلت فرم کامیون حفظ می کند.
سوالات متداول در مورد مهر زنی پیشرونده برای قطعات کامیون
1. چه نوع قطعات کامیون برای مهر زنی پیشرونده مناسب تر است؟
قطعاتی که در قالبهای پیشرونده بهترین عملکرد را دارند ویژگیهای خاصی دارند: نمایههای مسطح یا کم عمق، الگوهای سوراخهای تکرارپذیر، ضخامت مواد بین 0.5 میلیمتر و 6.0 میلیمتر و حجمهای سالانه بالای 50000 واحد. نمونههای متداول شامل براکتهای ریل قاب، تقویتکنندههای عضو متقاطع-، گیرههای نصب کابین، آویز اگزوز، محفظههای اتصالات الکتریکی، صفحات نصب تعلیق، و گیرههای بست داخلی است. قطعاتی که کاندیدای ضعیفی هستند عبارتند از مخازن سوخت عمیق، ریلهای قاب بزرگ بیش از 600 میلیمتر عرض نوار، و قطعات تخصصی کم حجم که نمیتوان هزینه ابزارآلات را به طور مؤثر مستهلک کرد.
2-هزینه ابزارسازی پیشرونده قالب برای قطعات کامیون چقدر است؟
قالبسازی پیشرونده قالب برای قطعات کامیون معمولاً از 10000 دلار برای ابزارهای ساده تا 350000 دلار برای قالبهای چند ایستگاهی پیچیده متغیر است. اکثر براکتهای کامیونهای پیچیدگی متوسط در محدوده 15000 تا 60000 دلار قرار دارند. هزینه بستگی به تعداد ایستگاه، درجه مواد (HSLA و فولادهای دو فاز{12}}به فولادهای قالب ممتاز دارند)، شرایط تحمل، عمر قالب مورد انتظار، و اینکه آیا در قالب{13}عملیات ثانویه مانند ضربه زدن یا درج سخت افزار گنجانده شده است. تعمیر و نگهداری سالانه تقریباً 5 تا 10 درصد ارزش ابزار اصلی را اضافه می کند. شکست{18}}در مقایسه با روشهای جایگزین معمولاً بین 10000 تا 50000 واحد سالانه رخ میدهد.
3. تفاوت بین مهر زنی پیشرونده و مهر زنی قالب انتقالی چیست؟
قالبهای پیشرونده، قطعه را در تمام ایستگاههای شکلدهی به یک نوار حامل متصل نگه میدارند، اندازه قطعه را تقریباً به 600 میلیمتر محدود میکنند و عمق را به شکلهای کم عمق میکشند. آنها سریعتر اجرا میشوند و برای قطعات کوچک-حجمی بالا-تا-متناسب هستند. قالب های انتقال ابتدا قسمت خالی را بریده و آن را بین ایستگاه ها با گیره های مکانیکی حرکت می دهند و اجازه می دهد فضای خالی بزرگتر (تا 1200 میلی متر +)، کشش های عمیق تر و شکل گیری سه بعدی پیچیده را فراهم کند. قالب های انتقال نیز با از بین بردن شبکه حامل، ضایعات مواد را کاهش می دهد. قالبهای پیشرونده زمانی ترجیح داده میشوند که حجم سالانه بیش از 100000 واحد برای قطعات در محدوده اندازه باشد. قالبهای انتقال دارای اجزای بزرگتر یا عمیقتر{14}میباشند که ابزارهای پیشرونده نمیتوانند از نظر فیزیکی یکپارچگی نوار حامل را حفظ کنند.
4. چه موادی را می توان در مهر زنی پیشرونده برای قطعات کامیون استفاده کرد؟
مواد متداول عبارتند از فولاد ملایم (SAE 1008/1010)، گریدهای HSLA مانند 340X و 420X در SAE J2340، فولادهای دو فاز (DP590, DP780) برای براکتهای بحرانی-براکت، گالوانیزه و ورقهای گالوانیزه، ورقهای گالوانیزه و آلومینیمی مقاوم (5052-H32, 6061-T6) برای کاهش وزن. رفتار هر ماده در قالب متفاوت است: فولادهای HSLA به 2 تا 4 درجه جبران عقب فنری نیاز دارند، گریدهای دوفاز سایش پانچ را تسریع میکنند، گالهای آلومینیومی در برابر سطوح ابزار بدون پوشش، و پوششهای گالوانیله در طول شکلدهی به پودر تبدیل میشوند. انتخاب مواد به طور مستقیم بر تناژ پرس، ترخیص قالب، استراتژی روانکاری و فواصل نگهداری تأثیر می گذارد.
5. یک تامین کننده مهر زنی مترقی باید چه گواهینامه های کیفیتی برای قطعات کامیون داشته باشد؟
IATF 16949:2016 کامیون گواهی پایه مورد انتظار OEM ها است که پیشگیری از نقص، APQP و قابلیت PPAP را پوشش می دهد. تامینکنندگان باید تجربه ارسال PPAP سطح 3 شامل گزارشهای ابعادی، گواهیهای مواد، نمودارهای جریان فرآیند، طرحهای کنترل و دادههای Cpk را نشان دهند. فراتر از گواهینامهها، زیرساختهای نظارت بر SPC، CMM و سیستمهای بازرسی بینایی خطی، قابلیت طراحی و نگهداری ابزارهای خانگی، و نرخهای نقص PPM مستند (عملیات مبتنی بر پیشگیری-معمولاً بین 50 تا 200 PPM میرسند)-را ارزیابی کنید. تامینکنندگانی مانند YICHEN که پشتیبانی مهندسی برای تیمهای OEM و Tier-1 با مطالعات موردی فرآیند ارائه میدهند، مدل مشارکتی را نشان میدهند که ریسک برنامه را در طول راهاندازی کاهش میدهد.


