


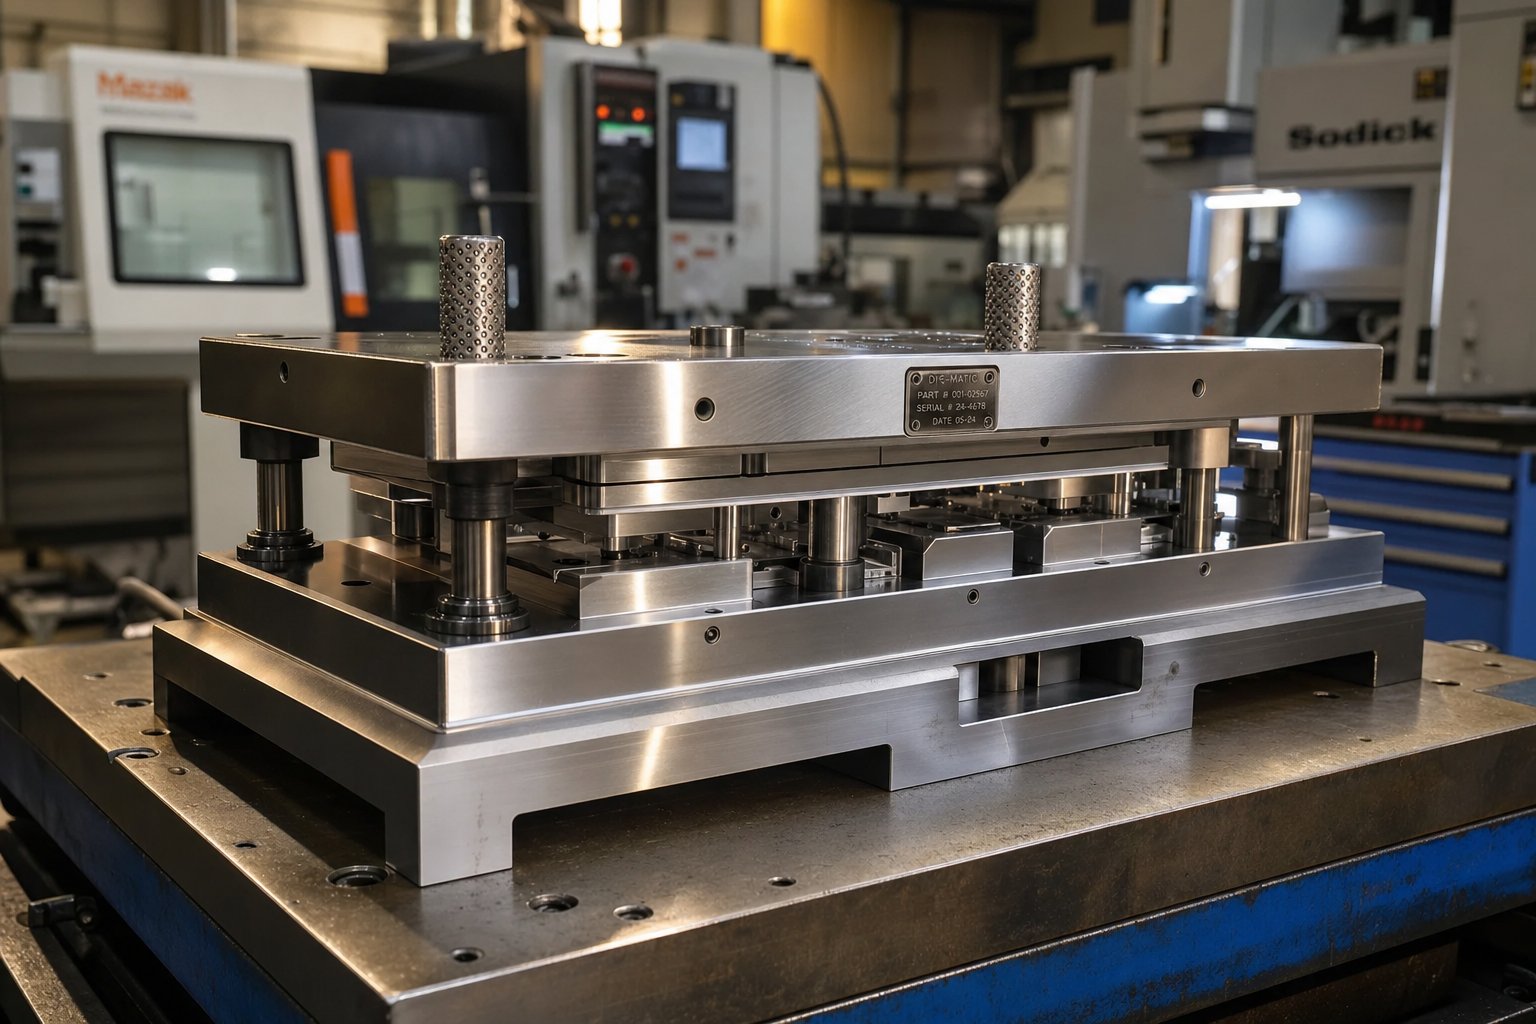
کاری که یک سازنده قالب مهر زدن واقعاً انجام می دهد
وقتی این اصطلاح را می شنویدمهر زنی قالب سازمیتواند به دو چیز اشاره داشته باشد: یک تاجر ماهری که قالبهای مهر زنی را میسازد و نگهداری میکند، یا فروشگاه تخصصی که آنها را به کار میگیرد. در هر صورت، کار شامل تبدیل فولاد ابزار خام به ابزار دقیقی است که میتواند قطعات فلزی را با سرعت تولید شکل دهد. این تجارتی است که دقیقاً در تقاطع مهندسی، {2}مهندسی،{2} بالا، مهندسی، {2}مهندسی، {2} بالا و بالاتر از حد و اندازههای فلزی} قرار دارد.
یک سازنده قالب مهر زنی متخصصی است که نقشه های مهندسی را تفسیر می کند، هندسه قالب را طراحی می کند، ماشین های CNC را برنامه ریزی می کند، اجزای فولادی سخت شده را مونتاژ می کند، و ابزار تمام شده را از طریق آزمایش های پرس تایید می کند تا قالب های مهر زنی را تولید کند که برش، شکل دادن و شکل دادن به ورق فلز را با دقت قابل تکراری انجام دهد.
تعریف نقش سازنده قالب مهر زدن
دامنه این نقش بسیار فراتر از اجرای یک ماشین است. یک سازنده قالب نقشه ها، فایل های CAD و مشخصات ابعادی را می خواند و تفسیر می کند تا هندسه دقیق قطعه مورد نیاز را درک کند. از آنجا، آنها تلورانس ها را محاسبه می کنند، دنباله های ماشین کاری را برنامه ریزی می کنند و تعیین می کنند که هر قالب مهر زنی تحت بارهای پرس چگونه عمل می کند. با توجه بهاداره آمار کار ایالات متحدهسازندگان ابزار و قالب ابزارهای دقیق یا فرمهای فلزی را میسازند که برای برش، شکلدهی و قالبگیری فلز، پلاستیک و سایر مواد استفاده میشوند.
مسئولیت ها چرخه عمر کامل را در بر می گیرند: از مفاهیم اولیه طراحی ابزار و قالب تا برنامه نویسی CNC، اتصال قطعات، تکمیل سطح و آزمایش های نهایی. هنگامی که یک قالب تکمیل شده اولین قسمت خود را بر روی یک پرس آزمایشی مهر می زند، سازنده قالب، عیوب را بررسی می کند، دقت ابعاد را اندازه گیری می کند و تا زمانی که همه چیز مطابق با مشخصات باشد، تنظیم می کند. در انتاریو، کانادا، برنامه های کارآموزی برای این تجارت تقریباً نیاز دارد8000 ساعتترکیبی از آموزش-شغل-و کلاس درس، که منعکس کننده عمق تخصص درگیر است.
مهارت هایی که سازندگان قالب را متمایز می کند
چیزی که یک سازنده قالب توانا را از یک ماشینکار عمومی جدا میکند، ترکیبی از استدلال تحلیلی، مهارت دستی، و دانش عمیق مادی است که با هم تحت تلرانسهای شدید، گاهی اوقات در 0.0001 اینچ کار میکنند. کار با قالب دقیق و مهر زنی به مهارت در چندین رشته به طور همزمان نیاز دارد. متوجه خواهید شد که بهترین پزشکان، تسلط دیجیتال را با دستان{3}}غریزی ترکیب میکنند و پس از تأیید آن با ابزار اندازهگیری، مهرهای قالب را بر حسب احساس تنظیم میکنند.
شایستگی های اصلی عبارتند از:
- طراحی قالب و توسعه طرح بندی نوار
- برنامه نویسی CNC و ماشینکاری چند محوره
- عملیات EDM سیم و سینک
- سنگ زنی سطح تا آینه{0}}تلرانس های پایانی
- دانش عملیات حرارتی برای فولادهای ابزار سخت کاری و تمپر
- تنظیم، آزمایش و تأیید تولید را فشار دهید
این مهارت ها به تنهایی وجود ندارند. هر قالب مهر زنی معمایی منحصر به فرد را ارائه می دهد که در آن هندسه بخش، رفتار مواد و حجم تولید همه بر نحوه ساخت ابزار تأثیر می گذارد. این فعل و انفعال بین نوع قالب و کاربرد آن چیزی است که در نهایت تعیین میکند که آیا یک پروژه به یک-ابزار ایستگاهی ساده نیاز دارد یا یک قالب پیشرونده چند ایستگاهی پیچیده.
انواع قالب های مهر زنی و زمان استفاده از هر کدام
دانستن انواع قالب های مهر زنی موجود یک چیز است. درک اینکه کدام نوع متناسب با بخش خاص، بودجه و هدف تولید شماست، چیزی است که در هزینه شما صرفه جویی می کند. اکثر مهندسان منبع یابی با توصیه های نوع قالب از طرف سازنده قالب مهر زنی خود مواجه می شوند بدون اینکه توضیح واضحی در مورد اینکه چرا یک روش بر روش دیگر برتری دارد. در اینجا دلیل انتخابی است که به ندرت توضیح داده می شود.
Progressive Dies برای اجراهای پرحجم-
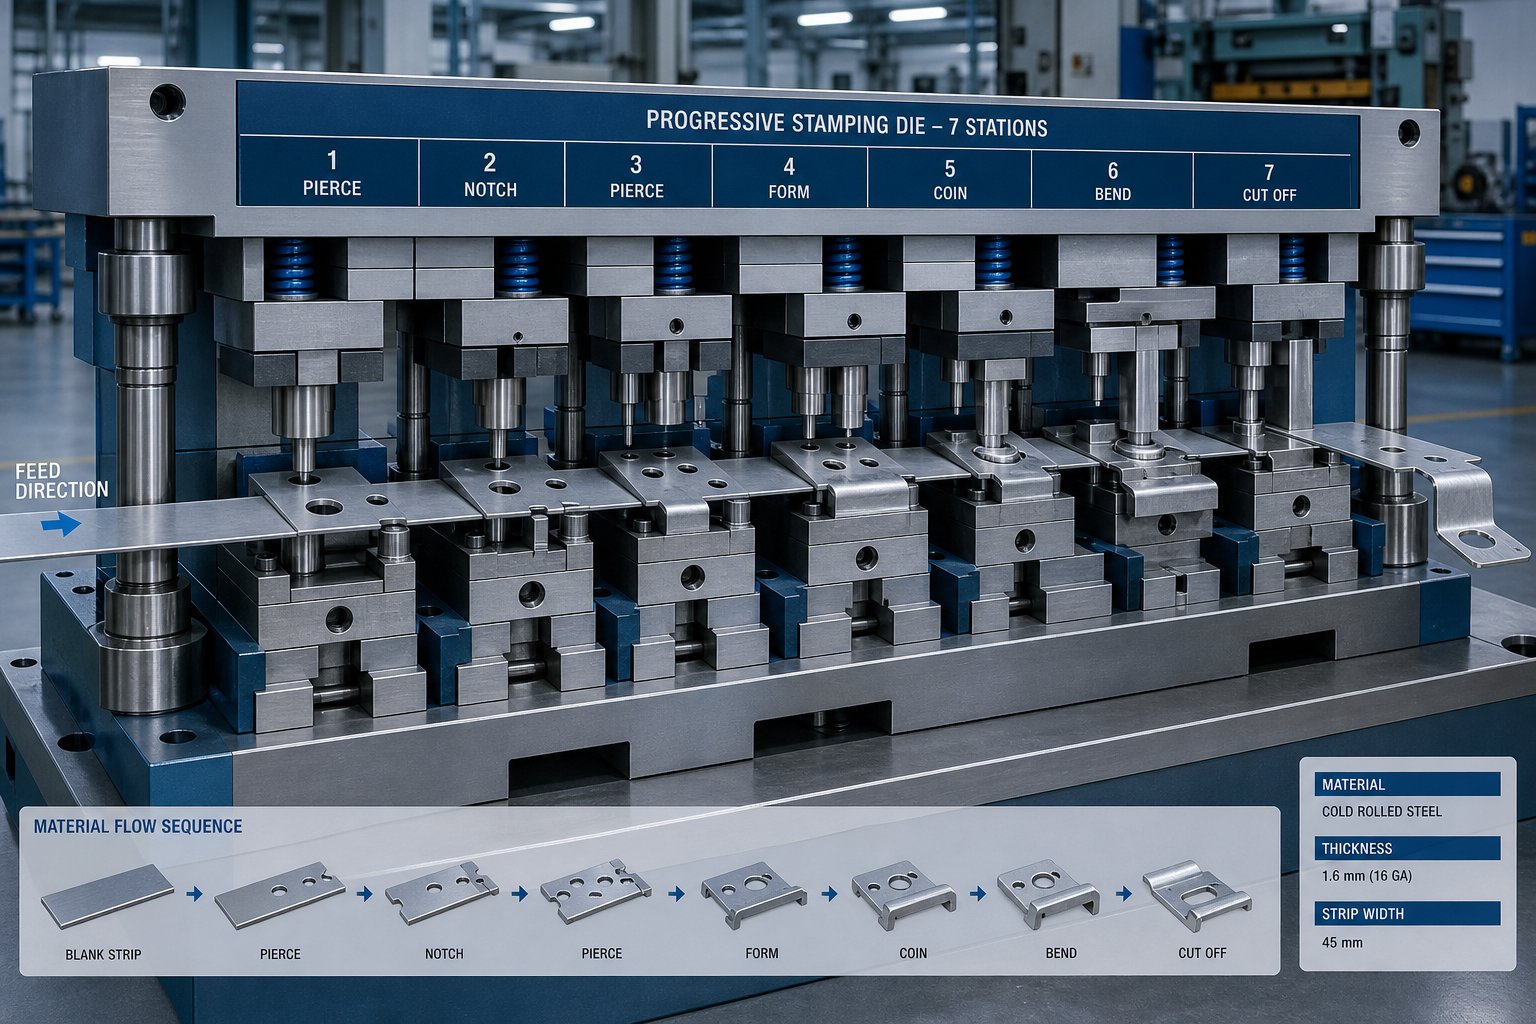
سیم پیچی از ورق فلز را تصور کنید که به طور مداوم از طریق یک قالب با چندین ایستگاه تغذیه می کند که هر یک برش، خم یا شکل متفاوتی را انجام می دهند. که طراحی قالب مهر زنی مترقی در عمل است. قطعه کار از ابتدا تا انتها به یک نوار حامل متصل می شود و ایستگاه به ایستگاه حرکت می کند تا زمانی که یک قطعه تکمیل شده در انتها جدا شود. این معماری امکان اندازهگیری زمانهای چرخه را در ضربات در دقیقه به جای قطعات در ساعت فراهم میکند و آن را به انتخاب استاندارد برای قالبهای مهر زنی خودرو، اتصالات مهر زنی فلزی الکتریکی و هر قطعهای که سالانه صدها هزار قطعه تولید میشود، تبدیل میکند.
مبادله؟ هزینه ابزارآلات اولیه بالاتر و زمانبندی طراحی طولانیتر. قالب های پیشرو مستلزم مهندسی طرح بندی دقیق نوار و ماشینکاری دقیق در هر ایستگاه است. اما وقتی حجم سرمایهگذاری را توجیه میکند، هزینه هر-قطعه بهطور چشمگیری کاهش مییابد، و تکرارپذیری در میلیونها چرخه ثابت میماند.
قالب های انتقال و ترکیب
قطعات بزرگتر که نمی توانند به نوار حامل متصل بمانند، به رویکرد متفاوتی نیاز دارند. قالب های انتقال ابتدا قسمت خالی را جدا می کنند، سپس انگشتان مکانیکی قطعه کار را از طریق ایستگاه های شکل دهی مستقل حرکت می دهند. این ابزار انتقال را برای محفظههای کشیده شده عمیق، براکتهای ساختاری، و اجزای بسیار عریض یا خیلی عمیق برای تغذیه نوار پیشرونده ایدهآل میکند. مهر زنی با سیستم های انتقال هندسه های سه بعدی پیچیده ای را انجام می دهد که در غیر این صورت به چندین عملیات مستقل نیاز دارند.
قالب های ترکیبی انتهای مخالف طیف پیچیدگی را اشغال می کنند. آنها چندین عملیات را انجام می دهند، برش، مشت زدن، و گاهی اوقات شکل دهی، در یک ضربه فشار. به واشرهای تخت، شیم های ساده یا پشته های لمینیت فکر کنید. نتیجه مسطح بودن بالا، تمرکز عالی بین ویژگی ها و هزینه ابزار متوسط است. برای هندسه ساده قطعات در حجم های متوسط، قالب های مرکب اغلب بهترین تعادل سرعت و صرفه جویی را ارائه می دهند.
تک-ایستگاه و قالبهای تخصصی
هر پروژه ای به ابزار چند ایستگاهی نیاز ندارد. قالبهای رسم، قالبهای خالی، قالبهای سوراخدار، و قالبهای ترکیبی با حجم کمتر- یا کاربردهای تخصصی مهر زنی که انعطافپذیری بیش از سرعت چرخه اهمیت دارد، انجام میشود. یک قالب خالی، پروفیل های مسطح را از ورق جدا می کند. قالب کشش مواد را به شکل فنجان یا پوسته در می آورد. اینهامهر زنی فلزی تک ایستگاهی-هزینه ساخت کمتری دارد و زمانی که طرحها تکامل مییابند، سریعتر اصلاح میشوند، و آنها را برای نمونههای اولیه یا تولید در طاقچه کاربردی میسازد.
| نوع مرگ | بهترین برای | محدوده حجم معمولی | هزینه نسبی | سطح پیچیدگی |
|---|---|---|---|---|
| مترقی | قطعات کوچک تا متوسط-با ویژگیهای پیچیده | 100،000+ سالانه | بالا | بالا |
| انتقال | قطعات بزرگ یا عمیق-کشیده شده | 25,000 - 500,000+ | بالا | بالا |
| مرکب | قطعات مسطح با ویژگی های متعدد در یک صفحه | 10,000 - 200,000 | متوسط | کم تا متوسط |
| خالی کردن | پروفیل های تخت ساده | 5,000 - 100,000 | کم | کم |
| قرعه کشی کنید | شکل های فنجان، پوسته یا محفظه | 5,000 - 100,000 | متوسط | متوسط |
انتخاب نوع مناسب به چند معیار عملی بستگی دارد که باید قبل از درخواست مظنه آنها را ارزیابی کنید:
- اندازه قطعه و حداکثر ابعاد پاکت
- حجم تولید سالانه و عمر ابزار مورد انتظار
- الزامات تحمل و پیچیدگی ویژگی
- نوع مواد و ضخامت ورق
درست کردن قالب ها و روش مهر زنی در این مرحله از طراحی مجدد گران قیمت در آینده جلوگیری می کند. انتخابی که در اینجا انجام میدهید همچنین تعیین میکند که سازنده قالب شما باید با چه موادی کار کند، از کدام درجههای فولاد ابزار استفاده میکند و چقدر ابزارسازی تحت بارهای تولید دوام میآورد.
فرآیند ساخت قالب از مفهوم تا انتشار تولید
انتخاب نوع قالب مناسب تنها نقطه شروع است. آنچه بین تصمیم اولیه و یک ابزار آماده{1}تولید اتفاق میافتد شامل ماهها مهندسی، ماشینکاری دقیق و اعتبارسنجی تکراری است. اکثر خریداران هرگز این فرآیند را به طور کامل نمی بینند، که باعث می شود برنامه ریزی بودجه، تعیین جدول زمانی واقعی یا دانستن اینکه چه زمانی به ورودی آنها نیاز است، دشوارتر می شود. در اینجا نحوه ساخت ابزار و قالب در واقع مرحله به مرحله آشکار می شود.
- بررسی مفهوم و ارزیابی امکان سنجی
- توسعه طرح بندی نوار
- طراحی قالب با جزئیات
- ماشینکاری CNC قطعات قالب مهر زنی
- مونتاژ و اتصال قطعات
- عملیات حرارتی و سخت شدن سطح
- اجراهای فشاری را امتحان کنید
- تصحیح و رفع اشکال
- علامت تولید-خاموش است
هر نقطه عطف نشان دهنده یک دروازه تصمیم گیری است که سازنده قالب و اغلب مشتری، آمادگی خود را قبل از حرکت به جلو تأیید می کند. پرش یا عجله در هر مرحله منجر به تشدید مشکلات در پایین دست می شود.
تحلیل امکان سنجی و طراحی قالب
قبل از اینکه هر فولادی بریده شود، یک قالب ساز مهر زنی ارزیابی می کند که آیا این قطعه واقعاً می تواند به شکل کشیده شده شکل بگیرد یا خیر. این مرحله امکان سنجی شامل تجزیه و تحلیل هندسه قطعه، زوایای دیوار، عمق کشش و محدودیت های کشش مواد است. مهندسان از شبیهسازی شکلدهی مبتنی بر FEA، که گاهی آنالیز CAE نامیده میشود، برای پیشبینی نحوه رفتار ورق فلز در داخل قالب استفاده میکنند. این شبیهسازیها مسائلی مانند نازک شدن بیش از حد، تمایل به چروک شدن، یا برگشت فنری را قبل از سفارش یک بلوک فولادی ابزار نشان میدهند.
تحقیق دربهینه سازی شبیه سازی مهر زنیتایید میکند که روشهای اجزای محدود میتوانند با تجزیه و تحلیل توزیع کرنش، تغییرات ضخامت، و محدودیتهای شکلدهی در طول آزمایشهای مجازی، عیوب شکلگیری مانند پارگی و چروک شدن را پیشبینی کنند. این نوع تحلیل اولیه چرخه های توسعه را کوتاه می کند و دوباره کاری پرهزینه را کاهش می دهد.
با تایید امکان سنجی، مرحله طراحی قالب مهر زنی آغاز می شود. مهندسان طرح بندی نواری را ایجاد می کنند که نحوه عبور فضای خالی از هر ایستگاه، نحوه استفاده از مواد به حداکثر و محل تولید ضایعات را مشخص می کند. معماری قالب، از جمله اندازه صفحه، سیستم های راهنما، و توالی ایستگاه، در CAD نهایی می شود. اینجاست که مفهوم دای به یک طرح قابل ساخت تبدیل می شود.
ماشینکاری، مونتاژ، و عملیات حرارتی
تبدیل آن طراحی به ابزار فیزیکی نیاز به دقت در هر مرحله دارد. فرز CNC بلوکهای قالب را برش میدهد و پروفیلها را به شکل شبکه نزدیک میکند. سیم EDM خطوط پیچیده و فاصله های داخلی محکمی را کنترل می کند که فرز معمولی نمی تواند به آنها برسد. سنگ زنی سطح سطوح جفت گیری بحرانی را به تحمل صافی اندازه گیری شده در میکرون می رساند.
هنگامی که قطعات قالب مهر زنی جداگانه ماشین کاری شدند، مونتاژ شروع می شود. سازندگان قالب، منگنهها را در نگهدارندهها قرار میدهند، لبههای برش را تراز میکنند، ارتفاع بسته را تنظیم میکنند، و بررسی میکنند که هر جزء طبق خواسته حرکت میکند. این فرآیند برازش به شدت به مهارت-دستها بستگی دارد، زیرا حتی چند هزارم اینچ ناهماهنگی میتواند باعث سایش زودرس یا نقص قطعه شود.
عملیات حرارتی به دنبال مونتاژ اجزای سایش حیاتی است. فرآیندهای سخت شدن و تمپر کردن، سختی فولاد ابزار را به سطوح مورد نیاز، معمولاً بین 58 تا 62 HRC برای لبههای برش، افزایش میدهند. ترتیب مهم است: ماشینکاری قبل از سخت شدن اتفاق می افتد زیرا برش فولاد کاملاً سخت شده بسیار دشوارتر و گرانتر است. پس از عملیات حرارتی، سنگ زنی نهایی ابعاد دقیقی را که ممکن است در طول چرخه سخت شدن کمی تغییر کند، بازیابی می کند.
آزمایش، اشکال زدایی، و انتشار تولید
با مونتاژ و سخت شدن قالب، به پرس آزمایشی منتقل می شود. اینجا جایی است که تئوری با واقعیت روبرو می شود. سازنده قالب قطعات نمونه را اجرا می کند، آنها را از نظر شکافتن، چروک شدن، انحراف ابعادی و عیوب سطحی بررسی می کند، سپس هر مشکل را به علت اصلی آن ردیابی می کند.تحلیل کیسایت از آزمایشهای قالب مجازیخاطرنشان می کند که نقص هایی که در اولین آزمایش ها ظاهر می شوند هم زمان بر و هم پرهزینه هستند.
اشکال زدایی قالب های مهر زنی فلزی سفارشی به ندرت یک-فرآیند عبور است. Springback ممکن است به تنظیمات جبران نیاز داشته باشد. تقسیم ممکن است نیاز به اصلاح شعاع کشش یا ایستگاه های شکل دهی اضافی داشته باشد. چروک شدن ممکن است نیاز به تنظیم فشار نگهدارنده خالی یا اصلاح هندسه داشته باشد. پس از هر اصلاح، آزمایش دیگری انجام می شود تا زمانی که قطعات به طور مداوم مشخصات چاپ را برآورده کنند.
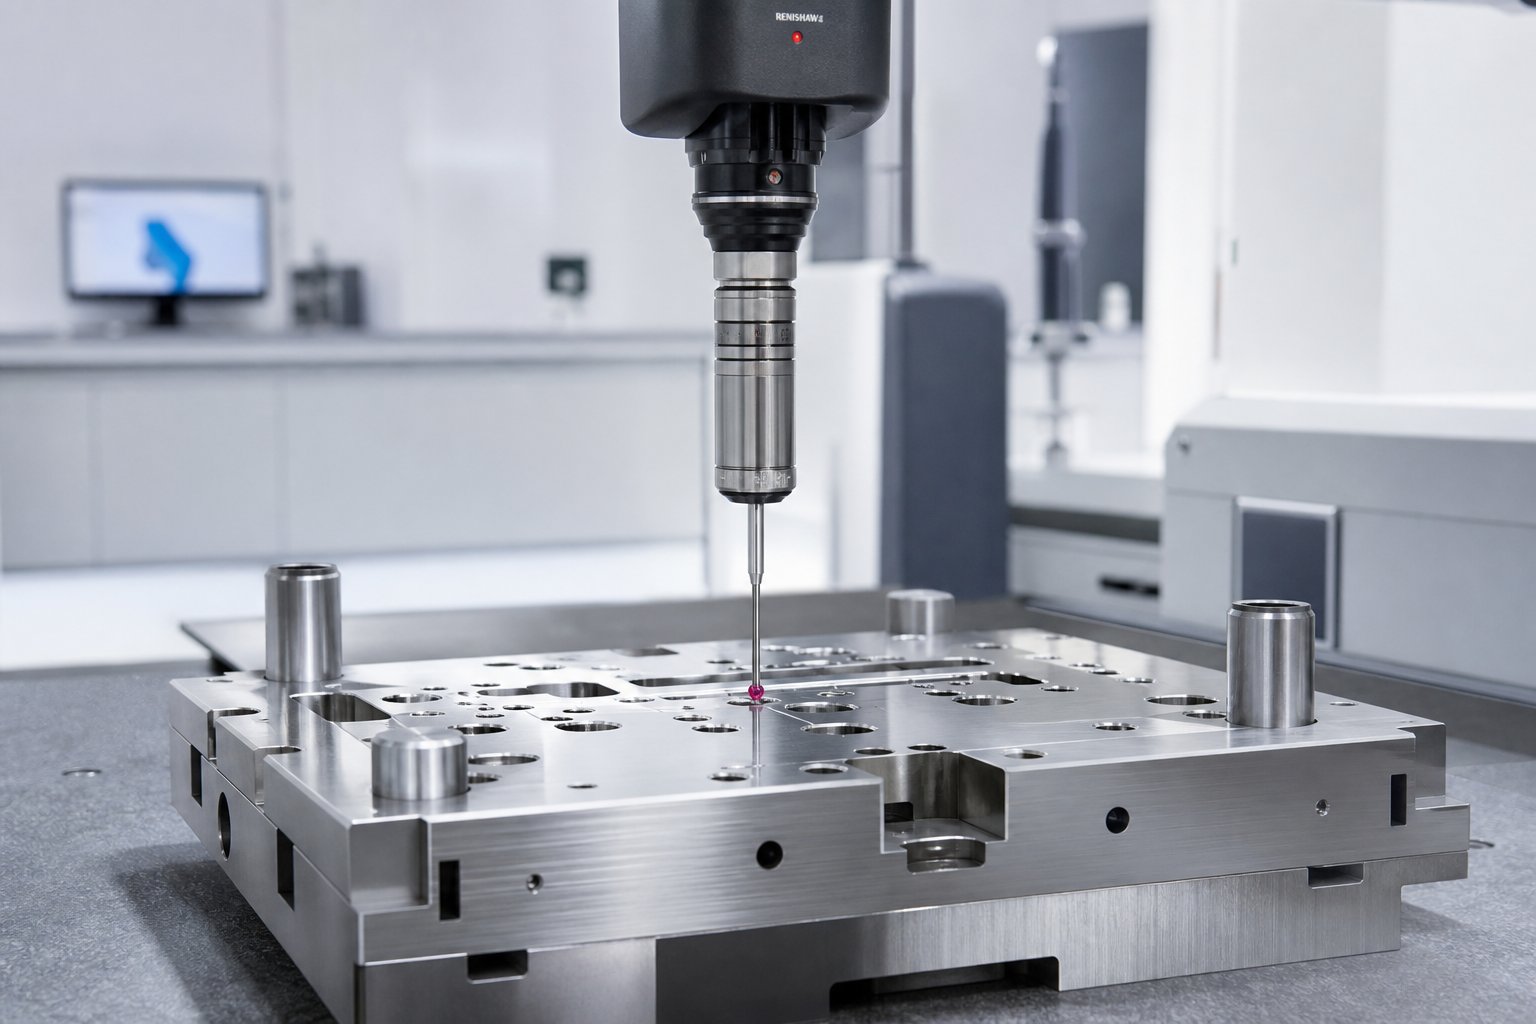
علامت تولید-زمانی اتفاق میافتد که بازرسی ابعادی، اغلب از طریق CMM، تأیید میکند که قطعات در یک نمونه آماری معنیدار در محدوده تحمل قرار میگیرند. در آن مرحله، مرحله ساخت قالب کامل می شود و ابزار به طبقه تولید منتقل می شود.
کل این توالی، از امکانسنجی تا علامت{0}}خاموش، همچنین جایی است که بزرگترین متغیرهای هزینه و جدول زمانی پنهان میشوند. درک عواملی که این متغیرها را هدایت می کند به خریداران اهرم بسیار بیشتری در برنامه ریزی و مذاکره می دهد.
انتخاب مواد قالب و گریدهای فولادی ابزار
فولاد داخل قالب شما تعیین می کند که چه مدت دوام می آورد، چند وقت یکبار نیاز به تعمیر و نگهداری دارد و در نهایت هزینه هر قطعه مهر شده در طول یک دوره تولید برای شما چقدر است. با این حال، انتخاب مواد یکی از موضوعاتی است که کمترین بحث بین خریداران و سازنده قالب مهر زنی آنها مطرح شده است. بیشتر نقلقولها نمرهای مانند «D2» را بدون توضیح اینکه چرا آن نمره انتخاب شده است یا چه گزینههایی ممکن است برای شما بهتر باشد، فهرست میکنند. در اینجا چیزی است که باعث این تصمیم می شود.
نمرات فولاد ابزار معمولی برای مهر زنی قالب ها
هر قالب فلزی دارای سه ویژگی رقیب است: سختی برای حفظ شکل تحت بار، مقاومت در برابر سایش برای طول عمر، و چقرمگی برای جذب ضربه بدون ترک خوردن. هیچ فولاد قالبی تکی هر سه را به حداکثر نمی رساند، بنابراین انتخاب درجه همیشه شامل مبادلاتی است که برای کاربرد خاص شما ترسیم شده است.
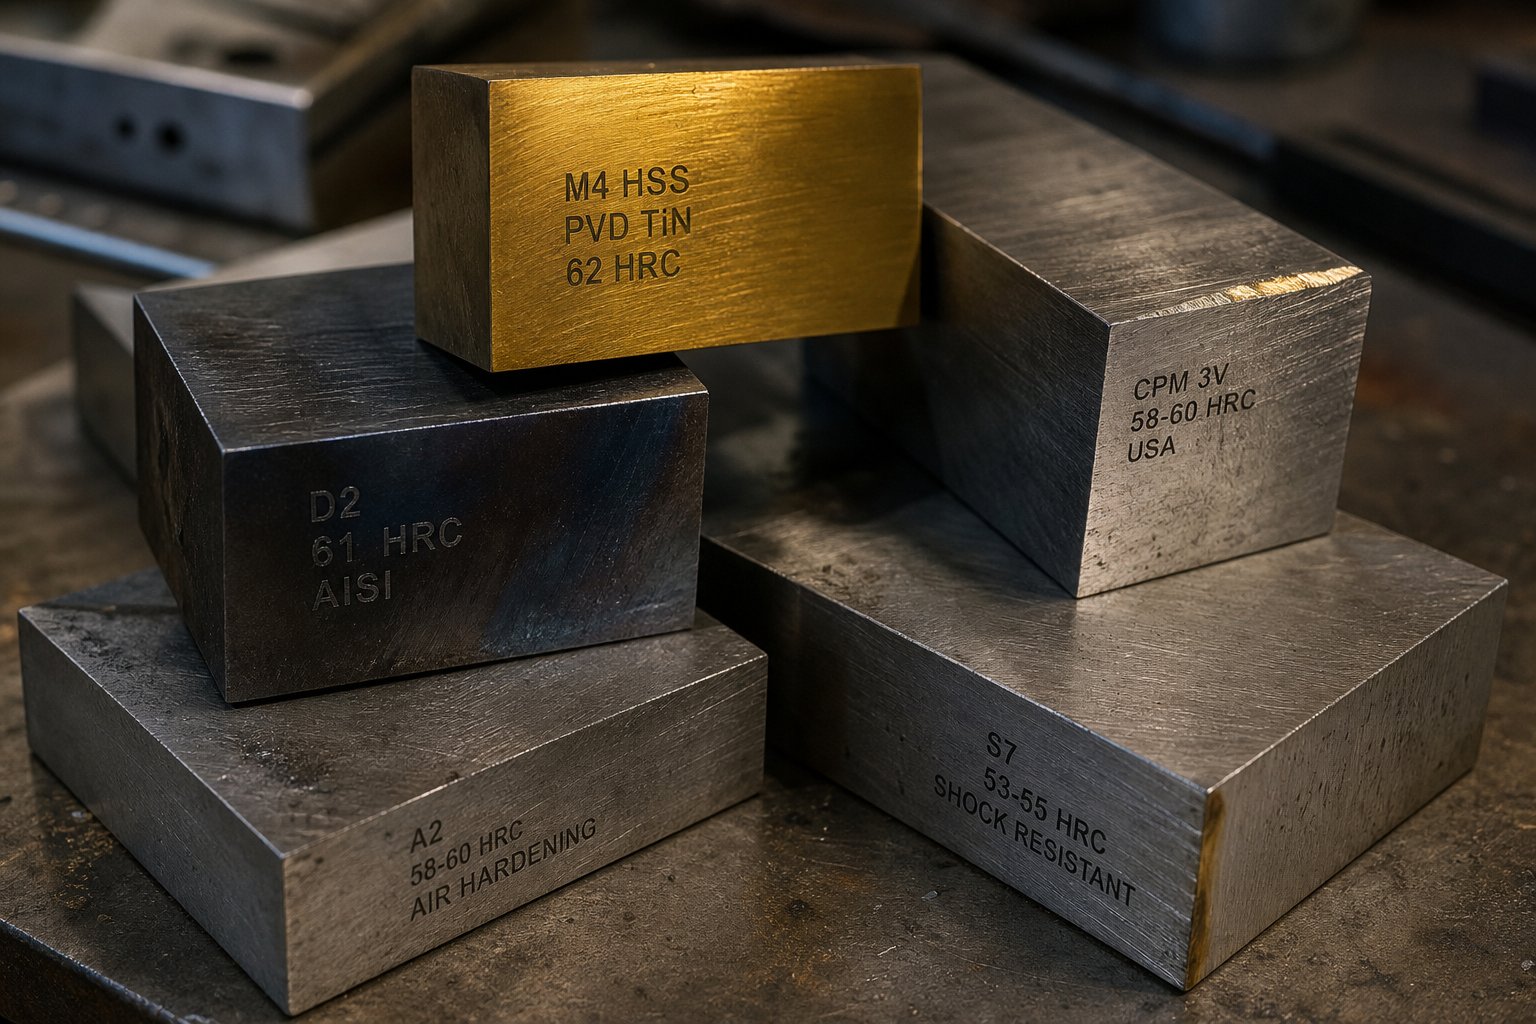
D2ابزاری برای -بلنکینگ و سوراخ کردن با حجم بالا است. محتوای کربن و کروم بالای آن (1.40-1.60٪ C، 11.00-13.00٪ Cr) مقاومت سایشی استثنایی در 54-61 HRC ارائه می دهد.D2 معمولا استفاده می شوددر قالبهای خالی کردن، قالبهای مهر زنی، شکافندهها و قالبهای تریم که در آن چقرمگی استثنایی شرط اولیه نیست. برای قالب های مهر زنی فولادی که صدها هزار قطعه تولید می کند، D2 انتخاب پیش فرض باقی می ماند.
A2حد وسط ارائه می دهد. با کروم (4.75-5.50٪) و کربن (0.95-1.05٪) نسبت به D2، به 57-62 HRC دست می یابد در حالی که چقرمگی متوسط را حفظ می کند. A2 در شکلدهی برنامهها، سکهزنی و قالبهای پرکننده بزرگ در جایی که ابزار با تنشهای خمشی همراه با سایش مواجه میشود، به خوبی کار میکند. به آن به عنوان گزینه متعادلی برای قالب های مهر زنی ورق فلزی فکر کنید که هم باید مواد را برش داده و هم شکل دهد.
S7در انتهای چقرمگی طیف قرار می گیرد. محتوای کربن پایین آن (0.45-0.55٪) و کروم کاهش یافته (3.00-3.50٪) سختی کاری 48-58 HRC با مقاومت در برابر ضربه عالی را ایجاد می کند. S7 برای شکل دهی با گیج سنگین، قالب های خمشی سرد و قالب های پرس فلزی در معرض بارهای ضربه ناگهانی مورد استفاده قرار می گیرد. اگر قالب شما به جای پوشیدن در حال ترک خوردن است، S7 علت اصلی را برطرف می کند.
M2 و M4فولادهای پرسرعت-عملیاتی را انجام میدهند که در آن دما و سرعت بالا فشار معمولی سرد را میزند-فولادها را از حد خود عبور میدهد. این گریدها سختی را در دمای عملیاتی بالاتر حفظ میکنند و برای برنامههای-ضربه-بالا مناسب هستند.
برای ایستگاههای سایش شدید، بهویژه در قالبهای پیشرونده که از مواد ساینده ضدزنگ یا با استحکام بالا استفاده میکنند،درج کاربیدیک مرحله-تغییر در طول عمر ایجاد کنید. قالبهای کاربید یا ایستگاههای کاربید-درج میتوانند در مقایسه با فولادهای ابزار معمولی 500-1000% عمر را افزایش دهند، هرچند شکنندگی آنها برای عملیاتهای کمضربه مانند پر کردن ریز و کشیدن کم عمق محدود میشود. در مقابل، قالب های مهر زنی آلومینیومی، اغلب به پرداخت سطح و مقاومت در برابر حرارت بر سختی خام اولویت می دهند، زیرا مواد نرم تر قطعه کار به جای فرسودگی، تمایل دارند به سطوح ابزار بچسبند.
| درجه | سختی (HRC) | مورد استفاده اولیه | هزینه نسبی | انتظار می رود زندگی بمیرد |
|---|---|---|---|---|
| D2 | 54 - 61 | خالی کردن و سوراخ کردن صدای-بالا | کم تا متوسط | طولانی ترین در میان فولادهای معمولی |
| A2 | 57 - 62 | شکلدهی، سکهسازی و برنامههای کاربردی متعادل | کم تا متوسط | متوسط تا طولانی |
| S7 | 48 - 58 | قالبهای سنگین-شکلگیری و شوک- | متوسط | متوسط (پوشیدن-محدود) |
| M2/M4 | 60 - 65 | عملکردهای-سرعت و دمای بالا{1}} | متوسط به بالا | طولانی در برنامه های کاربردی مناسب |
| کاربید | 70+ | درجهای{0}}سایشی شدید برای مواد ساینده | بالا | به طور قابل توجهی طولانی تر از فولادهای ابزار |
درجه مناسب بستگی به سه عامل دارد که با هم کار می کنند: حجم تولید شما، مواد قطعه کار که مهر و موم شده است و نیازهای تحمل قطعه تمام شده. سازنده قالبی که مواد را بدون پرسیدن سؤالات دقیق در مورد هر سه انتخاب می کند، به جای مهندسی، حدس می زند.
درمان و پوشش های سطحی
حتی بهترین فولاد قالب مهر زنی از افزایش سطح سود می برد. پوششها و درمانها یک لایه اصطکاک سختتر-را اضافه میکنند که باعث کاهش تهوع، کاهش سرعت سایش و افزایش فواصل بین خاموشیهای تعمیر و نگهداری میشود.
گزینه های رایج پوشش عبارتند از:
- قلع (نیترید تیتانیوم)- روکش PVD همه منظوره که سختی سطح را افزایش میدهد و اصطکاک را کاهش میدهد.
- TiCN (کربونیترید تیتانیوم)- سختتر از TiN با مقاومت سایشی بهتر برای ایستگاههای برش و سوراخ کردن
- TD (تویوتا دیفیوژن / حرارتی-رسوب واکنشی)- یک CVD-فرایند خانوادگی که یک لایه کاربید وانادیوم بسیار سخت ایجاد میکند، که در برابر گاز دادن در-شکلدهی فولاد با استحکام بالا مؤثر است.
- TiAlN (نیترید آلومینیوم تیتانیوم)- در دماهای بالا تولید شده در حین-سرعت بالا، عملکرد خوبی دارد
تحقیق ازدستورالعمل های کاربردی AHSSتفاوت عملی پوششها را نشان میدهد: یک ابزار D2 با روکش کروم بعد از 50000 قطعه شکست خورد، در حالی که همان فولاد ابزار با نیترید یونی و پوشش نیترید کروم PVD بیش از 1.2 میلیون قطعه تولید کرد. این یک پیشرفت حاشیه ای نیست. این یک معادله هزینه اساساً متفاوت-به ازای-بخش است.
نیترید کردن، هر دو نوع گاز و پلاسما (یون)، یک لایه سطحی سخت شده با انتشار نیتروژن به فولاد ایجاد می کند. نیترید یونی در دماهای پایین تری نسبت به نیتریدینگ گازی اجرا می شود و خطر اعوجاج را کاهش می دهد و در عین حال سطحی مقاوم در برابر سایش می سازد. آبکاری کروم که زمانی یک رویکرد استاندارد بود، به دلیل تمایلات میکروکراکینگ و نگرانی های زیست محیطی مورد توجه قرار نگرفت. مطالعات نشان میدهد که این بهترین گزینه برای پردازش قالبهای فولادهای پیشرفته- با مقاومت بالا نیست.
یک نکته عملی: پوشش ها باید پس از آزمایش اولیه و تکمیل اشکال زدایی اعمال شوند. تنظیم هندسه قالب پس از پوشش به این معنی است که همان لایه ای را که به تازگی برای آن پرداخت کرده اید حذف می کنید. فروشگاه های قالب باتجربه ابتدا تمام اصلاحات را تکمیل می کنند، سپس عملیات سطح نهایی را قبل از انتشار انجام می دهند.
انتخاب مواد و پوشش مستقیماً به هزینه و جدول زمانی پروژه تبدیل می شود. یک قالب ساخته شده از فولاد متالورژی پودر با پوشش PVD نسبت به قالب استاندارد D2 هزینه بیشتری دارد، اما این سرمایه گذاری ریاضیات نگهداری را به طور کامل در طول یک دوره تولید چند-ساله تغییر می دهد.
فن آوری های مدرن در حال تغییر شکل تجارت
درجه فولاد و انتخاب پوشش، تصمیمات مهندسی هستند که ریشه در دههها دانش متالورژی دارند. اما روشی که سازنده قالب مهر زنی به کار میبرد، دانش، از اعتبارسنجی طراحی اولیه تا اجرای طبقه فروشگاه، به طرز چشمگیری تغییر کرده است. ابزارهای دیجیتال و پلتفرمهای ماشینکاری پیشرفته، جدولهای زمانی را فشرده میکنند، حدس و گمان را حذف میکنند و سطح آنچه را که یک فروشگاه قالبسازی توانا میتواند ارائه دهد، بالا میبرد.
شبیه سازی CAE و نمونه سازی دیجیتال
بزرگترین جهش در طراحی ابزارهای قالب در دهه گذشته یک ماشین جدید نیست. این توانایی مهر زنی یک قطعه عملاً قبل از بریده شدن هر فولادی است. شبیهسازی شکلدهی مبتنی بر{2}}FEA به مهندسان این امکان را میدهد تا کل فرآیند شکلدهی ورق فلز را به صورت دیجیتالی تکرار کنند: طراحی عمیق، شکلدهی کششی، فلنجینگ و پیرایش. این نرمافزار توزیع تنش را نقشهبرداری میکند، تغییرات ضخامت را پیشبینی میکند، نواحی چروکیده را علامتگذاری میکند، و تغییر شکل برگشتی فنری را محاسبه میکند، همه اینها در عرض چند ساعت به جای چند هفته در یک پرس آزمایشی.
این عملا به چه معناست؟ با توجه بهداده های صنعت از متخصصان شبیه سازی CAE، تولیدکنندگانی که شبیه سازی را در گردش کار خدمات طراحی ابزار خود ادغام می کنند، معمولاً تکرارهای آزمایشی را 30-50% کاهش می دهند. که مستقیماً به زمان کوتاهتر و هزینههای اصلاح کمتر ترجمه میشود. تجزیه و تحلیل نمودار حدی شکلدهی، مناطق خطر ترک و چروکهای ناشی از فشردهسازی را قبل از شروع ماشینکاری شناسایی میکند و به مهندسان اجازه میدهد تا شکل خالی، فشار بایندر، و هندسه مهرهها را در حالی که انجام تغییرات آزاد است، تنظیم کنند.
غرامت Springback به تنهایی سرمایه گذاری شبیه سازی را برای بسیاری از پروژه ها توجیه می کند. مهندسان بهجای کشف اینکه پانل تشکیلشده پس از سخت شدن قالب از تحمل خارج میشود، هندسه سطح ابزار را از قبل{1}}بهصورت دیجیتالی جبران میکنند. نتیجه یک قالب است که قطعات درست ابعادی را از اولین دوره تولید تولید می کند.
ماشینکاری و اتوماسیون با سرعت بالا-
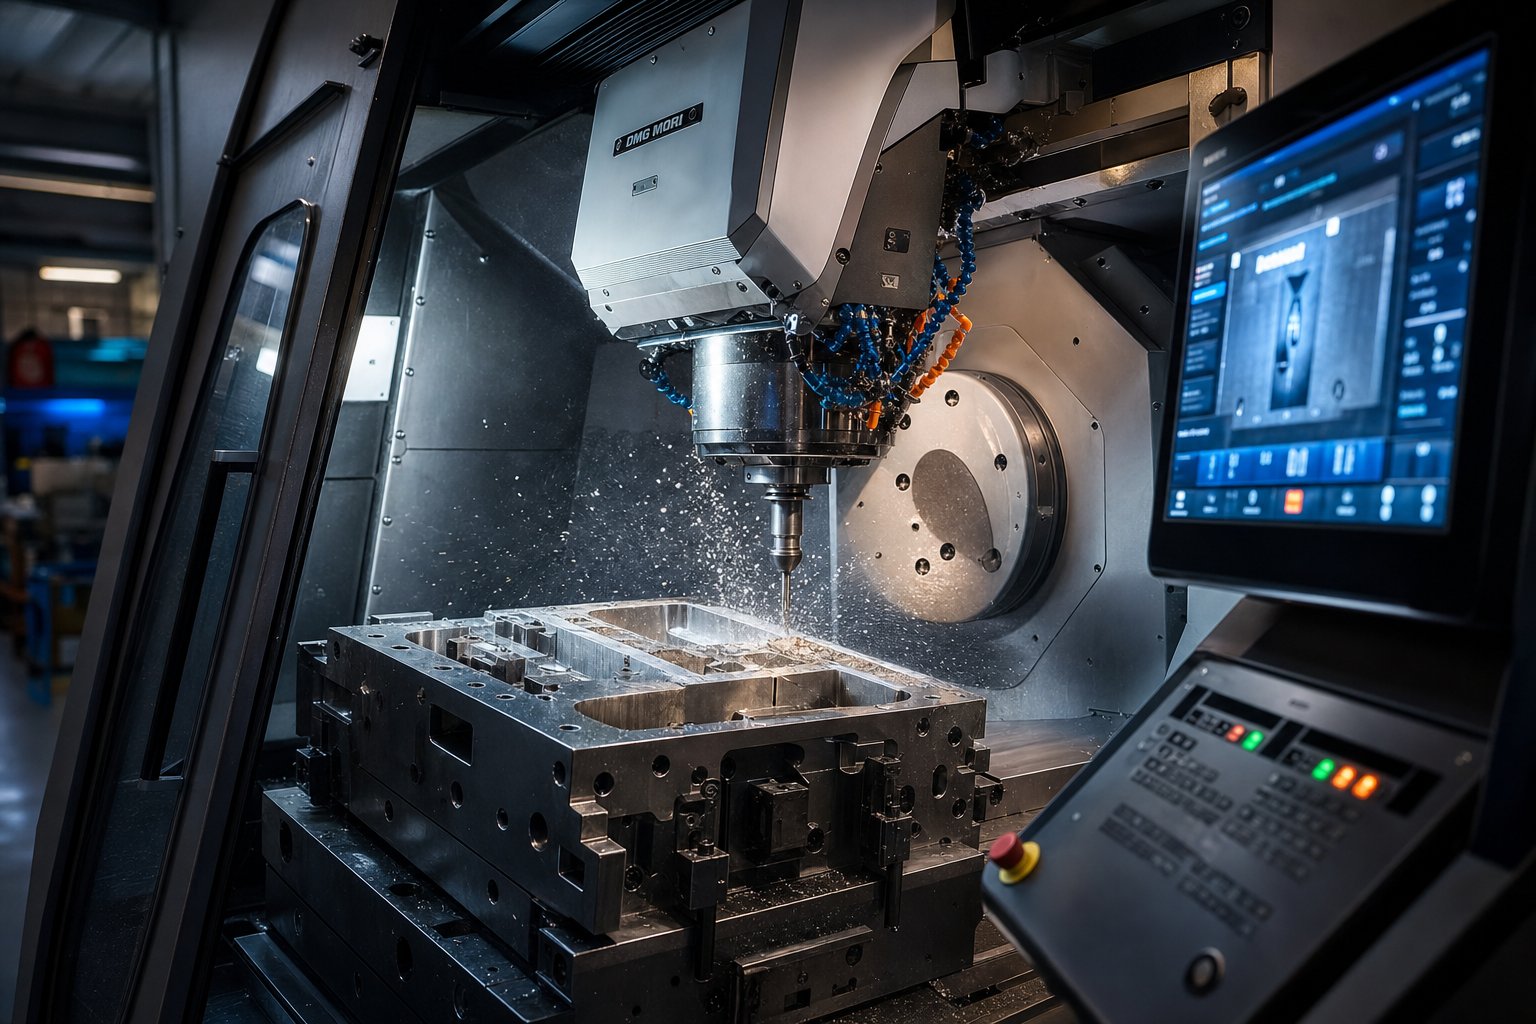
در طبقه کارگاه، ماشینکاری با سرعت بالا 5 محوری، آنچه را که در برش بلوک قالب ممکن است، دوباره تعریف کرده است. CNC 3 محوره سنتی به تنظیمات متعدد و تکمیل دستی گسترده نیاز داشت. سیستمهای مدرن 5 محوره، قالبهای پیچیده دستگاهها را در یک گیره واحد، حفظ زوایای ابزار بهینه در سراسر برش، حفظ میکند. این باعث می شود که سطوح عالی مستقیماً از دستگاه خارج شود و زمان پرداخت دستی کاهش یا حذف شود.
فروشگاههای ابزار و قالبهای اتوماسیون اکنون سلولهای EDM سیمی خودکاری را مستقر میکنند که بدون مراقبت در طول شب کار میکنند و قطعات کار را بدون دخالت اپراتور بارگیری و فهرستبندی میکنند. سیستمهای پولیش روباتیک پوششهای ثابتی را روی سطوح قالبهای بزرگ ارائه میکنند که پولیش دستی باعث ایجاد تنوع میشود. دینامیک ابزار در اینجا با اتوماسیون در کف تولید مهر زنی متفاوت است. در فروشگاه قالب، اتوماسیون دقت و تکرارپذیری را با یک{3}}ابزارسازی هدف قرار میدهد. در تولید، توان عملیاتی را روی قطعات یکسان هدف قرار می دهد.
اثر ترکیبی HSM 5 محوره و فرآیندهای ثانویه خودکار قابل اندازه گیری است: ابزار مهر زنی فلز که زمانی به 12-16 هفته زمان ماشینکاری نیاز داشت، اغلب می تواند در 8-10 هفته بدون کاهش دقت ارسال شود.
دوقلوهای دیجیتال و تعمیر و نگهداری مبتنی بر داده{0}
یک مرز نوظهور در ابزار مهر زنی شامل تعبیه حسگرها به طور مستقیم در خود قالب است. این ابزارهای ابزاری تعداد ضربات، تناژ در هر چرخه، نوسانات دما و تغییر ابعاد را در زمان واقعی ردیابی می کنند. الفمطالعه موردی از یک مرکز مهر زنی خودروبا اجرای 12 فشار{1}}سرعت بالا، مشخص شد که با استفاده از دادههای موجود در سنسورهای پرس و سیستمهای بازرسی قطعات، میتوان از 68 درصد توقفهای برنامهریزی نشده با 4 تا 48 ساعت هشدار قبلی جلوگیری کرد.
پلتفرمهای دیجیتال دوقلوی این سیگنالها را در میان پرسها و مجموعههای قالب مرتبط میکنند، و پیشبینی پیشرفت سایش و برنامهریزی تعمیر و نگهداری قبل از ظاهر شدن نقصها را انجام میدهند. الگوهای سایش پیشرونده قالب در معیارهای کیفیت بخشی سه روز قبل از خرابی فاجعه بار ابزار قابل مشاهده است. امکاناتی که این سیستمها را به کار میگیرند، دقت پیشبینی را طی شش ماه پس از استقرار به 85 تا 92 درصد گزارش میدهند.
برای خریداران، این بدان معناست که یک قالب ساخته شده با-قابلیت سنجش درونی، هزینه اولیه بیشتری دارد اما هزینه طول عمر کمتری را از طریق خاموش شدن غافلگیرکننده کمتر و عمر مفید طولانیتر ارائه میدهد.
فناوریهایی که امروز تجارت قالبهای مهر زنی را تغییر میدهند:
- شبیه سازی شکل دهی سه بعدی با تجزیه و تحلیل نمودار حد شکل گیری
- توپولوژی{0}}ساختارهای قالب را برای وزن و استحکام بهینه کرد
- ماشینکاری CNC 5 محوره-سرعت بالا
- سلول های EDM سیم اتوماتیک با عملکرد بدون مراقبت
- در سنجش فشار، دما، و نظارت بر ضربه
- پلتفرمهای دوقلو دیجیتال برای نگهداری پیشبینیکننده و ردیابی عمر مرگ
این قابلیت ها به طور مساوی در سراسر صنعت توزیع نشده است. برخی از مغازه ها در لبه برش کار می کنند در حالی که برخی دیگر به روش های بدون تغییر در دهه ها متکی هستند. این شکاف تفاوت های واقعی را در هزینه های یک پروژه قالب، مدت زمان طول می کشد و نحوه عملکرد ابزار تمام شده پس از رسیدن به کف پرس شما ایجاد می کند.
عوامل هزینه و زمان سرب برای پروژه های Die
شکاف فناوری بین فروشگاههای قالب به طور مستقیم دو متغیری را شکل میدهد که خریداران بیشتر به آن اهمیت میدهند: قیمت ابزار و زمان رسیدن آن. با این حال، هزینه و زمان تحویل، مبهمترین جنبههای کار با قالبساز است. قیمتها از فروشگاهی به مغازه دیگر متفاوت است، جدول زمانی بدون توضیح واضح طولانی میشود، و عوامل پشت هر عدد به ندرت با مشتری به اشتراک گذاشته میشود. این عدم شفافیت به معنای ناشناخته بودن ریاضیات نیست. این بدان معناست که چارچوب هرگز به اندازه کافی واضح و شفاف برای خریداران طرح نشده است تا سؤالات درست را بپرسند.
چه چیزی باعث میشود مهر زنی هزینه شود
هر نقل قول قالب سفارشی مهر زنی فلزی ترکیبی از تصمیمات است، برخی توسط شما، برخی توسط سازنده قالب و برخی توسط فیزیک دیکته شده است. درک اینکه کدام متغیرها بیشترین وزن را دارند به شما اهرمی برای بهینه سازی هزینه قبل از صدور اولین سفارش خرید می دهد.
بزرگترین محرک هزینه، پیچیدگی قالب است، به ویژه تعداد ایستگاه ها و عملیات انجام شده در هر یک. دادههای برآورد هزینه صنعت نشان میدهد که هر ایستگاه اضافی در قالب پیشرونده به دلیل زمان طراحی، ساعات ماشینکاری و کار مونتاژ، هزینه کل را تقریباً 8-12% افزایش میدهد. یک قالب پنج ایستگاه خالی کردن و سوراخ کردن یک سرمایه گذاری اساساً متفاوت از یک ابزار پیشرونده دوازده ایستگاهی با شکل دهی، عملکردهای بادامک و ضربه زدن درون قالب است.
اندازه قطعه مهم است زیرا مقیاس فیزیکی مجموعه قالب را تعیین می کند که به هزینه مواد، زمان ماشینکاری و کلاس تناژ پرس مورد نیاز برای آزمایش تقسیم می شود. قالبی که در داخل یک پرس 200 تنی قرار می گیرد از فولاد ابزار کمتری استفاده می کند و با تجهیزات گسترده تری کار می کند تا دستگاهی که به دستگاه 600 تنی نیاز دارد.
در اینجا محرکهای هزینه اولیه آمده است که به ترتیب نزولی تأثیر معمولی بر قیمت ابزار مهر زنی فلز سفارشی فهرست شدهاند:
- پیچیدگی مرگ- تعداد ایستگاهها، عملکردهای دوربین،-در ضربه زدن، مکانیسمهای بالابر و ویژگیهای ویژه
- هندسه و تلورانس قطعات- تحملهای سختتر، ماشینکاری را از CNC استاندارد به سمت EDM دقیق و سنگزنی جیگ سوق میدهد، که نرخهای ساعتی بسیار بالاتری را به همراه دارد.
- درجه فولاد ابزار و سخت شدن- نمرات ممتاز مانند M4 یا کاربید-ایستگاههای درج شده چندین برابر D2 استاندارد هزینه دارند و عملیات حرارتی هم هزینه و هم زمان برنامهریزی را افزایش میدهد.
- اندازه قطعه و پاکت قالب- قالبهای بزرگتر به مواد خام بیشتر، چرخههای ماشینکاری طولانیتر و تجهیزات حمل و نقل سنگینتر نیاز دارند.
- حجم تولید سالانه- برنامههای با حجم-بالا، ابزارهای کلاس A را با ساخت و ساز درجه یک توجیه میکنند، در حالی که حجمهای پایینتر میتوانند از ساختهای سبکتر-استفاده کنند.
- درمان های سطحی و پوشش ها- پوششهای PVD، عملیات TD یا نیتریدینگ به قیمت اولیه میافزایند اما هزینه هر قطعه را از طریق افزایش عمر قالب کاهش میدهند.
- محدوده طراحی و شبیه سازی- تجزیه و تحلیل کامل شکلدهی CAE و بررسیهای DFM ساعتهای مهندسی را اضافه میکنند، اما اغلب هزینه کل پروژه را با رفع مشکلات قبل از شروع ماشینکاری کاهش میدهند.
کلاس ابزار بیشتر بر معادله تأثیر می گذارد. قالب های کلاس A که برای دوره های تولیدی که اغلب بیش از یک میلیون ضربه دارند طراحی شده اند، از فولادهای درجه یک سخت شده استفاده می کنند و برای دسترسی آسان به تعمیر و نگهداری ساخته شده اند. سرمایه گذاری اولیه بیشتر است، اما استهلاک هر قطعه به شدت در حجم کاهش می یابد. کلاس C یا ابزار "نرم" برای نمونه های اولیه و کارکردهای کوتاه زیر 10000 قطعه مناسب است، دوام را برای سرعت و هزینه اولیه کمتر معامله می کند. تطبیق کلاس ابزارسازی با نیازهای حجم واقعی شما یکی از مؤثرترین راهها برای درست کردن اندازه-سرمایهگذاری قالب فلزی سفارشی شماست.
سرمایه گذاری قالب و هزینه واحد قطعه در طول عمر تولید به طور معکوس مرتبط هستند. یک قالب با کیفیت بالاتر-هزینه هر قطعه را کاهش میدهد، زمان خرابی برنامهریزی نشده را به حداقل میرساند، و هزینه کل مالکیت را کاهش میدهد - و باعث میشود عدد اولیه بسیار کمتر از تعداد طول عمر معنیدار باشد.
یکی از متغیرهایی که اغلب نادیده گرفته می شود این است که طراحی خود شما چقدر به هزینه کمک می کند. تلورانسهایی که سختتر از نیازهای عملکردی هستند، ویژگیهای غیرضروری که ایستگاههای شکلدهی را اضافه میکنند، یا انتخابهای موادی که سایش قالب را تسریع میکنند، همگی قیمت را افزایش میدهند. درگیر کردن سازنده قالب خود در بحثهای Design for Manufacturability قبل از نهایی کردن هندسه قطعه میتواند هزینه را از ابزار بدون به خطر انداختن عملکرد قطعه کاهش دهد. پروژه های مهر و موم دقیق سفارشی از این رویکرد مشترک بسیار سود می برند، زیرا تنظیمات هندسی که در صفحه CAD جزئی به نظر می رسند می توانند کل ایستگاه های قالب را حذف کنند.
عوامل معمول زمان سرب
جدول زمانی بیش از هزینه، خریداران را ناامید می کند، تا حدی به این دلیل که متغیرها شهودی کمتری دارند. یک قالب فلزی سفارشی به سادگی از طریق یک صف خطی حرکت نمی کند. چندین فرآیند موازی و متوالی برای منابع با هم رقابت میکنند و تنگناها بسته به ظرفیت فروشگاه، در دسترس بودن مواد و تعداد تکرارهای طراحی مورد نیاز تغییر میکنند.
متداول ترین فاکتورهای زمان تحویل عبارتند از:
- چرخه های بازنگری طراحی- هر دور از تغییرات طراحی، ساعتهای مهندسی را بازنشانی میکند و ممکن است نیاز به اجرای شبیهسازی بهروز داشته باشد. سه چرخه بازنگری می تواند هفته ها به پروژه ای اضافه کند که در غیر این صورت به آرامی جریان می یابد
- تهیه موادفولادهای ابزار استاندارد - مانند D2 و A2 معمولاً در عرض چند روز در دسترس هستند، اما گریدهای تخصصی، بلوک های قالب بزرگ یا آلیاژهای وارداتی می توانند هفته ها به برنامه اضافه کنند.
- پیچیدگی ماشینکاری- یک قالب با سطوح پیچیده سه بعدی، فاصله های داخلی محکم، و مکانیسم های متعدد بادامک به سادگی به ساعت های بیشتری در دستگاه های CNC و EDM نیاز دارد تا یک ابزار خالی کردن صاف
- برنامه ریزی عملیات حرارتی- تاسیسات عملیات حرارتی تجاری بر اساس جدول زمانی خاص خود عمل میکنند و بخشهای قالب بزرگ یا پیچیده ممکن است به چرخههای چندتایی نیاز داشته باشند.
- تکرارها را امتحان کنید- اول-مقالههای مهر زنی به ندرت فوراً قطعات کاملی تولید میکنند. هر چرخه اصلاح-و-دوره آزمایش مجدد زمان اضافه میکند و عملیات شکلدهی پیچیده ممکن است به چندین دور اشکالزدایی نیاز داشته باشد.
- بازرسی و مستندسازی- برنامههایی که به اسناد PPAP، گزارشهای CMM یا آزمایشهای شاهد مشتری نیاز دارند، مراحل بیشتری را در فرآیند انتشار ایجاد میکنند.
در اینجا یک حقیقت غیرقابل درک وجود دارد که مهندسان ابزار با تجربه آن را درک می کنند: عجله در مرحله طراحی تقریباً همیشه زمان کلی را افزایش می دهد. وقتی میانبرهای مهندسی ابهاماتی را در چیدمان نوار یا توالی ایستگاه ایجاد میکنند، این شکافها در حین ماشینکاری بهعنوان کار مجدد، در هنگام مونتاژ بهعنوان مشکلات مناسب یا در حین آزمایش بهعنوان نقص قطعه ظاهر میشوند. هزینه هر یک از آن اصلاحات پایین دستی بیشتر از ساعات طراحی صرفه جویی شده است. مهر زنی های فلزی سفارشی که از قالب های مهندسی شده{3} به خوبی تولید می شوند، سریعتر از نمونه های ساخته شده از طرح های عجولانه تولید می شوند، حتی زمانی که فاز مهندسی اولیه طولانی تر باشد.
ظرفیت فروشگاه متغیر دیگری است که خریداران به ندرت می بینند. یک پروژه تمبر قالب فلزی سفارشی که در ده هفته نقل شده است، زمان موجود ماشین و نیروی کار ماهر را در هر مرحله فرض می کند. اگر کارگاه با ظرفیت کامل کار میکند، زمانبندی فاصلههای بین ماشینکاری، EDM و مونتاژ میتواند بدون افزودن ساعتهای مفید، تقویم را طولانی کند. پرسیدن در مورد انقباضات فعلی و روششناسی زمانبندی در مرحله نقلقول به شما بهتر میدهد که آیا یک جدول زمانی اعلام شده واقعی است یا خیر.
سازنده ترین مکالمات با سازنده قالب شما زمانی اتفاق می افتد که با درک روشنی از این عوامل هزینه و جدول زمانی وارد شوید. لازم نیست از قبل ارقام دقیق دلار یا شمارش هفته را بدانید. شما باید بدانید که کدام اهرم ها را کنترل می کنید، کدام اهرم ها را فروشگاه کنترل می کند، و کجا همکاری بین هر دو طرف برنامه را فشرده می کند و کل سرمایه گذاری را کاهش می دهد. این پایه همچنین تشخیص شرکای توانمند را از مغازه هایی که به سادگی به شما می گویند آنچه می خواهید بشنوید را بسیار آسان تر می کند.
چگونه می توان یک قالب مهر زنی را ارزیابی کرد
دانستن اینکه چه هزینهای درایوها و زمان تحویل چیست تنها زمانی مفید است که بتوانید بین تولیدکنندگان قالببندی که به وعدههای خود عمل میکنند و آنهایی که انجام نمیدهند تمایز قائل شوید. فرآیند ارزیابی اهمیت دارد زیرا پروژه ای که به اشتباه انجام می شود فقط دلارهای ابزار را هدر نمی دهد. راهاندازی محصول شما را به تأخیر میاندازد، زمانبندی تولید شما را تحت فشار قرار میدهد و اصلاحات گران{2} اواسط جریان را مجبور میکند. چه در حال بررسی یک فروشگاه محلی باشید و چه پیشنهادات تولیدکنندگان قالبهای فلزی در خارج از کشور را بررسی میکنید، سیگنالهایی که شرکای قابل اعتماد را از شرکای پرخطر جدا میکنند بهطور قابل ملاحظهای سازگار هستند.
علائم هشدار دهنده ای که خطر را نشان می دهد
برخی از پرچم های قرمز در مرحله نقل قول ظاهر می شوند. بقیه فقط زمانی قابل مشاهده می شوند که سؤالات بعدی درست را بپرسید-. اگر تولید کننده قالب های مهر زنی چندین مورد از این ویژگی ها را نشان می دهد، آنها را به عنوان شاخص های خطر تجمعی به جای ویژگی های عجیب و غریب در نظر بگیرید.
- بدون قابلیت طراحی در خانه-- فروشگاهی که مهندسی دای را برون سپاری می کند، کنترل بر بحرانی ترین مرحله پروژه را از دست می دهد و شکاف های ارتباطی بین طراح و سازنده ایجاد می کند.
- عدم امکان نمایش داده های آزمایشی- اگر نتوانند قطعات نمونه، گزارشهای ابعادی، یا رکوردهای تناژ را از پروژههای قبلی تولید کنند، فرآیند آنها فاقد نظم و انضباط مستندسازی است.
- بدون تجهیزات بازرسی CMM- بدون قابلیت اندازهگیری مختصات، اعتبارسنجی ابعادی به صفحات سطحی و سنجهای دستی متکی است که برای کار با تحمل ناکافی-
- عدم وجود گواهینامه های مواد- فروشگاههای قالب معتبر گواهیهای آسیاب برای فولاد ابزار ارائه میدهند و میتوانند هر بلوک را به منبع آن ردیابی کنند. فقدان این عمل نشان دهنده یک فرهنگ-قطعی است
- عدم تمایل به بحث در مورد نگهداری قالب- سازنده قالبی که از موضوع پشتیبانی مداوم، قطعات یدکی یا اسناد تعمیر و نگهداری اجتناب میکند، احتمالاً ابزارهایی را میسازد که قصد ندارند پشت آن بایستند.
- نقل قول بدون بررسی هندسه قسمت- هر فروشگاهی که مایل است بر اساس یک توصیف شفاهی یا یک طرح دوبعدی به شما شماره ثابتی بدهد، تخمین زده است، نه مهندسی
دقت کنید که یک مغازه چقدر سریع می گوید بله. بهترین تولید کنندگان قالب های مهر زنی فلزی هندسه را عقب می اندازند که باعث مشکلات تولید می شود. فروشگاههایی که همه چیز را بدون سؤال میپذیرند، بعداً در جدول زمانی و بودجه شما مشکلات را کشف میکنند.
شاخص های یک شریک توانمند
پرچمهای سبز به سمت یک کارخانه قالببندی هستند که پروژه شما را بهجای یک معامله بهعنوان یک چالش مهندسی در نظر میگیرد. این شاخصها به شدت با-تحویل زمان،-اولین موفقیت{2}}آزمایش و عملکرد بلند مدت-همبستگی دارند.
- شبیه سازی CAE کامل در خانه-- تجزیه و تحلیل شکلدهی، پیشبینی بازگشت فنری و مطالعات نازکسازی انجام شده قبل از شروع ماشینکاری، کاهش قابل توجه تکرارهای آزمایشی
- روش آزمون مستند- روشهای روشن برای اجرای نمونه، طبقهبندی نقص، تجزیه و تحلیل علت ریشهای، و ردیابی اقدام اصلاحی
- گزارش نقطه عطف شفاف- بهروزرسانیهای منظم پروژه با عکسها، پیشرفت ماشینکاری، و پیشبینیهای زمانبندی به جای سکوت بین سفارش و تحویل
- ماشینکاری یکپارچه عمودی- فرز CNC، سیم EDM، سنگ زنی سطح، و عملیات حرارتی تحت یک سقف مدیریت می شود، که تاخیر- بین پیمانکاران فرعی را حذف می کند.
- پایان-تا-پایان دادن به مالکیت فرآیند- فروشگاه مسئولیت بررسی امکان سنجی اولیه تا بازرسی نهایی و انتشار تولید را بر عهده می گیرد
- تمایل به حمایت از قالب در طول عمر تولید- از جمله برنامه ریزی تعمیر و نگهداری، تهیه قطعات یدکی، و تغییرات مهندسی با تکامل حجم قطعات
تولید کننده قالب های مهر زنی فلزی که این ویژگی ها را نشان می دهد به عنوان یک شریک توسعه عمل می کند، نه فقط فروشنده ای که سفارش خرید را تکمیل می کند. به عنوان مثال،مهر زنی YICHENعملیات این مدل خدمات کامل-را در عمل نشان میدهد: گردش کار آنها ارزیابی امکانسنجی و شبیهسازی CAE را از طریق ماشینکاری دقیق، اجرای آزمایشی و بازرسی ابعادی، که همگی به صورت داخلی مدیریت میشوند، در بر میگیرد. این نوع ادغام عمودی به خریداران یک نقطه مسئولیت پذیری می دهد و خطر هماهنگی ناشی از زنجیره های تامین را از بین می برد.
هنگام مقایسه پیشنهادهای چند تولید کننده قالب مهر زنی، این شاخص های کیفی را به اندازه قیمت وزن کنید. قیمت پایینتر از فروشگاهی که نیمی از پرچمهای سبز بالا را ندارد، معمولاً زمانی که جدولهای زمانی طولانیتر، دورههای آزمایشی اضافی و تصحیحات ارسال را در نظر میگیرید، در مجموع هزینه بیشتری دارد. ارزیابی ای که قبل از اعطای یک پروژه انجام می دهید، به طور مستقیم تجربه ای را که در طول آن خواهید داشت شکل می دهد، و در نهایت تعیین می کند که آیا قطعات مهر شده شما بر اساس برنامه زمان بندی و طبق مشخصات به تولید می رسند یا خیر.
حرکت از تحقیق به یک شراکت آماده RFQ{0}
ارزیابی شرکای بالقوه یک چیز است. وارد شدن به اولین مکالمه آماده، چیزی است که در واقع پروژه شما را تسریع می کند. تفاوت بین تعامل اولیه سازنده و هفتهها شفافسازی{2}}و{3}}معمولاً به میزان کامل بودن بسته درخواست شما در هنگام ارسال آن مربوط میشود. یک RFQ خوب-آماده شده اطلاعات مورد نیاز برای پاسخگویی به یک پیشنهاد مهندسی واقعی به جای یک حدس و گمان، به تامین کننده قالب مهر شما می دهد.
آماده کردن بسته RFQ شما
قبل از تماس با هر ارائه دهنده خدمات طراحی قالب، اسنادی را جمع آوری کنید که امکان ارزیابی دقیق امکان سنجی و نقل قول را فراهم می کند. فقدان حتی یکی از این موارد، فروشگاه را مجبور میکند تا مفروضاتی داشته باشد، و فرضیات برای پوشش ریسک، قیمتگذاری را افزایش میدهند.
- مدل سه بعدی CAD در قالب STEP یا IGES، نشان دهنده تجدید نظر در طراحی فعلی است
- طراحی دوبعدی با پیامهای GD&T، ابعاد بحرانی و ارجاعات داده به وضوح مشخص شده است
- مشخصات مواد برای قطعه مهر شده، از جمله درجه، درجه حرارت، و ضخامت ورق
- پیش بینی حجم سالانه و مورد نیاز عمر ابزار مورد انتظار
- طبقه بندی تلورانس که ویژگی های بحرانی را از ابعاد استاندارد متمایز می کند
- الزامات پرداخت سطح و هرگونه استاندارد آرایشی
- جدول زمانی هدف، از جمله هر تاریخ پرتاب سختی که برنامه را تعیین می کند
- محدوده بودجه، در صورت وجود، برای کمک به فروشگاه برای توصیه کلاس ابزار مناسب
این چک لیست اعمال می شود که آیا شما در حال تهیه قالب های مهر زنی سفارشی برای راه اندازی محصول جدید هستید و یا جایگزین ابزار و قالب های قدیمی در یک برنامه موجود هستید. هرچه بسته شما کامل تر باشد، قیمت هایی که دریافت می کنید قابل مقایسه و دقیق تر خواهد بود. RFQ های ساختاریافته با مشخصات کاملاً تعریف شده، ابهام دامنه را از بین می برد و واریانس نقل قول را کاهش می دهد که مقایسه سیب به-را غیرممکن می کند.
بهترین نتایج در پروژههای مهر زنی با قالب دقیق از درگیر کردن یک سازنده قالب در اوایل توسعه محصول به جای پس از منجمد شدن طرحها حاصل میشود. همکاری اولیه بازخورد DFM را باز میکند که هندسه را ساده میکند، ایستگاهها را کاهش میدهد و هزینه و زمان تحویل را فشرده میکند.
تصور کنید طراحی قالب مهر زنی فلزی را نهایی کنید تا در حین نقل قول یاد بگیرید که یک تغییر جزئی شعاع می تواند کل ایستگاه شکل دهی را حذف کند. این مکالمه در طول توسعه مفهوم رایگان است. پس از توقف طراحی، به یک تغییر مهندسی تبدیل می شود که جدول زمانی شما را بازنشانی می کند.
پس از اولین تماس چه چیزی را باید انتظار داشت
هنگامی که بسته RFQ شما در یک فروشگاه واجد شرایط قرار می گیرد، یک دنباله تعامل قابل پیش بینی آشکار می شود. دانستن آنچه در آینده خواهد آمد به شما کمک می کند منابع داخلی را برنامه ریزی کنید و انتظارات واقع بینانه ای را با سهامداران تنظیم کنید.
دنباله معمولی به این صورت است:
- بررسی امکان سنجی اولیه- سازنده قالب هندسه، مواد و حجم قطعه شما را ارزیابی میکند تا تأیید کند که پروژه قابل اجرا است و چالشهای بالقوه شکلگیری را شناسایی کند.
- نقل قول اولیه با مفروضات- یک تخمین جهت دار بر اساس بررسی اولیه، با ذکر هرگونه سؤال باز یا زمینه های طراحی که نیاز به توضیح دارد
- طراحی-برای-بازخورد قابلیت ساخت- توصیههای خاص برای تنظیمات هندسی که پیچیدگی ابزار را کاهش میدهد، شکلپذیری را بهبود میبخشد یا عمر قالب را افزایش میدهد.
- پیشنهاد رسمی با جدول زمانی- یک نقل قول دقیق که مراحل ساخت قالب، آزمایش و تحویل را پوشش میدهد پس از حل همه سؤالات فنی
- شروع پروژه-- تأیید جهت چیدمان نوار، خرید فولاد، و اولین دروازه بازبینی طراحی
این پیشرفت معمولاً دو تا چهار هفته از اولین تماس تا شروع طول میکشد. پروژه تمبر سفارشی با مستندات واضح در این مرحله سریعتر حرکت می کند زیرا زمان کمتری برای تعقیب اطلاعات گم شده صرف می شود.
برای خوانندگانی که آماده حرکت از تحقیق به عمل هستند،مهر زنی YICHENتیم دقیقاً از این مدل تعامل پیروی میکند: ارزیابی امکانسنجی، شبیهسازی CAE، ماشینکاری، اجرای آزمایشی، و بازرسی، که هر مرحله با تحویلهای واضح بسته میشود. گردش کار آنها به مدیران منبع یابی و مهندسین ابزار یک مسیر مشخص از پرس و جو اولیه تا تولید-ابزار معتبر، با قابل مشاهده در هر نقطه عطفی می دهد.
صرف نظر از اینکه در نهایت کدام تامین کننده قالب مهر زنی را انتخاب می کنید، اصول یکسان باقی می مانند. با مدارک کامل وارد شوید. برای بهره مندی از ورودی DFM، آنقدر زود درگیر شوید. شرکا را بر اساس دقت فرآیند، نه فقط قیمت، ارزیابی کنید. و سرمایهگذاری ابزارآلات را همانطور که هست تلقی کنید: پایهای که هزینه هر-قطع، ثبات کیفیت و زمان بهروزرسانی تولید را برای سالهای آینده تعیین میکند.
سوالات متداول در مورد مهر زنی قالب سازان
1. قالب مهر زنی چه کاری انجام می دهد؟
یک سازنده قالب مهر زنی نقشه های مهندسی را تفسیر می کند، هندسه قالب را طراحی می کند، ماشین های CNC را برنامه ریزی می کند، اجزای فولادی سخت شده را مونتاژ می کند، و ابزار تمام شده را از طریق آزمایش های پرس آزمایشی تایید می کند. این نقش ترکیبی از مهارت CAD/CAM، دانش متالورژی، مهارت های EDM و سنگ زنی، و غریزه حل مسئله برای تولید قالب هایی است که با دقت قابل تکرار، ورق فلز را برش می دهند، تشکیل می دهند و شکل می دهند. بسیاری از برنامه های کارآموزی به حدود 8000 ساعت آموزش نیاز دارند که نشان دهنده عمق تخصص در این تجارت است.
2. قیمت یک قالب مهر زنی چقدر است؟
هزینه قالب بندی به متغیرهای مختلفی بستگی دارد: پیچیدگی قالب و تعداد ایستگاه ها، اندازه قطعه، الزامات تحمل، درجه فولاد ابزار، حجم تولید سالانه و عملیات سطح. هر ایستگاه اضافی در قالب پیش رونده می تواند هزینه کل را تقریباً 8-12% افزایش دهد. به جای یک محدوده قیمت ثابت، خریداران باید درک کنند که کلاس ابزارسازی (کلاس A برای حجم بالا در مقابل کلاس C برای نمونه های اولیه) و پیچیدگی طراحی بزرگترین محرک های هزینه هستند. درگیر کردن زودهنگام سازنده قالب برای بازخورد طراحی برای تولید میتواند ایستگاهها را کاهش دهد و سرمایهگذاری ابزارآلات را به میزان قابل توجهی کاهش دهد.
3. تفاوت بین دای پیشرونده و قالب انتقالی چیست؟
قالبهای پیشرونده یک نوار پیوسته از ورق فلز را از طریق ایستگاههای متعدد تغذیه میکنند در حالی که قطعه کار به نوار حامل متصل میماند، و آنها را برای قطعات کوچک تا متوسط{0}در حجمهای بیش از 100000 سالانه ایدهآل میکند. قالب های انتقال ابتدا قسمت خالی را جدا می کنند، سپس انگشتان مکانیکی تکه های کار را بین ایستگاه های شکل دهی مستقل حرکت می دهند. ابزار انتقال برای قطعات بزرگتر یا عمیقتر-که نمیتوانند روی نوار باقی بمانند، مناسب است، مانند براکتها و محفظههای ساختاری. قالبهای پیشرونده زمانهای چرخه سریعتری را ارائه میدهند، در حالی که قالبهای انتقالی هندسههای سه بعدی پیچیدهتری را انجام میدهند.
4. ساخت یک قالب مهر زنی چقدر طول می کشد؟
زمان انجام قالب مهر زنی به چرخه های بازنگری طراحی، تهیه مواد، پیچیدگی ماشینکاری، برنامه ریزی عملیات حرارتی و تعداد تکرارهای آزمایشی مورد نیاز بستگی دارد. عوامل کلیدی که جدولهای زمانی را افزایش میدهند عبارتند از: چندین دور تغییر طراحی، تهیه فولاد ابزار تخصصی، عملیات پیچیده ماشینکاری سه بعدی و ایجاد چالشهایی که نیاز به اشکال زدایی مکرر دارند. به طور متناقض، عجله در مرحله طراحی اغلب زمان کلی را افزایش می دهد زیرا شکاف های مهندسی حل نشده به عنوان کار مجدد در طی مراحل ماشینکاری، مونتاژ یا آزمایش ظاهر می شوند.
5. کدام فولاد ابزار برای قالب های مهر زنی بهتر است؟
بهترین فولاد ابزار بستگی به کاربرد شما دارد. D2 مقاومت سایشی فوق العاده ای را برای-پر کردن و سوراخ کردن با حجم بالا ارائه می دهد. A2 تعادل سختی و چقرمگی را برای عملیات شکل دهی و سکه گذاری فراهم می کند. S7 مقاومت ضربهای عالی برای کارهای گیجسنگ{7}}که در آن ترکخوردگی یک نگرانی است، ارائه میکند. فولادهای پرسرعت M2/M4{11}}سختی را در دماهای بالا برای کاربردهای{12}}ضربه{13}} بالا حفظ میکنند. درجهای کاربید در ایستگاههای فرسودگی شدید بهطور چشمگیری عمر میکنند، اما محدود به عملیاتهای کم ضربه{16}}میشوند. پوششهای سطحی مانند درمانهای TiN، TiCN و TD، بدون در نظر گرفتن درجه فولاد پایه، عمر قالب را افزایش میدهند.


